
Dao CNC là dụng cụ cắt gắn vào trục chính của máy CNC để cắt, phay, khắc vật liệu theo bản vẽ. Hình dạng đầu dao, số me cắt và vật liệu làm dao quyết định dao hợp với gỗ, đá hay kim loại. Bài này giúp bạn gọi đúng tên từng loại dao CNC, đọc được thông số trên thân dao và chọn dao hợp việc, đỡ gãy dao, đỡ cháy mặt.
- Chọn dao theo vật liệu cần cắt trước, theo hình dáng chi tiết sau.
- Phá thô dùng dao to, ít chi tiết; hoàn thiện dùng dao nhỏ, đầu cầu hoặc đầu V.
- Dao hợp kim cứng bền hơn thép gió khi chạy tốc độ cao.
- Dao mòn thể hiện ở mặt cắt xơ, tiếng máy gắt và nhiệt tăng.
1. Dao CNC là gì và dùng để làm gì?
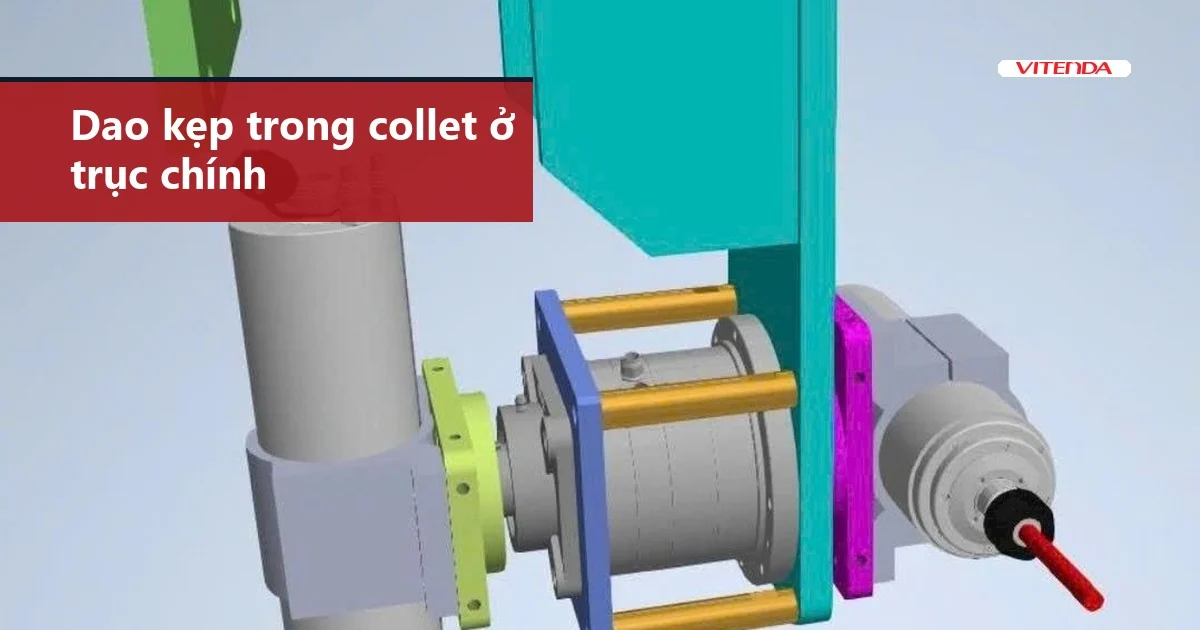
Máy CNC chỉ đi theo đường chạy dao do phần mềm tính ra. Việc cắt vật liệu thật sự do dao đảm nhiệm. Dao kẹp trong đầu kẹp (collet) ở trục chính, quay rất nhanh và ăn dần vào phôi theo từng lớp.
Trong xưởng điêu khắc, một bức phù điêu hay một tượng thường qua nhiều lượt dao. Lượt đầu bỏ phần thừa nhanh, lượt sau mới tạo nét mịn. Vì vậy một máy hiếm khi chỉ dùng một con dao.
Máy tốt đến đâu mà gắn nhầm dao thì mặt gia công vẫn xấu và dao vẫn gãy.
2. Các loại dao CNC thường gặp
Có thể chia dao theo hình dạng đầu, theo số me và theo vật liệu thân dao. Bảng dưới đây gom các loại hay được tìm với cụm «dao CNC» để bạn tra nhanh.
| Loại dao | Đặc điểm | Dùng khi | Lưu ý |
|---|---|---|---|
| Dao phay ngón đầu phẳng | Đáy phẳng, cắt cạnh và cắt đáy | Phá thô, làm phẳng nền, cắt biên dạng | Góc đáy để lại bậc nhỏ |
| Dao đầu cầu (bán nguyệt) | Đầu tròn như hạt bi | Hoàn thiện bề mặt cong, tượng, phù điêu 3D | Chạy chậm hơn, cần bước dịch nhỏ |
| Dao V (khắc chữ) | Đầu nhọn theo góc định sẵn | Khắc chữ, đường nét mảnh, vát cạnh | Mũi nhọn dễ mẻ khi gặp vật liệu cứng |
| Dao xoắn lên (up-cut) | Rãnh xoắn kéo phoi lên trên | Cắt xuyên, rãnh sâu, thoát phoi tốt | Mép trên dễ xơ với gỗ ép |
| Dao xoắn xuống (down-cut) | Rãnh xoắn ép phoi xuống dưới | Cần mép trên sạch | Phoi dồn đáy, dễ nóng |
| Dao hợp kim cứng (TCT) | Đầu cắt bằng hợp kim cứng | Gỗ cứng, MDF, vật liệu mài mòn | Giòn, sợ va đập |
Nguồn: tổng hợp từ kiến thức gia công CNC phổ biến, đọc ngày 24/10/2026.
Với gỗ, hai nhóm dao hay dùng nhất là dao phay ngón để phá thô và dao đầu cầu để hoàn thiện. Với tượng đá và phù điêu đá, người làm thường dùng dao phủ kim cương hoặc dao mài vì đá mòn dao rất nhanh. Chi tiết về dòng máy dùng cho đá có ở trang máy CNC điêu khắc tượng đá.
3. Dao CNC chọn theo vật liệu: gỗ, đá hay kim loại?
Vật liệu là câu hỏi đầu tiên khi chọn dao. Mỗi vật liệu có cách sinh nhiệt và cách mòn dao khác nhau.
- Gỗ tự nhiên: dao hợp kim cứng, rãnh xoắn rộng để thoát phoi. Gỗ nhiều nhựa dễ bám dao, cần làm sạch thường xuyên.
- Gỗ công nghiệp, MDF: bụi mịn mài mòn mạnh, ưu tiên hợp kim cứng thay vì thép gió.
- Đá: dùng dao mài hoặc dao phủ kim cương, có làm mát bằng nước để dao và phôi không nóng.
- Kim loại mềm (nhôm, đồng): dao ít me, rãnh rộng để phoi không kẹt; cần dầu hoặc khí làm mát.
4. Cách đọc thông số trên dao CNC
Trên hộp hoặc thân dao thường ghi đường kính cán, đường kính cắt, chiều dài cắt, tổng chiều dài và số me. Hiểu bốn thông số này là đủ để không mua nhầm.
- Đường kính cán: phải khớp collet của trục chính, sai là dao trượt và rung.
- Đường kính cắt: quyết định độ rộng rãnh và chi tiết nhỏ nhất dao làm được.
- Chiều dài cắt: càng dài càng dễ rung, chỉ chọn đủ sâu cho đường cắt.
- Số me: ít me thoát phoi tốt, hợp gỗ mềm và vật liệu dẻo; nhiều me cho mặt mịn, hợp hoàn thiện.
Các dạng dao thường được tìm theo số me, ví dụ dao 2 me thẳng hay dao 3 me. Dao hai me hợp việc cần thoát phoi nhanh. Dao ba me cân bằng giữa tốc độ và độ mịn.
5. Dao CNC mòn thì nhận biết thế nào?
Dao mòn thường báo hiệu trước khi gãy. Người vận hành nên dừng máy ngay khi thấy một trong các dấu hiệu sau.
- Nghe tiếng máy gắt hơn bình thường hoặc có tiếng rít khi vào vật liệu.
- Nhìn mặt cắt có xơ, cháy xém hoặc vệt sần chạy dọc đường dao.
- Sờ phoi và thân dao sau khi dừng máy, nóng bất thường là dao cùn hoặc chạy sai tốc độ.
- Soi cạnh cắt bằng kính lúp, cạnh bo tròn hay mẻ thì thay dao.
Thay dao đúng lúc rẻ hơn nhiều so với làm hỏng một phôi gỗ quý hay một khối đá lớn.
6. Làm sao chọn dao CNC cho máy điêu khắc?
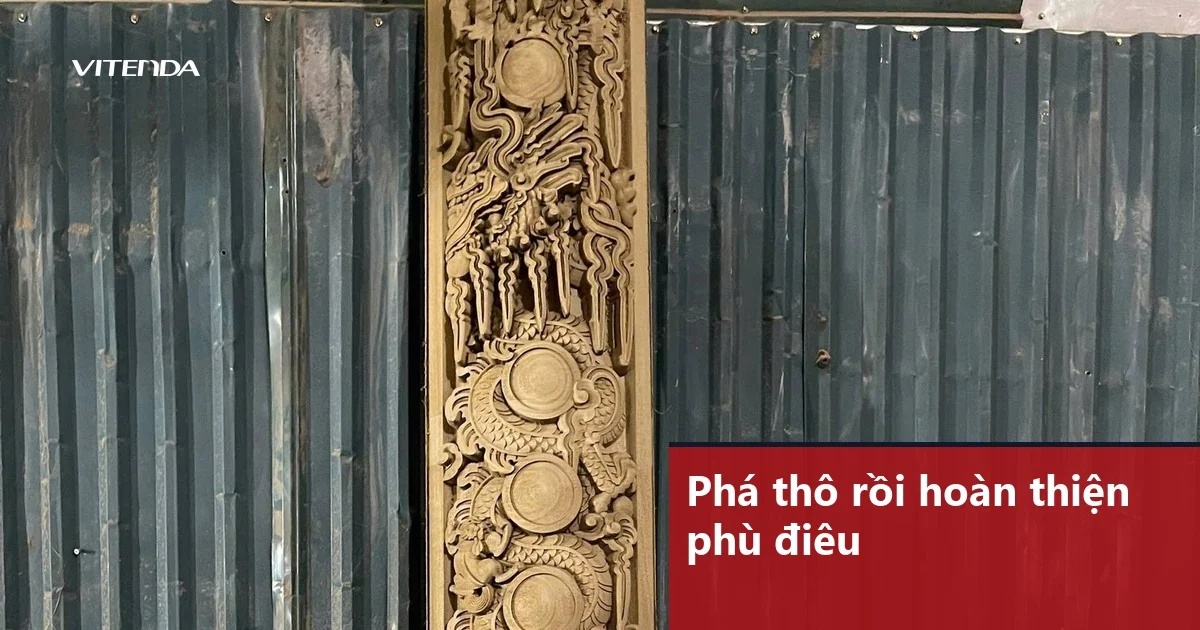
Với máy điêu khắc, hãy đi từ sản phẩm ngược lại. Nếu làm tượng, phù điêu 3D thì cần một dao phá thô đầu phẳng và một dao đầu cầu hoàn thiện. Nếu khắc chữ, hoa văn nét mảnh thì thêm dao V.
| Chọn dao đầu phẳng khi | Chọn dao đầu cầu khi |
|---|---|
| Cần bỏ nhiều phôi nhanh, làm phẳng nền hoặc cắt viền | Cần bề mặt cong mịn, tượng và phù điêu có chi tiết |
Kết luận: làm tượng thì dùng cả hai, phá thô bằng dao đầu phẳng rồi hoàn thiện bằng dao đầu cầu.
Nếu bạn đang cân nhắc máy mới, nên hỏi luôn bộ dao đi kèm và dòng dao thay thế. Một máy tốt vẫn cần nguồn dao ổn định. Các trang về máy điêu khắc đá 3D và máy điêu khắc body giới thiệu các dòng máy tương ứng, còn trang cắt CNC nói về dịch vụ và quy trình cắt.
Giá dao CNC phụ thuộc vào đâu?
Giá dao CNC chênh nhiều giữa các loại. Bài này không niêm yết giá cụ thể vì mỗi loại dao có nhiều quy cách khác nhau. Bốn yếu tố chính làm giá thay đổi:
- Vật liệu làm dao: hợp kim cứng đắt hơn thép gió, dao phủ kim cương đắt hơn nữa.
- Kích thước: đường kính và chiều dài cắt lớn dùng nhiều vật liệu hơn.
- Lớp phủ và độ chính xác: dao phủ và dao mài chính xác cao có giá cao hơn.
- Số lượng và thương hiệu: mua theo bộ hoặc số lượng lớn thường được giá tốt hơn.
Muốn báo giá chính xác, hãy gửi vật liệu cần cắt, kiểu máy và loại chi tiết cần làm.
Câu hỏi thường gặp
Dao CNC dùng cho gỗ có dùng được cho đá không?
Không nên. Đá mài mòn dao rất nhanh và cần dao mài hoặc dao phủ kim cương, kèm làm mát bằng nước. Dao gỗ chạy vào đá sẽ cùn gần như ngay và có thể mẻ.
Dao CNC bao lâu thì thay?
Không có con số chung. Tuổi thọ phụ thuộc vật liệu, tốc độ và cách làm mát. Hãy thay khi thấy mặt cắt xơ, tiếng máy gắt hoặc dao nóng bất thường.
Dao đầu cầu và dao đầu phẳng khác nhau thế nào?
Dao đầu phẳng cắt nhanh, hợp phá thô và làm phẳng. Dao đầu cầu cho bề mặt cong mịn, hợp hoàn thiện tượng và phù điêu. Làm sản phẩm 3D thường dùng cả hai theo thứ tự.
Máy CNC điêu khắc nên mua bộ dao nào đầu tiên?
Một dao phá thô đầu phẳng, một dao đầu cầu hoàn thiện và một dao V cho nét mảnh là bộ khởi đầu hợp lý. Sau đó bổ sung theo vật liệu bạn làm nhiều nhất.
Cần chọn dao và máy CNC cho đúng việc?
Gọi hoặc nhắn Zalo 0982591046, nói vật liệu và sản phẩm bạn định làm để được tư vấn.
Cập nhật 24/10/2026 bởi Vitenda.