
CNC nhôm là cách dùng máy điều khiển số để phay, khoan, cắt nhôm theo bản vẽ, cho chi tiết đồng đều và lặp lại được. Nhôm mềm, nhẹ, cắt nhanh nên rất hợp máy CNC, nhưng dễ dính dao và dễ rung nếu chọn sai máy hay dao. Bài này nói thẳng việc nào chọn máy nào, dao nào, và những lỗi xưởng hay gặp.
- Nhôm cắt được tốc độ cao, nhưng cần trục chính quay nhanh và máy cứng vững.
- Dùng dao ít me, rãnh thoát phoi rộng để phoi không bám lại.
- Tấm, biển, chi tiết phẳng: máy router CNC. Khuôn, chi tiết khối: máy phay CNC.
- Chi phí gia công phụ thuộc vật liệu, độ phức tạp, số lượng và độ chính xác yêu cầu.
1. CNC nhôm là gì và dùng vào việc gì?
Gia công CNC nhôm là quá trình máy đọc chương trình (G-code) rồi điều khiển dao cắt chạy theo đường định sẵn để lấy bớt vật liệu từ phôi nhôm. Phôi có thể là tấm, thanh định hình hoặc khối đặc.
Các ứng dụng quen thuộc gồm vỏ thiết bị điện tử, chi tiết máy, đồ gá, khuôn mẫu, biển hiệu, tản nhiệt và các tấm ốp có hoa văn. Điểm chung là cần nhiều chi tiết giống nhau, hoặc hình dạng khó làm tay.
Nhôm dễ cắt không có nghĩa là dễ cắt đẹp: lỗi thường nằm ở dao, thoát phoi và làm mát, hiếm khi nằm ở chính vật liệu.
2. Nên chọn máy phay CNC hay máy router CNC cho nhôm?
Hai loại máy cùng đọc chương trình số nhưng khác nhau ở độ cứng vững. Máy phay CNC có khung nặng, chịu lực cắt lớn, hợp chi tiết khối và dung sai chặt. Máy router CNC nhẹ hơn, khổ bàn rộng, hợp tấm nhôm mỏng, biển hiệu, tấm trang trí.
| Tiêu chí | Máy phay CNC | Máy router CNC |
|---|---|---|
| Phôi hợp | Khối, thanh, chi tiết dày | Tấm, biển, chi tiết phẳng |
| Độ cứng vững | Cao | Trung bình |
| Độ chính xác | Phù hợp chi tiết cơ khí, khuôn | Phù hợp sản phẩm trang trí, quảng cáo |
| Khổ gia công | Thường nhỏ hơn | Thường rộng hơn |
Bảng tổng hợp đặc điểm thông dụng của hai dòng máy, cập nhật 24/10/2026.
Kết luận ngắn: làm chi tiết cơ khí cần dung sai chặt thì chọn máy phay; làm tấm lớn, hoa văn, biển hiệu thì router CNC đủ dùng và rẻ hơn. Nếu chỉ cần cắt biên dạng phẳng, xem thêm trang cắt CNC.
3. Quy trình gia công CNC nhôm gồm những bước nào?
- Chốt bản vẽ và dung sai: kích thước, độ nhám, số lượng.
- Chọn phôi nhôm theo mác và độ dày, kiểm cong vênh.
- Lập chương trình trên phần mềm CAM, mô phỏng đường dao trước khi chạy.
- Gá kẹp phôi chắc, không để phôi rung hoặc bật lên khi cắt.
- Chạy thử một chi tiết, đo lại rồi mới chạy loạt.
- Làm sạch và hoàn thiện: vát cạnh, mài bavia, anod hoặc sơn nếu cần.
Bước chạy thử hay bị bỏ qua nhất, và cũng là bước tiết kiệm phôi nhiều nhất. Một lỗi gá kẹp có thể làm hỏng cả tấm.
4. Chọn dao và thông số cắt nhôm như thế nào?
Nhôm tạo phoi dẻo, dễ hàn dính vào lưỡi dao. Vì vậy dao cho nhôm thường ít me, rãnh sâu để phoi thoát nhanh, mặt dao đánh bóng hoặc có lớp phủ dành riêng cho nhôm.
- Dao 1–3 me: ưu tiên cho nhôm, thoát phoi tốt, ít dính.
- Dao carbide nguyên khối: bền, cắt sạch, hợp chạy tốc độ cao.
- Dao mũi cầu: dùng cho bề mặt cong, 3D.
- Dung dịch làm mát hoặc phun sương: giữ nhiệt thấp, giảm dính phoi.
Thông số cụ thể (tốc độ quay, bước tiến, chiều sâu mỗi lát) phụ thuộc đường kính dao, mác nhôm và độ cứng vững của máy. Hãy lấy khuyến nghị của nhà sản xuất dao làm điểm xuất phát, rồi tinh chỉnh khi chạy thử.
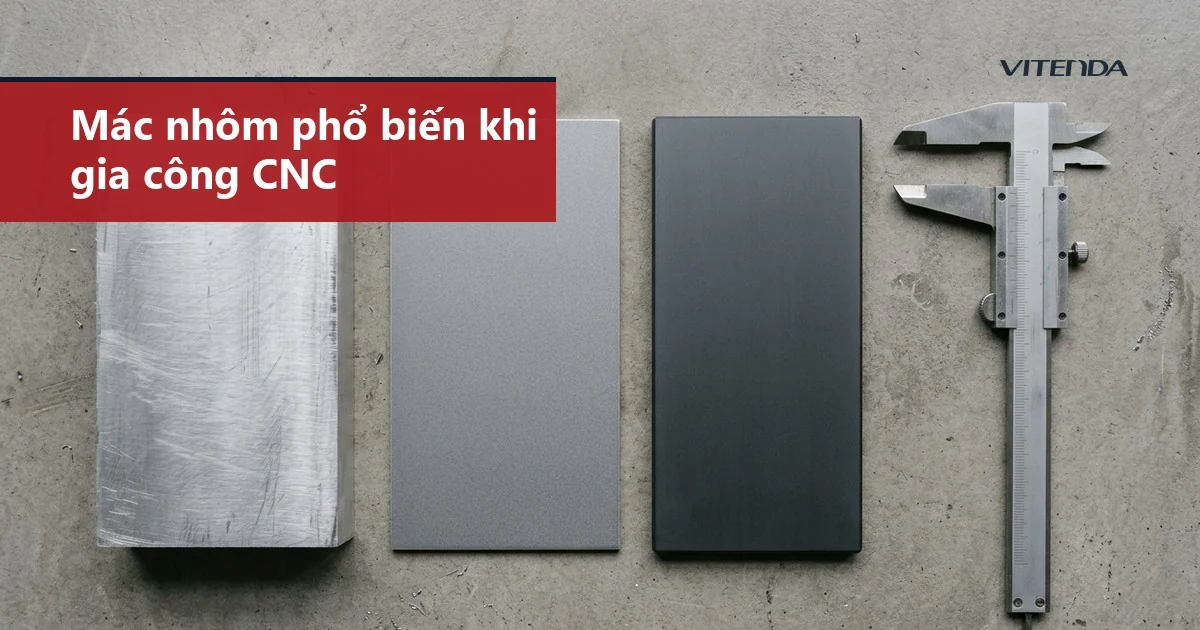
5. Mác nhôm nào phổ biến khi gia công CNC?
Mỗi mác nhôm có độ cứng, khả năng cắt và gia công bề mặt khác nhau. Bảng dưới là các mác hay gặp ở xưởng cơ khí.
| Mác nhôm | Đặc điểm | Hay dùng cho |
|---|---|---|
| 6061 | Cân bằng giữa độ bền và khả năng cắt, dễ anod | Chi tiết máy, khung, đồ gá |
| 7075 | Bền cao, cứng hơn, cắt đòi hỏi dao tốt | Chi tiết chịu lực |
| 5052 | Dễ uốn, chống ăn mòn tốt | Tấm vỏ, biển, chi tiết gấp |
Tổng hợp đặc tính phổ biến theo tài liệu vật liệu thông dụng, cập nhật 24/10/2026.
6. Chi phí gia công CNC nhôm tính theo gì?
Bài không in sẵn con số, vì giá phụ thuộc từng chi tiết. Cách tính thường dựa trên các yếu tố sau.
- Vật liệu: mác nhôm, độ dày, hao hụt phôi.
- Thời gian máy: đường dao dài, nhiều công đoạn thì tốn giờ máy.
- Độ chính xác: dung sai chặt cần chạy chậm, đo kiểm nhiều.
- Số lượng: lô lớn chia đều chi phí lập trình và gá đặt.
- Hoàn thiện: anod, sơn, đánh bóng cộng thêm công đoạn.
Muốn có con số đúng, gửi bản vẽ và số lượng để được báo giá theo từng đơn.
7. Các lỗi thường gặp khi chạy CNC nhôm
Dao dính nhôm, mặt cắt có vết gợn, kích thước lệch dần là ba lỗi hay gặp nhất. Dao dính thường do dao nhiều me hoặc thiếu làm mát. Vết gợn thường do rung, gá lỏng hoặc dao quá dài. Kích thước lệch dần thường do dao mòn hoặc phôi nở nhiệt.
Cách xử lý đơn giản nhất là rút ngắn phần dao nhô ra, đổi dao ít me, bổ sung làm mát và chia nhỏ lượt cắt thay vì ăn sâu một lần. Trước khi nghi máy lỗi, hãy kiểm tra lại gá kẹp.
8. Câu hỏi thường gặp về CNC nhôm
Máy CNC khắc gỗ có cắt được nhôm không?
Được với tấm nhôm mỏng nếu máy đủ cứng vững và có trục chính tốc độ cao, dao đúng loại. Nhôm dày hoặc cắt sâu thì nên dùng máy phay CNC để tránh rung và gãy dao.
CNC laser có thay được CNC phay cho nhôm không?
Không hoàn toàn. Laser cắt biên dạng phẳng nhanh, còn phay mới tạo được rãnh, bậc, lỗ ren và bề mặt 3D. Tìm hiểu thêm ở trang CNC laser và máy cắt laser CNC.
Có cần làm mát khi cắt nhôm không?
Nên có. Làm mát hoặc phun sương giúp phoi thoát, dao ít dính và bề mặt đẹp hơn. Với nhôm tấm cắt nông, thổi khí đôi khi đã đủ.
Nên đưa gia công hay tự mua máy?
Làm ít, đơn lẻ thì thuê gia công sẽ gọn hơn. Có đơn đều đặn, cần chủ động tiến độ và giữ bản vẽ nội bộ thì đầu tư máy hợp lý hơn.
Cần tư vấn máy CNC cho xưởng?
Gọi hoặc nhắn Zalo 0982591046 — gửi loại vật liệu và kích thước phôi để được tư vấn cấu hình máy phù hợp.
Cập nhật 24/10/2026 bởi Vitenda.