
Biến tần máy CNC là bộ điều khiển tốc độ của động cơ trục chính: nó đổi tần số dòng điện để mũi dao quay nhanh hay chậm theo lệnh của chương trình gia công. Chọn đúng công suất, đấu dây đúng kiểu tín hiệu và cài đúng tham số theo nhãn động cơ là ba việc quyết định máy chạy êm hay báo lỗi liên tục. Bài này đi lần lượt từng việc đó.
- Chọn biến tần theo công suất và dòng định mức ghi trên nhãn động cơ trục chính.
- Tốc độ trục chính được điều khiển bằng tín hiệu analog hoặc truyền thông RS485 từ bộ điều khiển.
- Dây động cơ dùng cáp có lớp chống nhiễu, nối đất đúng chỗ.
- Tải quán tính lớn cần điện trở xả để dừng trục chính an toàn.
1. Biến tần máy CNC làm việc gì trong hệ thống?
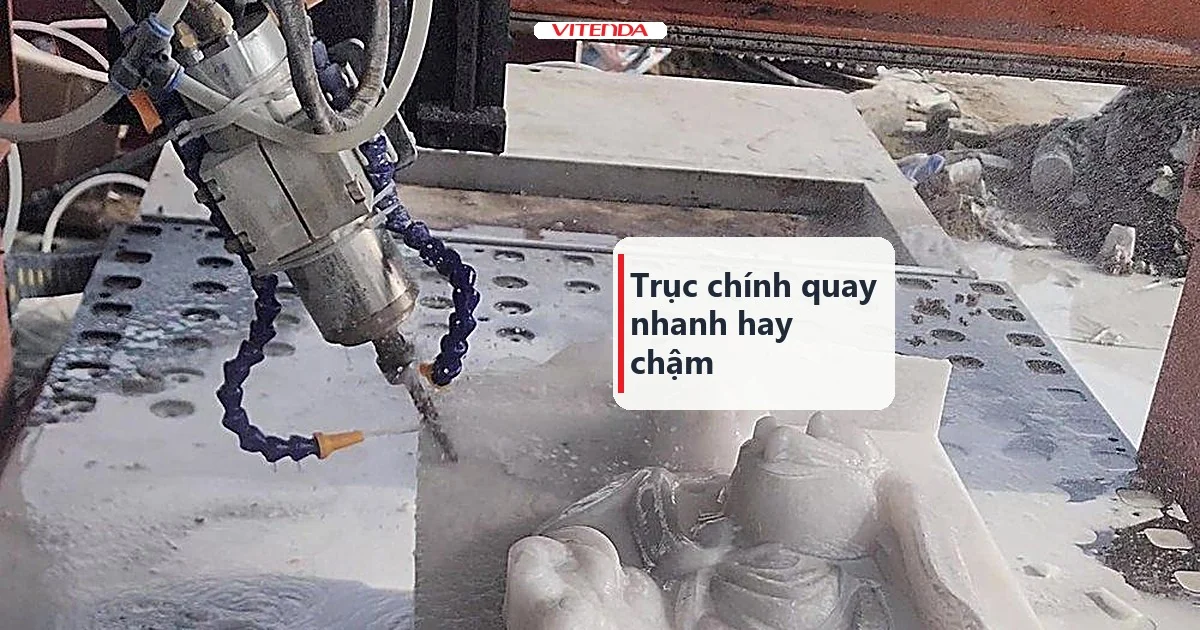
Máy CNC có hai nhóm chuyển động. Nhóm thứ nhất là các trục X, Y, Z chạy bằng servo hoặc step để đưa dao đến đúng vị trí. Nhóm thứ hai là trục chính, nơi gắn dao và quay với tốc độ cao. Biến tần chỉ phụ trách nhóm thứ hai.
Bộ điều khiển CNC phát lệnh tốc độ trục chính trong chương trình, ví dụ lệnh S. Biến tần nhận lệnh đó, chỉnh tần số và điện áp cấp cho động cơ ba pha, nhờ vậy cùng một trục chính chạy được nhiều tốc độ cho nhiều vật liệu khác nhau.
Với máy điêu khắc đá, gỗ hoặc nhôm, tốc độ phù hợp mỗi vật liệu mỗi khác. Biến tần cho phép đổi tốc độ ngay trong chương trình thay vì phải đổi dây đai hay bánh răng.
2. Chọn biến tần cho máy CNC theo tiêu chí nào?
Hãy bắt đầu từ nhãn động cơ trục chính, vì mọi thông số cần chọn đều nằm ở đó. Bảng dưới gom các tiêu chí và cách đối chiếu.
| Tiêu chí | Cần đối chiếu với | Hệ quả nếu chọn sai |
|---|---|---|
| Công suất | Công suất định mức trên nhãn động cơ | Biến tần nhỏ hơn thì quá tải, nóng và báo lỗi |
| Dòng ra | Dòng định mức của động cơ | Dòng ra thiếu thì mất lực khi cắt sâu |
| Điện áp nguồn | Nguồn một pha hay ba pha tại xưởng | Sai loại nguồn thì không khởi động được |
| Tần số tối đa | Tốc độ tối đa của trục chính | Giới hạn thấp thì trục không đạt vòng quay mong muốn |
| Giao tiếp điều khiển | Ngõ ra tốc độ của bộ điều khiển CNC | Không khớp tín hiệu thì không điều tốc được |
Tổng hợp theo nguyên lý chung của biến tần và hướng dẫn của hãng sản xuất, ngày 25/10/2026.
Nên chọn biến tần có dư công suất một cấp so với động cơ nếu máy hay cắt nặng hoặc chạy liên tục nhiều giờ. Biến tần dư công suất mát hơn, bền hơn và ít báo quá tải hơn.
Biến tần chọn theo nhãn động cơ, không chọn theo giá: mua rẻ rồi quá tải thì tốn hơn tiền sửa.
— Kinh nghiệm vận hành máy CNC, ghi nhận tháng 10/2026
3. Đấu nối biến tần với bộ điều khiển CNC ra sao?
Có ba nhóm dây cần lưu ý: nguồn vào, dây ra động cơ và dây tín hiệu điều khiển. Làm theo thứ tự dưới đây sẽ tránh được phần lớn lỗi lúc chạy thử.
- Ngắt điện hoàn toàn và chờ tụ trong biến tần xả hết trước khi chạm vào đầu dây.
- Nối nguồn vào đúng đầu vào của biến tần, qua aptomat có dòng phù hợp.
- Nối dây ra động cơ bằng cáp có lớp chống nhiễu, đầu kia của lớp chống nhiễu nối đất.
- Nối dây tín hiệu từ bộ điều khiển CNC: lệnh chạy thuận, lệnh dừng và tín hiệu tốc độ.
- Cài tham số theo nhãn động cơ, rồi chạy thử không tải ở tốc độ thấp trước khi tăng dần.
Về tín hiệu tốc độ, bộ điều khiển thường gửi qua ngõ analog là điện áp tỉ lệ với tốc độ mong muốn, hoặc gửi qua cổng truyền thông RS485 theo giao thức Modbus. Analog dễ đấu nhưng dễ nhiễu. RS485 ổn định hơn khi dây dài hay xưởng nhiều thiết bị công suất lớn.
4. Cần cài những tham số nào trên biến tần?
Mỗi hãng đặt tên và mã tham số khác nhau, nhưng nhóm tham số cần chỉnh thì giống nhau. Đọc sổ tay của chính biến tần đang dùng để lấy mã cụ thể.
- Thông số động cơ: công suất, dòng, điện áp và tần số định mức lấy từ nhãn.
- Tần số tối đa: đặt theo giới hạn tốc độ của trục chính, không đặt cao hơn khuyến cáo của hãng trục.
- Nguồn lệnh chạy và nguồn tần số: chọn ngõ vào ngoài hoặc truyền thông thay vì bàn phím.
- Thời gian tăng tốc và giảm tốc: tăng dần cho đến khi không còn báo quá dòng hay quá áp.
- Chế độ dừng: dừng giảm tốc có điều khiển thay vì để trục quay tự do.
Thời gian giảm tốc quá ngắn là nguyên nhân hay gặp của lỗi quá áp. Động cơ khi hãm trả năng lượng ngược về biến tần, và nếu không có chỗ tiêu thụ, điện áp trên tụ tăng lên và biến tần ngắt bảo vệ.
5. Biến tần máy CNC báo lỗi thì xử lý thế nào?
Lỗi quá dòng, quá áp, quá nhiệt và mất pha là bốn nhóm gặp nhiều nhất. Xử lý theo nguyên nhân thay vì bấm reset liên tục.
| Biểu hiện | Nguyên nhân thường gặp | Cách kiểm |
|---|---|---|
| Quá dòng khi khởi động | Tăng tốc quá nhanh hoặc dây ra chạm | Kéo dài thời gian tăng tốc, đo cách điện dây ra |
| Quá áp khi dừng | Giảm tốc quá nhanh, thiếu điện trở xả | Kéo dài thời gian giảm tốc hoặc lắp điện trở xả |
| Quá nhiệt | Quạt bẩn, tủ điện kín, tải nặng | Vệ sinh quạt và khe gió, kiểm tra thông gió tủ |
| Tốc độ dao động | Nhiễu tín hiệu analog, nối đất kém | Dùng cáp chống nhiễu, kiểm tra tiếp địa |
Tổng hợp theo nguyên lý chung của biến tần và hướng dẫn của hãng sản xuất, ngày 25/10/2026.
Nếu đã kiểm các điểm trên mà lỗi vẫn lặp lại, hãy ghi lại mã lỗi và thời điểm báo rồi liên hệ kỹ thuật của hãng hoặc đơn vị cung cấp máy. Tự mở biến tần khi còn điện dư trong tụ rất nguy hiểm.
6. Biến tần và máy CNC các loại: khác nhau ở đâu?
Nguyên lý điều tốc giống nhau, nhưng yêu cầu thực tế thay đổi theo vật liệu gia công. Trục chính cắt nhôm hay đá cần chạy ổn định ở dải tốc độ riêng của nó, và tải cắt cũng khác nhau.
Nếu đang tìm hiểu từng loại máy, bạn có thể xem thêm bài về cách chọn máy CNC điêu khắc đá, trang về CNC nhôm và cắt CNC. Với máy tạc tượng, tham khảo thêm máy CNC điêu khắc tượng đá.
7. Câu hỏi thường gặp
Biến tần máy CNC có dùng chung được với động cơ khác không?
Được nếu động cơ là loại ba pha và biến tần đủ dòng định mức. Cần cài lại thông số theo nhãn của động cơ mới. Với động cơ trục chính chuyên dụng, nên xem khuyến cáo của hãng trục về dải tần làm việc.
Nên điều khiển tốc độ bằng analog hay RS485?
Analog dễ đấu và đủ dùng cho máy nhỏ, dây ngắn. RS485 phù hợp khi muốn đọc thêm trạng thái hay xưởng nhiều nhiễu. Chọn theo ngõ ra mà bộ điều khiển CNC hỗ trợ.
Biến tần báo quá áp khi dừng trục chính là lỗi gì?
Thường do thời gian giảm tốc quá ngắn so với quán tính của trục. Kéo dài thời gian giảm tốc trước, nếu vẫn lỗi thì lắp điện trở xả đúng loại mà hãng biến tần khuyến cáo.
Cần tư vấn máy CNC và hệ điều khiển trục chính?
Gọi hoặc nhắn Zalo 0982591046 để được tư vấn cấu hình phù hợp với vật liệu và xưởng của bạn.
Cập nhật 25/10/2026 bởi Vitenda.