
Linh kiện CNC chia thành sáu cụm chính: khung máy, hệ dẫn hướng, hệ truyền động, động cơ và driver, trục chính, bộ điều khiển. Độ chính xác của máy là kết quả của cả sáu cụm chứ không riêng một bộ phận nào. Bài này nói từng cụm làm gì, hỏng thì máy biểu hiện ra sao và nên kiểm gì trước khi mua linh kiện thay thế.
- Khung máy và hệ dẫn hướng quyết định độ cứng vững của máy.
- Vít me, thanh răng và động cơ quyết định độ chính xác định vị.
- Trục chính quyết định vật liệu máy gia công được và chất lượng bề mặt.
- Mua thay thế cần khớp kích thước lắp, điện áp và loại tín hiệu điều khiển.
1. Linh kiện CNC gồm những cụm nào?
Một máy CNC là máy công cụ chạy theo chương trình số. Phần cơ khí di chuyển dao hoặc phôi, phần điện nhận lệnh và cấp năng lượng, phần điều khiển đọc chương trình rồi ra lệnh cho từng trục. Dù là máy phay, máy khắc hay máy cắt, cấu tạo đều xoay quanh các cụm dưới đây.
| Cụm linh kiện | Việc chính | Dấu hiệu hao mòn | Ảnh hưởng khi hỏng |
|---|---|---|---|
| Khung máy, bàn máy | Giữ toàn bộ các cụm khác đúng vị trí | Rung khi cắt, bàn không còn phẳng | Bề mặt gia công gợn sóng, sai kích thước |
| Ray và con trượt | Dẫn hướng chuyển động của từng trục | Chạy rít, có độ rơ ngang | Đường cắt lệch, vết dao không đều |
| Vít me bi, thanh răng | Biến chuyển động quay thành chuyển động thẳng | Hở khi đảo chiều, kêu khi chạy nhanh | Sai số định vị, mất bước |
| Động cơ bước hoặc servo, driver | Tạo lực và vị trí cho từng trục | Nóng bất thường, mất bước, báo lỗi driver | Máy dừng giữa chương trình hoặc chạy sai toạ độ |
| Trục chính (spindle) | Quay dao cắt ở tốc độ yêu cầu | Rung, nóng, tiếng ổ bi bất thường | Bề mặt xước, dao mòn nhanh |
| Bộ điều khiển, cảm biến hành trình | Đọc chương trình, gửi lệnh, về điểm gốc | Mất kết nối, về gốc sai, dừng khẩn không rõ lý do | Máy không chạy hoặc chạy lệch gốc toạ độ |
Nguồn: cấu tạo phổ biến của máy CNC, tổng hợp ngày 25/10/2026.
2. Khung máy và hệ dẫn hướng ảnh hưởng gì đến độ chính xác?
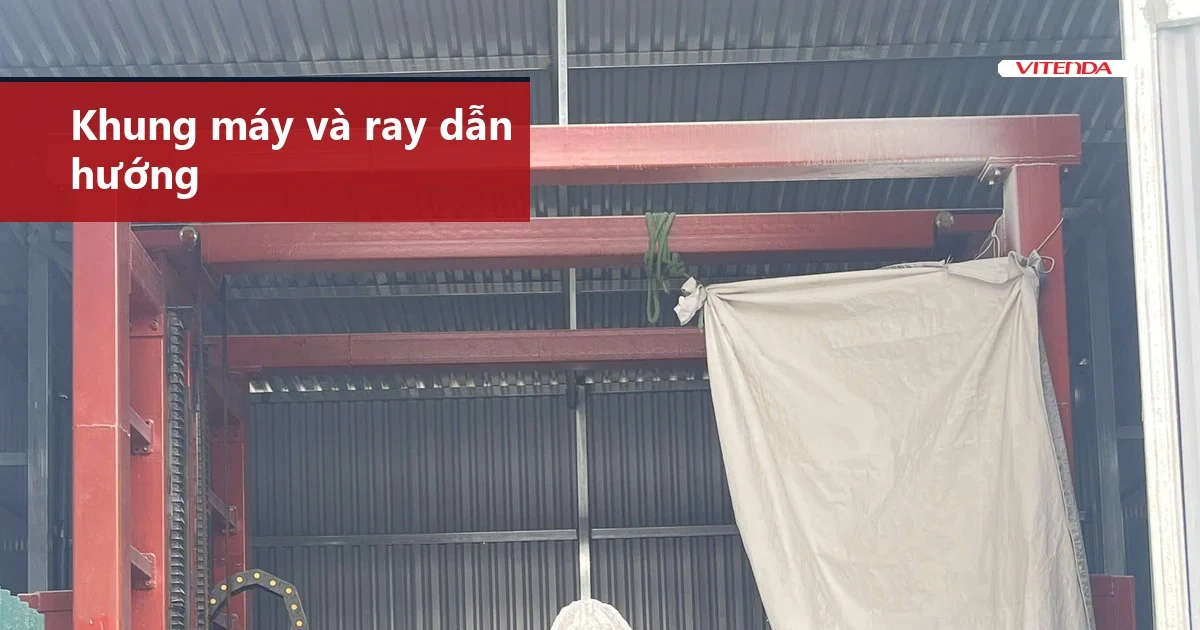
Khung máy là nền của mọi thứ còn lại. Khung yếu thì động cơ và vít me tốt đến đâu máy vẫn rung khi cắt. Khung thép hàn cần được xử lý ứng suất, còn khung gang hay nhôm định hình có ưu thế riêng về độ ổn định và trọng lượng.
Hệ dẫn hướng gồm ray tuyến tính và con trượt, hoặc ray trượt kiểu bánh xe ở máy nhỏ. Ray tuyến tính cho độ cứng cao và chạy êm hơn, nhưng cần lắp đúng độ thẳng và bôi trơn đều. Bụi đá, bụi gỗ hay phoi kim loại lọt vào con trượt là nguyên nhân hao mòn thường gặp nhất, nên máy làm việc trong môi trường nhiều bụi cần che chắn ray.
Máy chạy đúng toạ độ trên màn hình chưa chắc cắt đúng ngoài thực tế: sai số thường nằm ở độ rơ của ray, vít me và khớp nối chứ không nằm ở chương trình.
3. Vít me, thanh răng và động cơ: chọn loại nào?
Hệ truyền động nhận chuyển động quay từ động cơ rồi đổi thành chuyển động thẳng của trục. Hai kiểu phổ biến là vít me bi và thanh răng bánh răng. Vít me bi cho độ chính xác định vị cao, hợp máy gia công kim loại hay chi tiết nhỏ. Thanh răng hợp hành trình dài như máy cắt khổ lớn, chấp nhận độ chính xác thấp hơn đổi lấy tốc độ chạy.
Động cơ bước đơn giản, giá thấp, chạy hở không có phản hồi vị trí nên có thể mất bước khi quá tải. Động cơ servo có bộ mã hoá phản hồi, bù được sai lệch và giữ mô-men tốt ở tốc độ cao, đổi lại driver và dây tín hiệu phức tạp hơn. Máy phay vật liệu cứng hay chạy liên tục nhiều ca nên cân nhắc servo.
| Chọn động cơ bước khi | Chọn động cơ servo khi |
|---|---|
| Máy khắc, máy cắt tải nhẹ, ngân sách hạn chế | Máy gia công vật liệu cứng, chạy liên tục, cần tốc độ và độ chính xác ổn định |
| Chấp nhận kiểm tra mất bước định kỳ | Cần phản hồi vị trí để máy tự báo lỗi khi lệch |
Kết luận: máy tải nhẹ dùng động cơ bước là đủ; máy chạy nặng hoặc cần độ lặp lại cao thì đầu tư servo ngay từ đầu để khỏi thay lại cả bộ.
4. Trục chính và bộ điều khiển nên kiểm gì?
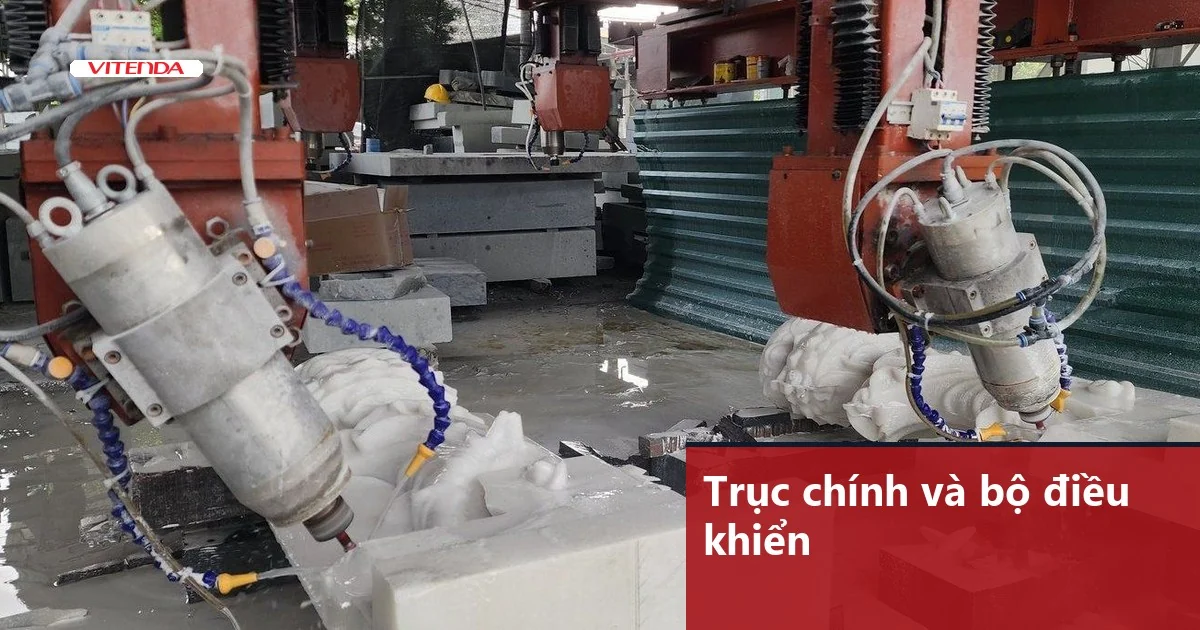
Trục chính quyết định máy cắt được vật liệu nào. Trục làm mát bằng gió gọn và ít bảo trì, trục làm mát bằng nước êm hơn và chạy bền khi cắt lâu. Điều cần khớp khi mua là công suất, tốc độ quay, kiểu kẹp dao (collet) và đường kính cổ trục để lắp được vào giá đỡ hiện có.
- Công suất: chọn theo vật liệu và dao hay dùng, không chọn lớn hơn mức khung máy chịu được.
- Biến tần: phải đúng dòng điện và điện áp của trục, đặt đúng thông số trước khi chạy thử.
- Kẹp dao: collet đúng cỡ dao, lệch cỡ gây đảo dao và gãy dao.
- Làm mát: bơm nước, ống dẫn hay quạt phải hoạt động trước khi bật trục.
Bộ điều khiển là phần máy tính của máy: đọc mã lệnh, phát xung hoặc tín hiệu cho driver, nhận tín hiệu từ cảm biến hành trình và nút dừng khẩn. Khi thay, cần kiểm cổng kết nối, số trục hỗ trợ và định dạng tín hiệu để khớp driver đang dùng.
5. Làm sao chọn linh kiện CNC thay thế cho đúng?
Khi một bộ phận hỏng, thứ dễ làm nhất là mua loại trông giống. Thứ đáng làm hơn là ghi lại thông số của bộ phận cũ và đối chiếu với mẫu thay thế theo các bước dưới đây.
- Chẩn đoán đúng cụm: xác định lỗi ở cơ khí, điện hay điều khiển trước khi tháo, vì tiếng ồn và mất bước thường bắt nguồn từ cụm khác với cụm đang kêu.
- Ghi lại thông số bộ phận cũ: nhãn mác, kích thước lắp, điện áp, kiểu giao tiếp, chụp ảnh vị trí dây.
- Đối chiếu mẫu thay: cùng kích thước lắp ghép và cùng tín hiệu điều khiển, hoặc có bản vẽ chuyển đổi rõ ràng.
- Hỏi nguồn gốc và bảo hành: linh kiện chính hãng hay tương đương, thời hạn bảo hành, ai hỗ trợ khi lắp lệch.
- Lắp, căn chỉnh và chạy thử không tải: kiểm độ rơ, về điểm gốc, rồi mới cắt thử vật liệu rẻ.
Máy phục vụ ngành nào thì linh kiện nghiêng về hướng đó. Máy điêu khắc đá cần trục chính chịu bụi và tải nặng, xem thêm cách chọn máy CNC điêu khắc đá hoặc cấu hình của máy điêu khắc đá 3D. Máy gia công nhôm đòi hỏi tốc độ trục và làm mát khác, có trong bài về CNC nhôm. Còn máy cắt dùng tia thì nguồn laser thay cho trục chính, xem máy cắt laser CNC.
6. Câu hỏi thường gặp
Linh kiện CNC hỏng nhiều nhất ở bộ phận nào?
Thường gặp nhất là những bộ phận chuyển động và chịu bụi: con trượt, vít me, ổ bi trục chính và cáp động. Bộ điều khiển và driver ít hỏng hơn nhưng khi hỏng thường do điện áp, đấu sai hoặc quá nhiệt. Bảo trì định kỳ bằng bôi trơn và làm sạch bụi giữ ray và vít me chạy êm lâu hơn.
Có thay linh kiện hãng khác vào máy CNC được không?
Được, nếu khớp kích thước lắp ghép, thông số điện và kiểu tín hiệu điều khiển. Điều cần cẩn trọng là trục chính, driver và bộ điều khiển, vì ba bộ phận này phải đồng bộ với nhau. Khi chưa chắc, hỏi đơn vị cung cấp máy trước khi mua.
Máy mất bước nên kiểm gì trước?
Kiểm cơ khí trước: khớp nối lỏng, vít me khô dầu, ray kẹt. Sau đó mới đến driver, dòng điện cấp cho động cơ và tốc độ chạy đặt quá cao. Với động cơ bước, giảm tốc độ và gia tốc cho máy chạy ổn định là cách thử nhanh nhất.
Nên mua linh kiện cũ cho máy CNC không?
Linh kiện cũ chấp nhận được với phần ít mài mòn như khung hay bàn máy. Ray, vít me và ổ bi trục chính đã chạy nhiều thì độ rơ khó kiểm bằng mắt, nên cần đo thử hoặc có bảo hành. Với bộ điều khiển và driver cũ, hỏi rõ tình trạng và cho chạy thử trước khi nhận.
Cần tìm đúng linh kiện cho máy CNC?
Gọi hoặc nhắn Zalo 0982591046 — gửi ảnh nhãn mác hoặc bộ phận cần thay, nhận tư vấn mẫu phù hợp và báo giá.
Cập nhật 25/10/2026 bởi Vitenda.