
Kỹ thuật CNC là cách điều khiển máy gia công bằng chương trình số: bản vẽ được đổi thành lệnh toạ độ, máy tự dẫn dao đi đúng đường cắt. Người vận hành không cầm dao, nhưng vẫn quyết định chất lượng ở ba khâu là chọn dao, đặt gốc phôi và đặt tốc độ. Bài này đi từ quy trình, các kiểu cắt gọt chính, khác biệt giữa máy 3, 4 và 5 trục, tới lỗi hay gặp khi gia công gỗ và đá.
- CNC chạy theo chương trình G-code, tạo từ bản vẽ CAD qua phần mềm CAM.
- Mỗi kiểu gia công (phay, khoan, tiện, cắt, khắc) cần dao và tốc độ riêng.
- Thêm trục xoay thì cắt được mặt cong và mặt nghiêng trong một lần gá.
- Phần lớn lỗi nằm ở gốc toạ độ, cố định phôi và dao cùn, ít khi do máy.
1. Kỹ thuật CNC gồm những phần nào?
CNC là viết tắt của Computer Numerical Control, nghĩa là điều khiển số bằng máy tính. Khi nói «kỹ thuật CNC», người trong nghề muốn nói cả chuỗi việc từ bản vẽ đến chi tiết hoàn thiện, không riêng chiếc máy.
- Bản vẽ và mô hình: file 2D hoặc 3D từ phần mềm CAD, ghi hình dạng và kích thước chi tiết.
- Chương trình gia công: phần mềm CAM biến mô hình thành đường dao, rồi xuất ra G-code.
- Máy và dụng cụ: bàn máy, trục chính, bộ điều khiển, dao phay hoặc mũi khoan hợp với vật liệu.
- Cố định phôi: kẹp cơ khí, bàn hút chân không hoặc đồ gá riêng.
- Người vận hành: kiểm chương trình, đặt gốc, chạy thử và theo dõi lúc cắt.
Máy chỉ làm đúng thứ chương trình viết ra. Đó là lý do bài này dành nhiều chỗ cho khâu chuẩn bị hơn khâu bấm nút chạy.
2. Máy CNC hoạt động theo quy trình nào?
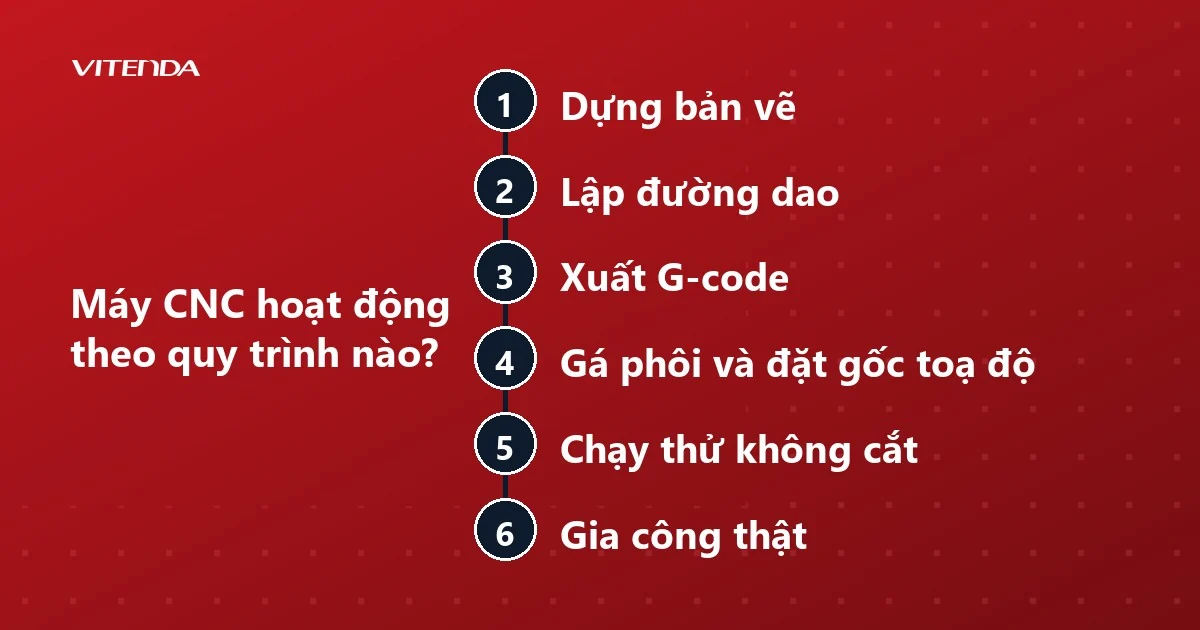
- Dựng bản vẽ trong phần mềm CAD, ghi rõ kích thước và dung sai cần giữ.
- Lập đường dao trong CAM: chọn dao, chiều sâu mỗi lượt cắt, tốc độ trục chính và tốc độ ăn dao.
- Xuất G-code theo đúng bộ điều khiển của máy; mỗi hãng điều khiển có kiểu lệnh hơi khác nhau.
- Gá phôi và đặt gốc toạ độ cho ba trục X, Y, Z, đo chiều dài dao nếu máy cần.
- Chạy thử không cắt hoặc cắt trên phôi rẻ để xem đường dao có đúng không.
- Gia công thật, nghe tiếng cắt và nhìn phoi để chỉnh tốc độ kịp thời.
Máy CNC chạy chính xác đúng điều chương trình ra lệnh, kể cả khi lệnh đó sai.
Vì vậy bước chạy thử ở khâu 5 không nên bỏ, nhất là với tấm gỗ hay phiến đá đắt tiền. Một lần lệch gốc toạ độ có thể làm hỏng cả tấm.
3. Những kiểu gia công CNC phổ biến
Cùng một bộ điều khiển số nhưng dụng cụ cắt khác nhau cho ra những kỹ thuật khác nhau. Bảng dưới gom các kiểu hay gặp trong xưởng cơ khí, nội thất và đá.
| Kỹ thuật | Dụng cụ cắt | Vật liệu hay làm | Sản phẩm điển hình |
|---|---|---|---|
| Phay | Dao phay ngón, dao phay cầu | Gỗ, nhôm, nhựa, đá | Chi tiết phẳng, hốc, mặt cong |
| Khoan | Mũi khoan | Gỗ, kim loại, tấm ván | Lỗ liên kết, lỗ bản lề |
| Tiện | Dao tiện, phôi quay | Kim loại, gỗ | Chi tiết tròn xoay, trục |
| Khắc, chạm | Dao V, dao đầu nhọn | Gỗ, đá, mica | Phù điêu, hoa văn, chữ |
| Cắt tia | Plasma, laser | Thép tấm, kim loại dẫn điện | Biển hiệu, chi tiết cắt phẳng |
Nguồn: tổng hợp kiến thức gia công CNC phổ biến, cập nhật 05/11/2026.
Trong nội thất gỗ, phay và khoan chiếm phần lớn khối lượng việc: cắt biên dạng cánh tủ, khoan hàng lỗ cho bản lề, phay hoa văn lên cánh cửa. Gia công kim loại tấm lại thiên về cắt tia.
4. Máy 3 trục, 4 trục và 5 trục khác nhau ở đâu?
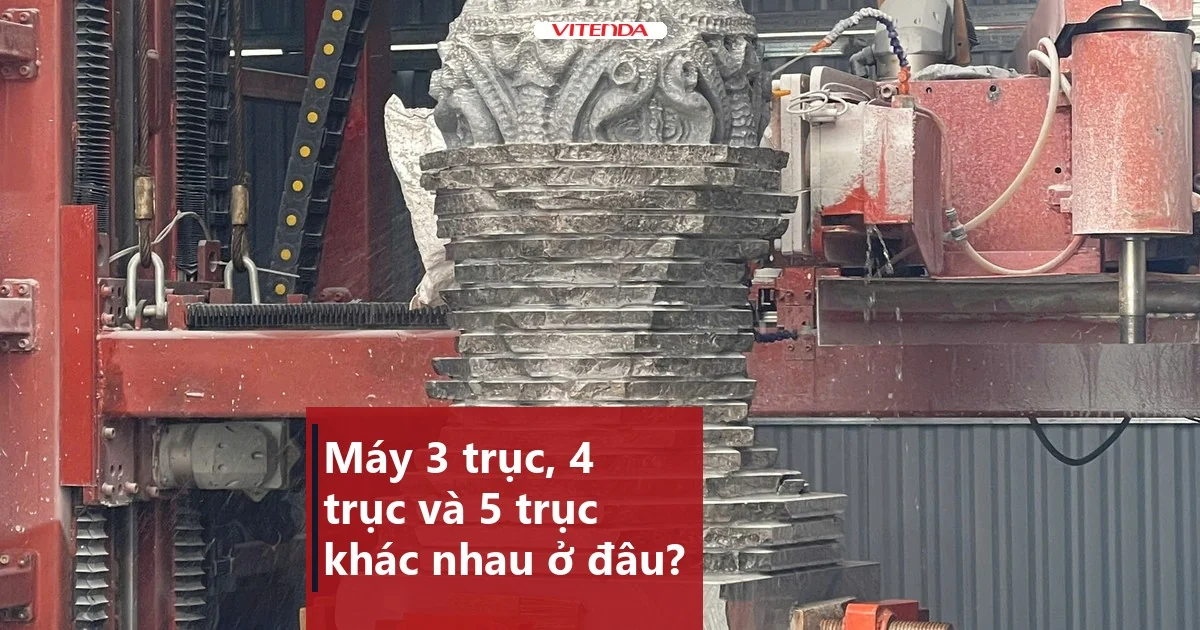
Trục là hướng chuyển động mà máy điều khiển được. Ba trục thẳng X, Y, Z cho dao đi ngang, dọc và lên xuống. Trục thứ tư và thứ năm là hai trục xoay, giúp phôi hoặc đầu dao nghiêng để tới những mặt mà dao thẳng đứng không chạm được.
| Loại máy | Chuyển động | Hợp với | Hạn chế |
|---|---|---|---|
| 3 trục | X, Y, Z | Tấm phẳng, phù điêu nông | Mặt bên phải gá lại phôi |
| 4 trục | X, Y, Z và một trục xoay | Cột, chân bàn, chi tiết tròn | Mặt nghiêng vẫn bị giới hạn |
| 5 trục | X, Y, Z và hai trục xoay | Tượng, mặt cong phức tạp | Lập trình khó hơn, đòi hỏi tay nghề |
Nguồn: tổng hợp kiến thức gia công CNC phổ biến, cập nhật 05/11/2026.
| Chọn máy ít trục khi | Chọn máy nhiều trục khi |
|---|---|
| Sản phẩm chủ yếu là tấm phẳng, cánh tủ, biển chữ | Sản phẩm có mặt cong, nhiều mặt cần gia công trong một lần gá |
Kết luận: xưởng làm tủ bếp, cửa, ván khắc thì máy ít trục đã đủ; làm tượng, chi tiết điêu khắc khối thì máy nhiều trục tiết kiệm công gá và giảm sai lệch giữa các lần gá.
Muốn đọc kỹ hơn về hai nhóm máy cao cấp, xem bài so sánh máy CNC 4 trục và 5 trục và trang máy phay CNC 5 trục.
5. Kỹ thuật CNC với gỗ và đá có gì riêng?
Gỗ mềm, dễ cháy mặt nếu dao cùn hoặc ăn dao quá chậm; vân gỗ cũng làm mép cắt dễ xơ nếu hướng dao không hợp. Tấm ván công nghiệp mỏng thường cố định bằng bàn hút chân không để dao đi sát mép mà không cần vít kẹp.
Đá cứng và giòn hơn nhiều. Dao phải là loại dùng cho đá, tốc độ ăn dao thấp, thường có nước làm mát và hút bụi để giữ dao bền và giữ không khí xưởng sạch. Với phiến đá dày, người làm hay phá thô bằng đĩa cưa trước, rồi mới đổi sang dao phay để tạo chi tiết.
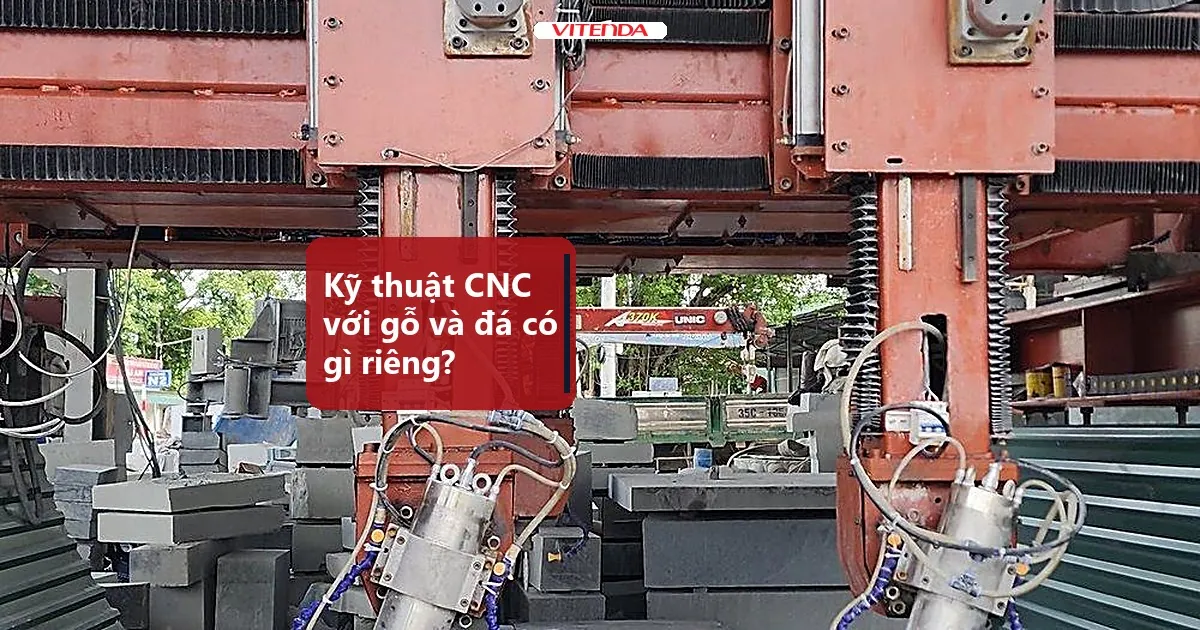
Vitenda có các mẫu CNC 5 trục điêu khắc gỗ nhiều đầu và mẫu 5 trục điêu khắc đá có đĩa cưa phá thô. Cấu hình cụ thể nên hỏi trực tiếp theo sản phẩm bạn định làm.
6. Những lỗi kỹ thuật hay gặp và cách tránh
- Lệch gốc toạ độ: chi tiết bị cắt lệch hoặc dao đâm vào đồ gá. Kiểm lại gốc X, Y, Z và chạy mô phỏng trước.
- Phôi xê dịch: đường cắt chồng lên nhau, mép bị méo. Tăng lực cố định, kiểm hơi hút của bàn chân không.
- Dao cùn: mặt gỗ cháy xém, đá sứt mép. Thay hoặc mài dao theo giờ chạy, đừng chờ tới khi hỏng.
- Rung dao: vết cắt gợn sóng. Giảm chiều sâu mỗi lượt, rút ngắn phần dao nhô ra khỏi kẹp.
- Sai điểm gốc dao: cắt quá sâu hoặc không tới. Đo lại chiều dài dao mỗi lần đổi dao.
7. Làm kỹ thuật viên CNC cần biết gì?
Người làm nghề này không chỉ biết bấm nút. Họ đọc được bản vẽ kỹ thuật, hiểu G-code đủ để sửa lệnh khi cần, biết chọn dao và thông số theo vật liệu, và biết đo kiểm chi tiết sau gia công. Ở xưởng nội thất, thêm phần xếp ván tiết kiệm phôi và đọc đường dao trong CAM.
Thao tác phần mềm CAD/CAM học theo giáo trình được, còn cảm giác về tiếng cắt và màu phoi chỉ đến sau nhiều giờ đứng máy. Người mới nên bắt đầu trên máy ít trục và vật liệu rẻ.
8. Câu hỏi thường gặp
Kỹ thuật CNC khác gia công thủ công ở điểm nào?
Gia công thủ công phụ thuộc tay người cầm dao, mỗi chi tiết hơi khác nhau. CNC lặp lại đúng đường dao đã lập trình nên các chi tiết giống nhau, nhưng đổi lại cần thời gian chuẩn bị chương trình và đồ gá trước khi cắt.
Học kỹ thuật CNC có khó không?
Phần vận hành cơ bản học nhanh. Phần lập trình CAM và chọn thông số cắt cần thời gian thực hành trên vật liệu thật. Hiểu bản vẽ và biết đo kiểm là nền quan trọng hơn thuộc lòng lệnh.
Máy CNC có làm được mọi vật liệu không?
Không. Mỗi máy được thiết kế cho nhóm vật liệu: máy phay gỗ, máy cắt plasma cho kim loại tấm, máy điêu khắc đá cần kết cấu chắc và hệ làm mát. Nói rõ vật liệu và sản phẩm khi hỏi mua máy để được tư vấn đúng cấu hình.
Nên chọn máy 3 trục hay 5 trục?
Nếu sản phẩm chủ yếu là tấm phẳng thì 3 trục đủ dùng và dễ vận hành. Mặt cong nhiều phía mà phải gá lại phôi nhiều lần thì 5 trục đáng cân nhắc. Giá máy phụ thuộc cấu hình, nên cần báo giá theo nhu cầu thật.
Cần chọn máy CNC cho xưởng gỗ hoặc đá?
Gọi hoặc nhắn Zalo 0982 591 046 — cho biết vật liệu, kích thước phôi và sản phẩm định làm, nhận tư vấn cấu hình và báo giá.
Cập nhật 05/11/2026 bởi Vitenda.