
Lưỡi dao CNC phải khớp với vật liệu và kiểu gia công, không có loại nào dùng được cho mọi việc. Gỗ và mica cần lưỡi thoát phoi nhanh, nhôm cần rãnh rộng và cạnh cắt sắc, còn da, carton hay cao su lại hợp dao rung hơn mũi phay. Bài này gom các loại lưỡi dao CNC hay gặp, cách chọn theo vật liệu, dấu hiệu lưỡi mòn và những yếu tố làm giá chênh nhau.
- Chọn lưỡi theo vật liệu cần cắt trước, rồi mới tới kích thước và giá.
- Carbide bền hơn thép gió khi chạy liên tục, nhưng giòn và dễ mẻ nếu máy rung.
- Lưỡi mòn làm hỏng mép cắt và tốn điện trước khi nó gãy, nên thay sớm.
- Giá phụ thuộc vật liệu lưỡi, lớp phủ, hãng và số lượng đặt.
1. Lưỡi dao CNC là gì và gồm những loại nào?
Đó là phần cắt gắn trên trục chính hoặc đầu dao của máy CNC. Máy chỉ điều khiển đường đi, còn chất lượng mép cắt, tốc độ và tuổi thọ phần lớn nằm ở chính lưỡi dao. Gọi chung là «lưỡi dao», nhưng thực tế có nhiều họ khác nhau.
- Dao phay ngón: lưỡi xoắn gắn trên cán tròn, dùng cắt biên dạng, khoét rãnh và bào mặt gỗ, mica, nhôm.
- Dao khắc V và dao khắc đầu nhọn: tạo nét chữ, hoa văn, vát cạnh; hợp với biển hiệu và đồ nội thất chạm.
- Dao cắt router: lưỡi dài, rãnh rộng, cắt tấm ván công nghiệp và tấm nhựa dày.
- Mảnh dao tiện: mảnh hợp kim gắn vào cán dao, dùng trên máy tiện CNC để gia công kim loại.
- Dao rung: lưỡi mỏng chuyển động lên xuống rất nhanh, cắt vật liệu mềm như da, vải, carton, cao su mà không tạo phoi.
Muốn hiểu cách một máy CNC chạy từ bản vẽ đến đường cắt, xem thêm bài về cắt CNC.
2. Chọn lưỡi dao CNC theo vật liệu như thế nào?
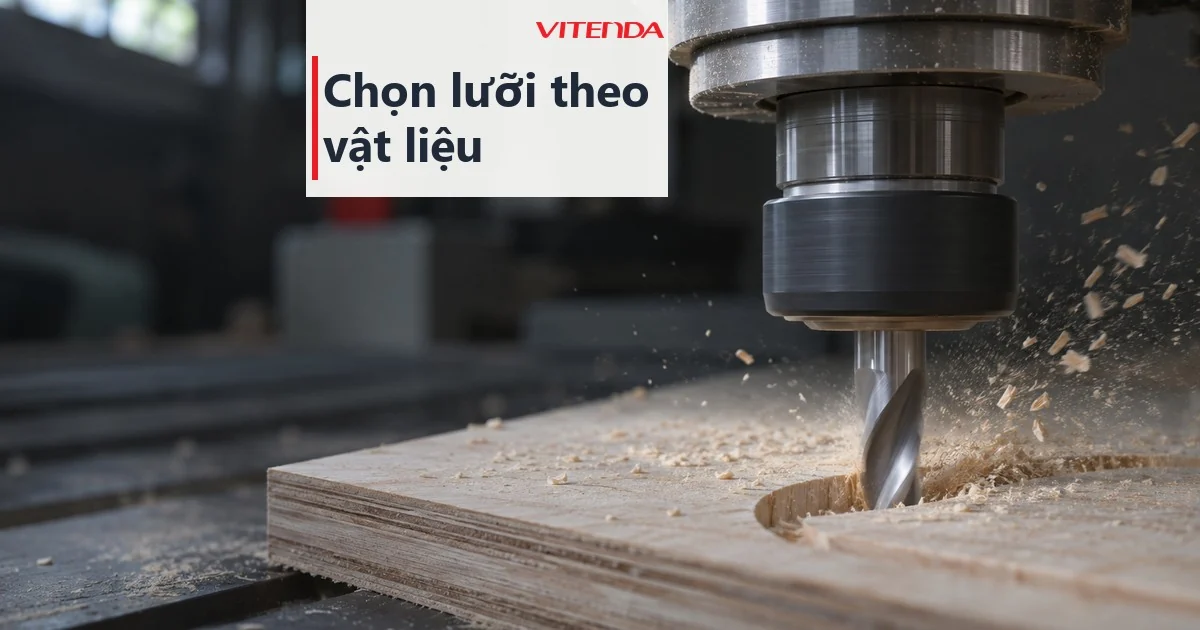
Đây là câu hỏi quyết định đầu tiên. Cùng một lưỡi dao, cắt gỗ thì sạch nhưng sang nhôm có thể dính phoi, nóng chảy mép và gãy. Bảng dưới là điểm xuất phát, thông số chi tiết vẫn theo catalogue của từng hãng.
| Vật liệu cắt | Kiểu lưỡi nên ưu tiên | Cần chú ý |
|---|---|---|
| Gỗ tự nhiên, ván công nghiệp | Dao phay xoắn lên hoặc xoắn xuống, carbide | Xoắn xuống cho mặt trên đẹp, xoắn lên thoát phoi tốt hơn |
| Mica, acrylic | Dao một me, xoắn lên, mép sắc | Tránh nóng làm chảy nhựa, dính phoi |
| Nhôm, hợp kim nhôm | Dao ít me, rãnh rộng, đánh bóng hoặc phủ chuyên dụng | Phoi mềm dễ dính, cần làm mát hoặc bôi trơn |
| Thép, inox | Mảnh dao tiện hoặc dao phay carbide có lớp phủ | Cần máy đủ cứng vững, tốc độ cắt thấp hơn gỗ |
| Da, vải, carton, cao su | Dao rung | Giữ tấm phẳng bằng bàn hút để dao không kéo vật liệu |
Bảng tổng hợp theo thông số phổ biến của dao cắt CNC, cập nhật 05/11/2026; thông số cụ thể theo catalogue của từng hãng.
Cắt nhôm là trường hợp hay gặp lỗi nhất vì nhiều xưởng dùng nguyên lưỡi dao cắt gỗ. Chi tiết về loại máy và cách chạy nằm trong bài CNC nhôm.
Một lưỡi tốt chạy sai tốc độ vẫn hỏng nhanh hơn lưỡi trung bình chạy đúng thông số.
3. Vật liệu và lớp phủ của lưỡi dao quyết định điều gì?
Nhìn bề ngoài, hai lưỡi dao cùng đường kính trông giống nhau. Khác biệt nằm ở thân lưỡi và lớp phủ, và đó cũng là chỗ giá chênh nhiều nhất.
- Thép gió (HSS): dẻo, ít mẻ, giá thấp. Hợp với gỗ mềm, nhựa và máy nhỏ chạy thưa.
- Hợp kim cứng (carbide): giữ cạnh sắc lâu, chịu nhiệt tốt. Hợp với sản xuất liên tục, nhưng giòn nên sợ va đập và rung.
- Lớp phủ: giảm ma sát và nhiệt, giúp lưỡi bền hơn khi cắt kim loại; một số lớp phủ không hợp nhôm vì phoi dễ bám.
- Kim cương (PCD): dành cho vật liệu mài mòn mạnh như composite, sợi thuỷ tinh. Đắt, đáng đầu tư khi chạy khối lượng lớn.
Với đá thì phải dùng dụng cụ mài kim cương chứ không dùng lưỡi cắt thông thường; bài cách chọn máy CNC điêu khắc đá nói rõ phần này.
4. Làm sao biết lưỡi dao CNC đã mòn?
Đừng đợi lưỡi gãy mới thay. Lưỡi mòn thường báo trước bằng vài dấu hiệu mà thợ vận hành nhìn và nghe được.
- Phoi vụn như bột thay vì mảnh phoi rõ hình.
- Mép cắt cháy hoặc ố ở gỗ, chảy hoặc đục ở mica.
- Tiếng máy gắt hơn và trục chính rung khi vào vật liệu.
- Mép xơ, có ba via dù đường chạy và tốc độ không đổi.
- Phải chạy chậm lại mới giữ được độ sạch như trước.
5. Thay và lắp lưỡi dao CNC đúng cách ra sao?
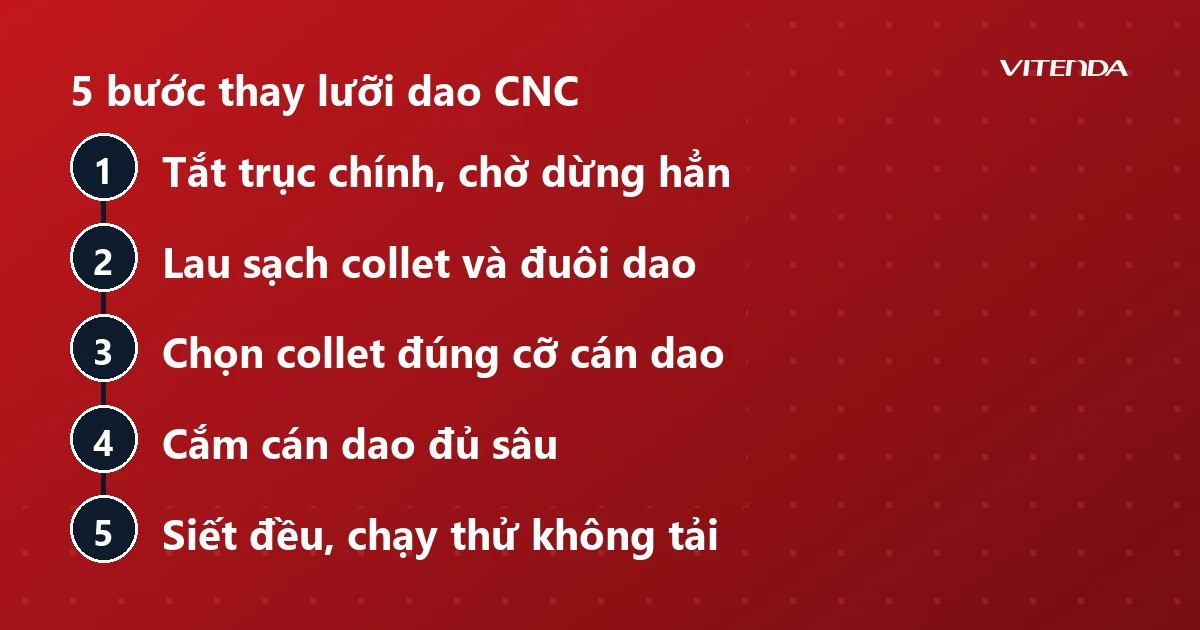
Lưỡi tốt nhưng lắp lệch vẫn cho mép xấu và hỏng sớm. Quy trình ngắn dưới đây áp dụng cho dao phay cán tròn kẹp bằng collet.
- Tắt trục chính và chờ dừng hẳn trước khi chạm vào lưỡi.
- Lau sạch collet và đuôi dao, bụi gỗ hay phoi nhôm bám lại sẽ làm lưỡi lệch tâm.
- Chọn collet đúng cỡ cán dao, không dùng collet lớn rồi siết thêm cho chặt.
- Cắm cán dao đủ sâu, chừa phần lưỡi nhô ra ngắn nhất có thể để lưỡi ít rung.
- Siết đều và chạy thử không tải, nghe tiếng máy rồi mới chạy vật liệu thật.
Xưởng làm hàng loạt nên ghi lại số giờ chạy của từng lưỡi để thay theo kế hoạch. Đừng chờ đến khi hàng lỗi mới biết.
6. Giá lưỡi dao CNC phụ thuộc vào đâu?
Giá một lưỡi dao chênh khá lớn giữa các loại. Yếu tố làm giá đổi nhiều nhất là vật liệu thân lưỡi (HSS, carbide hay PCD), lớp phủ, kích thước và số me, rồi tới hãng sản xuất và số lượng đặt. Mảnh dao tiện thường tính theo hộp, dao phay tính theo cây.
Bạn đang cân nhắc giữa cắt bằng lưỡi dao và cắt bằng tia laser cho tấm mỏng? Bài máy cắt laser CNC giúp so hai hướng.
7. Câu hỏi thường gặp
Bao lâu thì phải thay lưỡi dao CNC?
Không có mốc chung vì tuổi thọ phụ thuộc vật liệu cắt, tốc độ, bước tiến và độ cứng vững của máy. Cách chắc nhất là theo dấu hiệu mòn: phoi vụn, mép cháy, tiếng máy gắt. Xưởng chạy hàng loạt nên ghi số giờ chạy của từng lưỡi để rút ra mốc thay riêng.
Dao phay cắt gỗ có dùng cắt nhôm được không?
Không nên. Dao cắt gỗ thường nhiều me và rãnh hẹp, phoi nhôm mềm sẽ bít rãnh, dính vào lưỡi rồi làm gãy dao. Nhôm cần dao ít me, rãnh rộng và thoát phoi tốt.
Dao rung khác dao phay ở chỗ nào?
Dao phay quay và bóc phoi, còn dao rung là lưỡi mỏng dao động lên xuống để rạch vật liệu. Vì vậy dao rung hợp với da, vải, carton, cao su: mép gọn, không cháy, không có bụi phoi.
Nên mua lưỡi dao CNC loại đắt hay rẻ?
Tuỳ khối lượng việc. Làm thưa, vật liệu mềm thì lưỡi HSS hay carbide phổ thông là đủ. Chạy liên tục, vật liệu cứng hoặc mài mòn mạnh thì lưỡi carbide, lưỡi phủ hay PCD tiết kiệm hơn khi tính theo chi phí mỗi giờ chạy.
Chưa chắc nên chọn lưỡi dao nào cho máy CNC của bạn?
Gọi hoặc nhắn Zalo 0982591046 — cho biết vật liệu cần cắt và loại máy đang dùng để được tư vấn hướng chọn lưỡi.
Cập nhật 05/11/2026 bởi Vitenda.