


Cắt CNC gỗ công nghiệp là dùng máy router điều khiển số cắt ván MDF, MFC, HDF hay ván ép theo đúng bản vẽ, nên chi tiết ra đều nhau, mép gọn và ít hao ván. Chất lượng mép cắt phụ thuộc vào ba thứ: loại dao, cách giữ ván trên bàn máy và chương trình xếp chi tiết. Bài này đi từ so sánh với cưa bàn trượt, quy trình từng bước, cách chọn dao theo loại ván, đến lúc nên thuê cắt hay đầu tư máy riêng.
- CNC hơn cưa ở đường cong, lỗ, rãnh và độ đồng đều giữa các chi tiết.
- Ván phủ melamine và ván ép cần dao nén để mép không sứt.
- Mép sạch đến từ ba việc: dao sắc, ván được hút chặt, chạy thử trên phế liệu.
- Giá cắt hay giá máy đều đổi theo cấu hình và độ phức tạp, nên cần báo giá theo bản vẽ.
1. Cắt CNC gỗ công nghiệp khác cưa bàn trượt ở điểm nào?
Cưa bàn trượt là máy quen thuộc của xưởng mộc: tấm ván trượt qua lưỡi cưa và ra đường cắt thẳng, rất nhanh. Máy CNC router làm việc khác hẳn. Dao phay chạy theo toạ độ trong file bản vẽ, nên cắt được đường cong, góc bo, ô lõm, lỗ tròn và cả rãnh lắp ráp trong một chương trình.
| Tiêu chí | Cưa bàn trượt | Máy CNC router |
|---|---|---|
| Đường cắt | Chủ yếu đường thẳng | Thẳng, cong, vát theo bản vẽ |
| Khoan, phay rãnh, cắt lỗ | Làm bằng máy khác | Cùng một chương trình, nếu máy có cụm khoan hoặc dao phay |
| Độ đồng đều giữa các chi tiết | Phụ thuộc người đặt cữ | Giống nhau theo file |
| Đường thẳng dài, hàng loạt | Nhanh | Chậm hơn |
| Hao ván | Phụ thuộc cách xếp bằng tay | Xếp tự động trên cả tấm, ít phế hơn |
Tổng hợp từ thực tế gia công ván công nghiệp, cập nhật 07/11/2026.
Vậy nên hai máy không loại trừ nhau. Xưởng chủ yếu cắt đường thẳng đơn giản vẫn dùng cưa rất hiệu quả. Xưởng làm nội thất theo bản vẽ riêng, nhiều chi tiết khác nhau trên một tấm ván, sẽ thấy lợi ở máy CNC. Máy laser cũng cắt được ván rất mỏng, nhưng mép dễ sém đen và keo trong ván sinh khói, nên xưởng nội thất ít chọn; muốn so sánh kỹ hơn, xem thêm máy cắt laser CNC và CNC laser.
2. Loại ván nào cắt CNC được, và dao nào hợp từng loại?
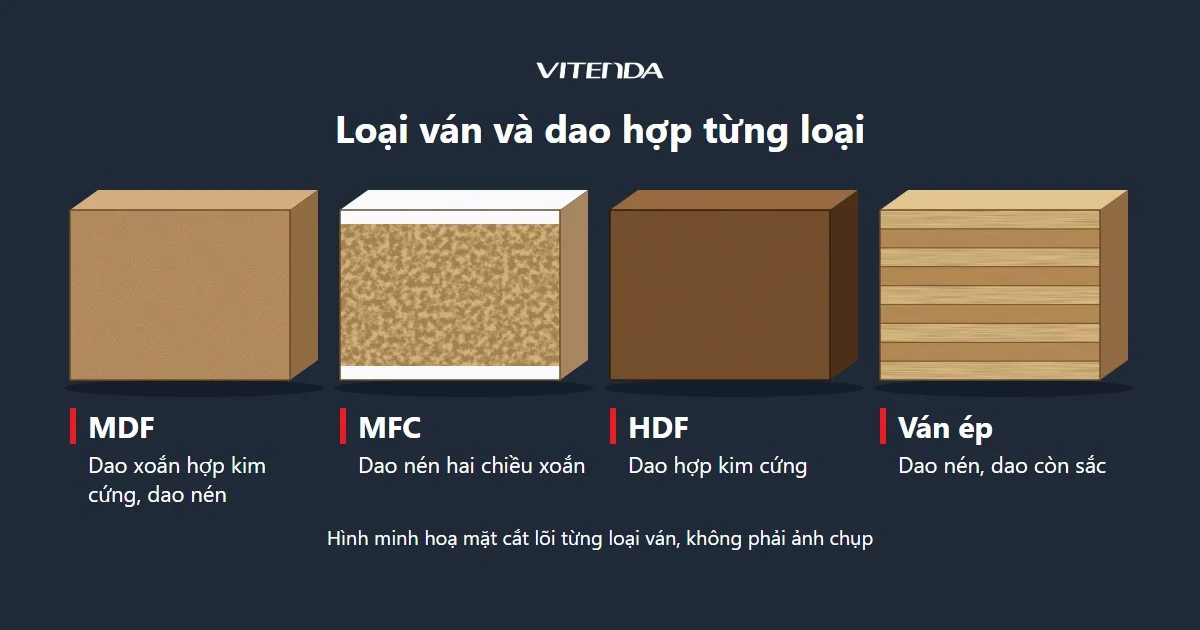
Bốn nhóm ván phổ biến trong xưởng nội thất đều cắt được bằng router, nhưng mỗi nhóm hỏng theo một kiểu riêng. Bảng dưới gom những điều cần biết trước khi chọn dao.
| Loại ván | Điều cần lưu ý khi cắt | Dao thường dùng |
|---|---|---|
| MDF | Cắt mịn nhưng sinh bụi rất mịn; keo trong ván làm dao mòn; mép trần hút ẩm | Dao xoắn hợp kim cứng, dao nén |
| MFC (ván dăm phủ melamine) | Lớp phủ dễ sứt mép, nhất là mặt dưới tấm | Dao nén hai chiều xoắn |
| HDF | Rất đặc và cứng, dao mòn nhanh hơn MDF | Dao hợp kim cứng, thay dao đúng hạn |
| Ván ép (plywood) | Các lớp dán dễ bị tước xơ ở mặt | Dao nén, dao còn sắc |
Tổng hợp từ thực tế gia công ván công nghiệp, cập nhật 07/11/2026.
Dao nén (compression) có hai chiều xoắn ngược nhau: phần dưới ép mép dưới xuống, phần trên ép mép trên xuống, nên cả hai mặt ván đều sạch. Đây là loại dao nên có sẵn nếu xưởng hay cắt ván phủ melamine hoặc ván ép.
3. Quy trình cắt CNC ván công nghiệp gồm những bước nào?
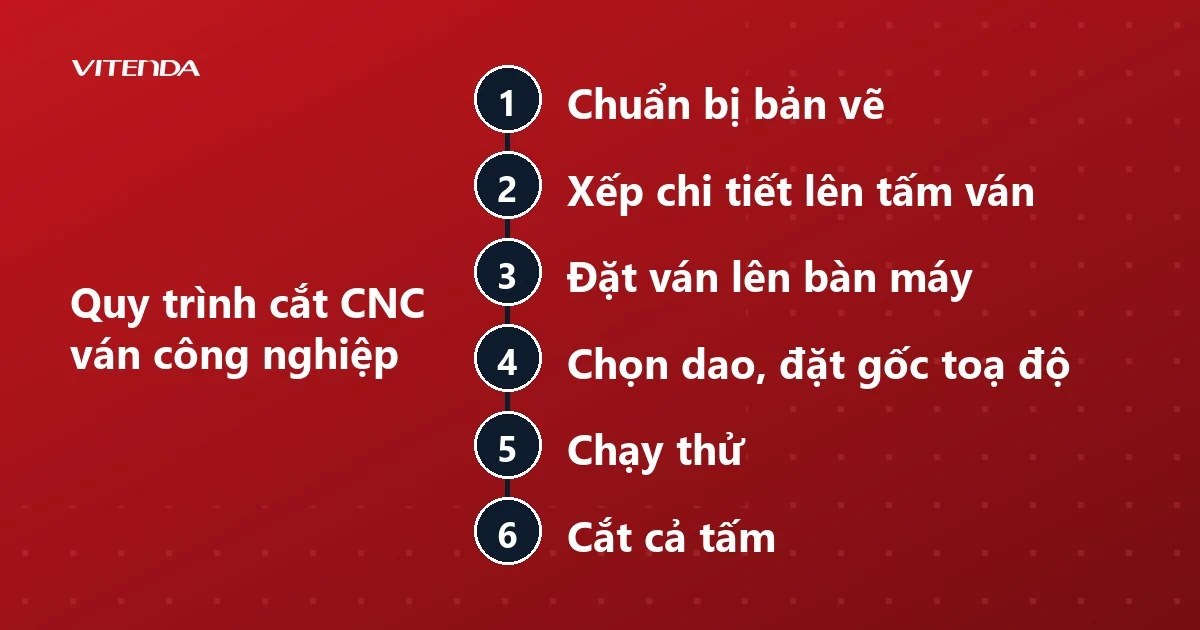
Một mẻ cắt chạy trơn tru thường được quyết định từ trước khi bật máy. Thứ tự dưới đây là cách làm quen thuộc ở xưởng làm tủ bếp, tủ áo.
- Chuẩn bị bản vẽ: xuất từng chi tiết ra file vector, ghi rõ độ dày ván, hướng vân và mặt phủ cần quay lên.
- Xếp chi tiết lên tấm ván bằng phần mềm nesting, chừa khe giữa các chi tiết đủ cho đường kính dao.
- Đặt ván lên bàn máy và bật bàn hút chân không cho ván nằm phẳng, không xê dịch.
- Chọn dao, đặt gốc toạ độ: dao đúng loại ván, chiều cao dao tính từ mặt bàn hoặc mặt ván.
- Chạy thử một chi tiết nhỏ trên ván phế rồi kiểm mép, kích thước, lỗ khoan.
- Cắt cả tấm, tách chi tiết khỏi cầu nối, kiểm tra và chuyển sang dán cạnh.
Cắt lỗ và các đường bên trong trước, đường bao ngoài sau cùng, để chi tiết không xê dịch khi dao còn đang chạy.
4. Làm sao để mép cắt không sứt, không cháy?
Hai lỗi hay gặp nhất là mép sứt và mép cháy sém. Cả hai đều có nguyên nhân cụ thể, và phần lớn nằm ở dao cùng cách chạy máy chứ không nằm ở tấm ván.
- Dao: dao cùn là nguyên nhân thường gặp nhất của cả mép sứt lẫn mép cháy; thay dao theo độ mòn thực tế, không đợi đến khi hỏng.
- Tốc độ: chạy dao quá chậm làm cháy mép, quá nhanh làm sứt; lấy khuyến cáo của hãng dao theo độ dày ván làm điểm xuất phát rồi chỉnh.
- Giữ ván: bàn hút phải đủ lực, tấm lót hy sinh phẳng; ván vênh hay rung sẽ cho mép lượn sóng.
- Cầu nối: chi tiết nhỏ cần vài điểm giữ để không bật ra khi dao cắt dứt.
- Hút bụi: bụi MDF mịn bám vào dao và đường cắt, nên máy cần hệ thống hút đi cùng.
5. Cắt CNC gỗ công nghiệp được dùng vào việc gì?
Ván công nghiệp cắt CNC nằm trong hầu hết đồ nội thất làm theo bản vẽ:
- Tủ bếp và tủ áo: cánh, hộc, hông, đợt, khung có lỗ bản lề và lỗ cam đã khoan sẵn.
- Giường, bàn, kệ: chi tiết bo cong, ô lõm đi dây, ngàm lắp ghép không cần dụng cụ.
- Vách ngăn, cánh cửa họa tiết: hoa văn cắt xuyên hay phay chìm trên MDF.
- Biển hiệu, mô hình, đồ trang trí: chữ và hình cắt rời từ ván ép hay MDF.
6. Giá cắt CNC gỗ công nghiệp phụ thuộc vào những gì?
Không có một mức giá chung, vì hai bản vẽ cùng khổ ván có thể cần thời gian máy rất khác nhau. Giá cắt thuê thường được tính theo các yếu tố sau.
- Loại và độ dày ván: ván dày, ván đặc cần chạy chậm và mòn dao nhanh hơn.
- Số lượng và độ phức tạp: nhiều đường cong, lỗ nhỏ, rãnh thì thời gian máy lâu hơn.
- Khoan, phay thêm: lỗ cam, lỗ bản lề, rãnh lưng tủ làm trên máy cũng là công đoạn tính tiền.
- File bản vẽ: file đã chuẩn, đã xếp sẵn giúp rút ngắn thời gian chuẩn bị.
- Ván do ai cấp: xưởng tự mang ván, hay đơn vị cắt mua giúp rồi tính cả hao hụt.
Với người định mua máy, giá máy cũng đổi theo cấu hình: khổ bàn, trục chính, bàn hút chân không, cụm khoan, bộ thay dao tự động và hệ thống hút bụi. Muốn biết cấu hình nào hợp xưởng của mình, cần dựa vào loại ván, sản lượng và mặt bằng; thông tin này đi cùng một lời đề nghị báo giá cụ thể. Xưởng đang cân nhắc nền máy đa dụng có thể xem thêm cách cắt CNC và máy CNC cắt nhôm.
| Thuê cắt khi | Đầu tư máy riêng khi |
|---|---|
| Đơn lẻ, thỉnh thoảng mới cần cắt ván | Xưởng cắt ván đều đặn mỗi tuần |
| Chưa có người vận hành và phần mềm | Đã có người biết đọc bản vẽ, xếp chi tiết |
| Muốn thử mẫu trước khi quyết định | Cần chủ động tiến độ, không chờ lịch bên ngoài |
Kết luận: cắt ít và không đều thì thuê; cắt thường xuyên và cần chủ động tiến độ thì máy riêng bắt đầu có lợi.
7. Câu hỏi thường gặp
Máy CNC cắt được những vật liệu nào ngoài gỗ công nghiệp?
Cùng một nền máy router có thể cắt gỗ tự nhiên, mica, nhựa tấm và nhôm tấm mỏng, miễn là chọn đúng dao và tốc độ cho từng vật liệu. Mỗi vật liệu cần cấu hình trục chính và cách giữ phôi khác nhau, nên hỏi lại cấu hình máy trước khi dùng cho vật liệu mới.
Gửi bản vẽ dạng nào để cắt CNC ván?
Định dạng vector như DXF hoặc DWG là phổ biến nhất, mỗi chi tiết một lớp riêng. Ghi kèm độ dày ván, mặt phủ cần quay lên và hướng vân. Bản vẽ ảnh chụp hay file đã gộp nhiều lớp thường phải vẽ lại.
Cắt CNC có thay hẳn cưa bàn trượt không?
Không hoàn toàn. Đường thẳng dài, số lượng lớn thì cưa vẫn nhanh hơn. Nhiều xưởng dùng cưa để chia ván thô, rồi dùng CNC cho chi tiết cong, lỗ và rãnh.
Cắt ván công nghiệp bằng CNC có nhiều bụi không?
Có, nhất là MDF vì bụi rất mịn. Máy cần hệ thống hút bụi đi kèm và người vận hành nên đeo khẩu trang chống bụi mịn; bụi bám lên dao còn làm mép cắt xấu đi.
Cần chọn máy CNC cho xưởng ván công nghiệp?
Gọi hoặc nhắn Zalo 0982591046 — gửi loại ván, sản lượng và bản vẽ mẫu để được tư vấn cấu hình máy phù hợp.
Cập nhật 07/11/2026 bởi Vitenda.