
Cảm biến máy CNC giúp bộ điều khiển biết trục đang ở đâu, dao dài bao nhiêu và máy có đủ điều kiện để chạy hay không. Máy gỗ và máy đá thường dùng cảm biến tiệm cận để về gốc, tấm đo hoặc đầu dò để lấy chiều dài dao, encoder để phản hồi vị trí, cùng công tắc dòng chảy và cảm biến cửa để bảo vệ máy. Bài nêu vai trò từng loại, cách chọn theo môi trường và cách kiểm khi báo lỗi.
- Về gốc và giới hạn: dùng cảm biến tiệm cận hoặc công tắc hành trình, ưu tiên tiếp điểm thường đóng.
- Đo dao: máy gỗ, đá phổ thông chỉ cần tấm đo hoặc đầu dò tiếp xúc.
- Phản hồi vị trí: encoder cho biết trục có đến đúng chỗ không, máy chạy hở thì không.
- Môi trường: bụi gỗ, nước, bùn đá hay mạt kim loại quyết định loại cảm biến và vỏ bảo vệ.
1. Cảm biến máy CNC dùng để làm gì?
Bộ điều khiển chỉ xuất lệnh chạy, còn việc biết kết quả thật thuộc về cảm biến. Trục chạm giới hạn chưa, dao hạ đến mặt phôi chưa, nước làm mát trục chính còn chảy không: mỗi câu hỏi có một cảm biến trả lời bằng tín hiệu bật hoặc tắt, hoặc bằng chuỗi xung.
Cách phân nhóm dễ nhớ nhất là theo việc cảm biến làm, không theo tên hãng hay kiểu thân. Bảng dưới gom các nhóm thường gặp trên máy cắt CNC và máy điêu khắc.
| Nhóm cảm biến | Lắp ở đâu | Việc làm | Tín hiệu về bộ điều khiển |
|---|---|---|---|
| Tiệm cận cảm ứng | Đầu mỗi trục X, Y, Z | Báo trục đã về gốc | Bật hoặc tắt |
| Công tắc hành trình | Cuối hành trình các trục | Chặn trục trước khi va cơ khí | Bật hoặc tắt |
| Tấm đo, đầu dò đo dao | Cạnh bàn máy hoặc trên phôi | Lấy chiều dài dao, mặt phôi | Bật khi chạm |
| Encoder | Đuôi động cơ servo, thước quang | Phản hồi vị trí và tốc độ | Chuỗi xung A, B, Z |
| Công tắc dòng chảy, áp suất khí | Đường nước trục chính, đường khí | Báo bơm ngừng, mất khí | Bật hoặc tắt |
| Cửa bảo vệ, nút dừng khẩn | Vỏ che, tủ điện, thành máy | Dừng máy khi mở cửa hoặc có sự cố | Tiếp điểm thường đóng |
Bảng tổng hợp theo cấu hình phổ biến của máy CNC gỗ và đá; cấu hình thực tế tuỳ từng nhà chế tạo máy.
2. Tiệm cận và công tắc hành trình hoạt động ra sao?
Loại tiệm cận không chạm vào vật nên ít mòn hơn công tắc cơ. Loại cảm ứng chỉ nhận kim loại, vì thế hợp với việc bắt một tấm thép nhỏ gắn trên giá trục. Loại điện dung nhận được cả gỗ, nhựa lẫn chất lỏng, đổi lại dễ báo nhầm khi bụi hoặc hơi ẩm bám lên mặt cảm biến.
Khi chọn hoặc thay, kiểm bốn điểm sau:
- Kiểu ngõ ra: NPN hay PNP phải khớp ngõ vào của bộ điều khiển, lắp lẫn thì máy không nhận tín hiệu.
- Khoảng phát hiện: số ghi trên thân tính cho thép; nhôm và đồng cho khoảng ngắn hơn, nên đặt khe hở gần mặt cảm biến hơn mức ghi.
- Kiểu tiếp điểm: giới hạn hành trình và dừng khẩn dùng thường đóng, đứt dây cũng thành lỗi chứ không thành im lặng.
- Vỏ và đầu nối: thân kim loại, đầu nối bịt kín nếu cảm biến nằm gần nước làm mát.
Gốc máy đặt lệch thì mọi chương trình sau đó lệch cùng một lượng; kiểm gốc máy trước khi nghi ngờ file gia công.
3. Đo dao và dò mặt phôi bằng cảm biến thế nào?
Mỗi lần thay mũi khắc, chiều dài dao đổi và mặt Z của chương trình phải được lấy lại. Việc này do cảm biến đo dao đảm nhận bằng cách chạm: mũi hạ xuống tấm đo có chiều cao đã biết, tiếp điểm đóng, bộ điều khiển ghi lại vị trí Z đúng lúc đó.
- Đưa dao đến ngay phía trên tâm tấm đo bằng lệnh chạy tay.
- Chạy lệnh dò Z để dao hạ chậm cho tới khi tiếp điểm đóng.
- Nhập chiều cao tấm đo vào bộ điều khiển để máy suy ra mặt phôi hoặc mặt bàn.
- Chạm lần hai và so kết quả; hai lần lệch nhau nghĩa là tấm đo bẩn hoặc dao chưa kẹp chặt.
Máy kim loại cao cấp còn có đầu dò đo phôi và cảm biến laser đo dao đang quay. Máy gỗ, đá ít cần đến. Bảng sau giúp chọn giữa hai hướng:
| Chọn đầu dò tiếp xúc khi | Chọn đo dao laser khi |
|---|---|
| Máy gỗ, đá, môi trường nhiều bụi hoặc có nước làm mát | Máy kim loại chạy trong buồng kín, cần đo dao đang quay hoặc phát hiện dao mẻ |
Kết luận: xưởng gỗ và đá dùng đầu dò tiếp xúc là đủ, ít hỏng hơn khi nước và bụi bám; laser chỉ đáng đầu tư khi chạy kim loại tinh.
4. Encoder khác gì cảm biến về gốc?
Khi về gốc, cảm biến chỉ trả lời một lần: trục đã ở vị trí chuẩn. Encoder trả lời liên tục: trục đang ở đâu và quay nhanh cỡ nào. Động cơ servo gắn encoder ở đuôi, nên khi tải nặng làm trục tụt lại, bộ điều khiển thấy sai lệch và báo lỗi bám.
Máy dùng động cơ bước chạy hở thì khác. Lệnh ra rồi, không ai kiểm lại trục có đến nơi không. Dấu hiệu hay gặp:
- Hình khắc xê dịch dần theo hướng trục chạy nhiều.
- Điểm về gốc mỗi lần một khác dù cảm biến vẫn tốt.
- Lớp khắc sau không khớp lớp trước khi chạy lại cùng chương trình.
Nếu đang chọn máy mới cho việc cần độ lặp lại cao, hỏi rõ máy dùng servo, bước vòng kín hay bước chạy hở.
5. Chọn cảm biến máy CNC theo môi trường gỗ, đá hay kim loại thế nào?
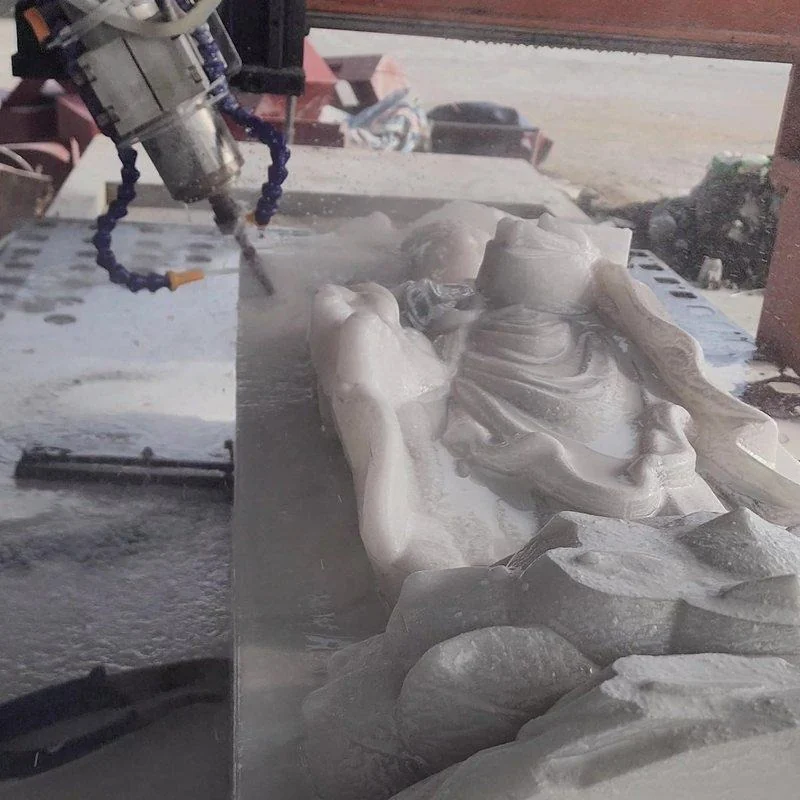
Cùng một cảm biến, đặt ở xưởng gỗ khô và ở máy đá chạy nước sẽ tuổi thọ khác hẳn. Môi trường quyết định kiểu cảm biến và cách che chắn nhiều hơn thông số trên catalogue.
| Môi trường | Rủi ro chính | Hướng chọn |
|---|---|---|
| Máy khắc gỗ | Bụi mịn bám mặt cảm biến, nhiễu | Tiệm cận cảm ứng với tấm đích kim loại; hạn chế điện dung; lau mặt cảm biến định kỳ |
| Máy khắc đá | Nước, bùn đá, đầu nối ngấm nước | Thân kim loại kín, cấp bảo vệ IP cao, đầu nối bịt kín, đặt sau tấm chắn |
| Máy CNC nhôm và kim loại | Mạt kim loại, dầu làm mát | Vỏ chịu dầu, che mạt gần đầu cảm biến cảm ứng để khỏi báo nhầm |
Gợi ý chung, cần đối chiếu điều kiện xưởng thực tế trước khi chốt.
Với máy đá, đầu nối là chỗ hỏng trước cảm biến. Máy CNC điêu khắc tượng đá chạy nhiều nước nên cáp tín hiệu cần đi trong ống kín, giữ cao hơn mức nước tràn. Với máy CNC nhôm, mạt kim loại gần cảm biến cảm ứng mới là thứ cần che.
6. Khi cảm biến máy CNC báo lỗi, kiểm tra gì trước?
Kiểm từ gần đến xa: cảm biến, cáp, rồi mới đến bộ điều khiển. Phần lớn lỗi nằm ở hai chặng đầu. Đa số bộ điều khiển có màn hình xem trạng thái ngõ vào; đưa miếng thép sát mặt cảm biến rồi nhìn ngõ vào đổi trạng thái, là biết lỗi nằm trước hay sau điểm đó.
| Hiện tượng | Nguyên nhân hay gặp | Cách kiểm |
|---|---|---|
| Báo giới hạn dù trục ở giữa hành trình | Cáp chạm mát hoặc đứt, nhiễu, cảm biến bị tác động | Xem đèn LED trên cảm biến và trạng thái ngõ vào, rút cáp thử |
| Trục về gốc không dừng | Khe hở quá xa, sai NPN hay PNP, tấm đích lệch | Đưa miếng thép sát mặt cảm biến, chỉnh lại khe hở |
| Gốc máy mỗi lần một khác | Cảm biến hoặc tấm đích lỏng, bụi nước bám | Siết chặt, lau sạch, cho trục về gốc nhiều lần rồi so |
| Đo dao ra giá trị lạ | Tấm đo bẩn, dây đo lỏng, dao chưa sạch | Lau tấm đo và đuôi dao, đo hai lần |
| Lỗi chập chờn khi trục chạy | Cáp trong xích bị gãy ngầm, nhiễu từ biến tần | Thay cáp mềm chịu uốn, tách cáp tín hiệu khỏi cáp động lực |
Thứ tự kiểm giúp loại trừ nhanh; cảm biến đã thay mà lỗi vẫn còn thì xét tiếp bộ điều khiển và nguồn cấp.
7. Mua máy CNC mới nên hỏi gì về cảm biến?
Danh sách cảm biến cho biết người làm máy cẩn thận đến đâu. Ba câu hỏi đầu giúp loại bớt cấu hình sơ sài, ba câu sau giúp bảo trì dễ về sau:
- Gốc và giới hạn: mỗi trục có cảm biến về gốc và giới hạn riêng không, tiếp điểm loại gì.
- Đo dao: có tấm đo Z hoặc đầu dò kèm máy không, cắm vào cổng nào.
- Nước và khí: trục chính làm mát bằng nước có công tắc dòng chảy báo bơm ngừng không.
- Phản hồi: servo, bước vòng kín hay bước chạy hở.
- Cấp bảo vệ: cảm biến vùng nước và bụi có vỏ kín, đầu nối bịt kín không.
- Tài liệu: có sơ đồ đấu dây và danh sách cảm biến kèm máy để thay thế sau này không.
Người chọn máy cho đá có thể đọc thêm cách chọn máy CNC điêu khắc đá, hoặc xem hướng dùng của máy điêu khắc đá 3D khi cần tạo hình khối. Vitenda làm máy CNC điêu khắc gỗ, đá và lập trình PLC tự động, nên phần tín hiệu cảm biến vào bộ điều khiển được tính chung với cấu hình máy.
8. Câu hỏi thường gặp
Máy CNC cần tối thiểu những cảm biến nào?
Tối thiểu là cảm biến hoặc công tắc về gốc cho từng trục, giới hạn hành trình và nút dừng khẩn. Có thêm tấm đo Z thì chỉnh dao nhanh và ít sai hơn. Máy đá cần theo dõi nước làm mát, máy có vỏ che thì thêm cảm biến cửa.
Cảm biến tiệm cận cảm ứng hay điện dung hợp với máy CNC gỗ?
Loại cảm ứng hợp hơn khi gắn tấm kim loại làm đích, vì bụi gỗ khó làm nó báo nhầm. Loại điện dung nhạy với bụi và hơi ẩm bám trên mặt nên chỉ dùng khi buộc phải bắt vật phi kim, và cần lau mặt cảm biến thường xuyên.
Thay cảm biến bằng loại của hãng khác được không?
Được, nếu khớp kiểu ngõ ra NPN hay PNP, kiểu tiếp điểm thường mở hay thường đóng, nguồn cấp và kích thước ren thân. Kiểm khoảng phát hiện với vật liệu đích thật, rồi cho trục về gốc nhiều lần trước khi chạy gia công.
Cảm biến báo lỗi liên tục thì có nên tạm bỏ qua?
Không. Bỏ qua hay nối tắt cảm biến giới hạn và an toàn làm máy mất lớp bảo vệ cuối: trục va hành trình, hỏng vít me, nguy hiểm cho người vận hành. Tìm nguyên nhân theo bảng ở mục 6, thay linh kiện hỏng rồi mới chạy lại.
Đang chọn máy CNC hoặc cần xử lý lỗi cảm biến?
Gọi hoặc nhắn Zalo 0982 591 046 — mô tả loại máy, vật liệu gia công và hiện tượng lỗi để được tư vấn.
Cập nhật 10/11/2026 bởi Vitenda.