


Hướng dẫn vận hành máy CNC gỗ bắt đầu bằng kiểm tra an toàn, gá chắc phôi và xác nhận chương trình trước khi chạy. Người vận hành cần lấy gốc theo đúng hệ điều khiển, chạy thử đường dao và theo dõi máy trong suốt quá trình cắt. Trình tự dưới đây giúp chuẩn bị và kiểm soát công việc; thao tác nút bấm cụ thể phải theo tài liệu của máy đang dùng.
1. Cần chuẩn bị gì trước khi vận hành máy CNC gỗ?
Chỉ người đã được hướng dẫn trên đúng máy mới nên vận hành. Đọc tài liệu của nhà sản xuất để nhận diện nút dừng khẩn, giới hạn hành trình, trình tự khởi động và các cảnh báo riêng của bộ điều khiển. Người mới cần thực hành dưới sự giám sát của người có trách nhiệm tại xưởng.
- Khu vực làm việc: dọn vật cản, giữ lối đi thông thoáng và kiểm tra che chắn, liên động theo hướng dẫn máy.
- Phôi và đồ gá: chọn phôi phù hợp, kiểm tra độ phẳng, vị trí kẹp và khả năng giữ phôi; không để dao chạm vào đồ gá.
- Dao cắt: chọn dao phù hợp vật liệu và nguyên công, kiểm tra tình trạng dao, chuôi và bộ kẹp; thay dao khi máy đã dừng và được cô lập năng lượng theo quy trình của xưởng.
- Hút bụi: kiểm tra hệ thống thu bụi hoạt động và đường hút thông suốt; sử dụng bảo vệ mắt, thính giác và phương tiện bảo hộ theo đánh giá rủi ro của xưởng.
2. Kiểm tra máy và gá phôi như thế nào?
Trước khi cấp nguồn, quan sát dây dẫn, bàn máy, cơ cấu kẹp, đường hút và các bộ phận che chắn. Nếu thấy chi tiết lỏng, hư hỏng hoặc dấu hiệu bất thường, báo người phụ trách và không chạy máy cho đến khi được xử lý. Kiểm tra bôi trơn, khí nén hoặc hệ thống giữ phôi nếu máy có các hệ thống này, theo tài liệu đi kèm.
Làm sạch mặt bàn và mặt tiếp xúc của phôi. Với bàn hút chân không, kiểm tra vùng hút và xác nhận phôi được giữ chắc; với kẹp cơ khí, bố trí kẹp ngoài đường chạy dao. Phôi cong, diện tích tỳ nhỏ hoặc các chi tiết sau khi cắt rời có thể mất ổn định, cần đổi cách gá trước khi chạy.
Đường dao an toàn phải tính cả vị trí kẹp và các phần phôi có thể tách rời, không chỉ hình dạng sản phẩm.
3. Trình tự chạy một chương trình CNC gỗ
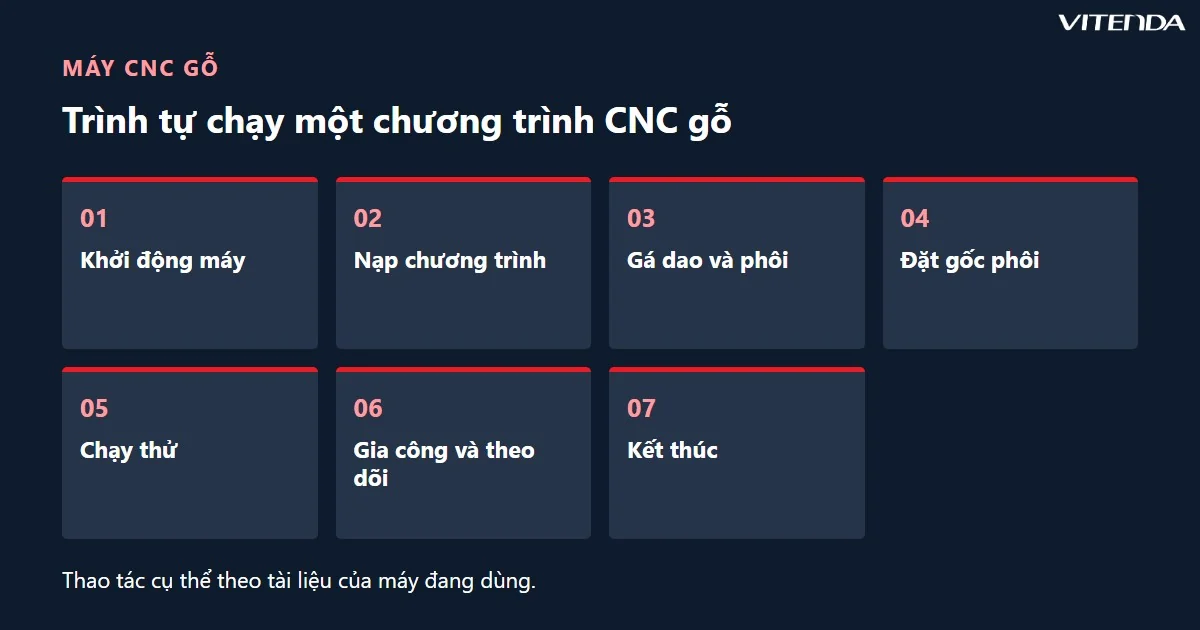
- Khởi động máy: kiểm tra vùng chuyển động đã trống, bật các hệ thống theo đúng thứ tự của nhà sản xuất và đưa máy về gốc máy nếu bộ điều khiển yêu cầu.
- Nạp chương trình: chọn đúng tệp gia công, kiểm tra vật liệu, kích thước phôi, loại dao và thứ tự nguyên công so với bản vẽ và thiết lập lập trình.
- Gá dao và phôi: lắp dao đúng hướng dẫn bộ kẹp, xác nhận dao và phôi được giữ chắc. Việc thay dao chỉ thực hiện khi máy ở trạng thái an toàn theo quy trình.
- Đặt gốc phôi: xác định các trục và mặt chuẩn đúng với chương trình; kiểm tra lại gốc sau khi thay dao hoặc thay phôi khi quy trình máy yêu cầu.
- Chạy thử: mô phỏng nếu có, kiểm tra giới hạn hành trình và chạy thử không cắt hoặc theo chế độ kiểm tra của máy. Quan sát đường dao, chiều quay, khoảng hở so với kẹp và phôi trước khi cắt thật.
- Gia công và theo dõi: khởi động hút bụi theo quy trình, bắt đầu cắt và theo dõi tiếng máy, độ giữ phôi, chất lượng cắt. Dừng theo quy trình khi xuất hiện dấu hiệu bất thường.
- Kết thúc: chờ trục chính dừng hẳn, đưa máy về trạng thái an toàn, lấy sản phẩm, vệ sinh bằng dụng cụ phù hợp và ghi nhận bất thường cho ca sau.
Tên lệnh và cách đặt gốc khác nhau giữa các hệ điều khiển. Không nhập hoặc thay đổi thông số theo một hướng dẫn chung nếu chưa đối chiếu tài liệu của đúng máy và chương trình đang chạy.
4. Chọn thông số gia công và kiểm tra đường dao ra sao?
Tốc độ trục chính, tốc độ tiến dao, chiều sâu cắt và đường chạy phụ thuộc dao, vật liệu, độ cứng vững của máy, cách gá và chất lượng yêu cầu. Bắt đầu từ khuyến nghị phù hợp của nhà sản xuất dao và máy; người có chuyên môn đánh giá kết quả chạy thử trước khi điều chỉnh. Không có một bộ thông số chung an toàn cho mọi loại gỗ và mọi máy.
| Điểm kiểm | Điều cần đối chiếu | Nếu chưa phù hợp |
|---|---|---|
| Gốc phôi | Trùng gốc trong chương trình và mặt chuẩn đã chọn | Đặt lại, kiểm tra trước khi chạy |
| Đường dao | Nằm trong hành trình, tránh kẹp và bàn máy | Sửa chương trình hoặc cách gá |
| Giữ phôi | Phôi và chi tiết sau cắt không dễ dịch chuyển | Đổi phương án giữ phôi |
| Dao | Đúng nguyên công, được kẹp chắc và còn tốt | Kiểm tra hoặc thay dao khi máy an toàn |
Với chi tiết đầu tiên, kiểm tra kích thước và bề mặt sau khi máy đã dừng an toàn. Nếu kết quả không đúng, đối chiếu bản vẽ, gốc, dao và chương trình trước khi tiếp tục; không tự bù sai lệch khi chưa xác định nguyên nhân.
5. Xử lý sự cố khi máy đang chạy
Nếu phôi xê dịch, dao có tiếng bất thường, máy rung mạnh hoặc đường chạy không như dự kiến, dùng chức năng dừng phù hợp theo quy trình máy. Khi có nguy hiểm tức thời, sử dụng dừng khẩn. Chỉ tiếp cận vùng máy khi chuyển động đã dừng và điều kiện an toàn được xác nhận.
- Phôi dịch chuyển: kiểm tra lại mặt tỳ và cơ cấu giữ; lập lại gốc và chạy thử trước khi tiếp tục.
- Bề mặt bị cháy hoặc xước: kiểm tra dao, vật liệu, đường chạy và thông số; thay đổi có kiểm soát sau khi xác định nguyên nhân.
- Báo lỗi điều khiển: ghi lại nội dung báo lỗi, đối chiếu tài liệu của máy và báo kỹ thuật nếu chưa rõ. Không bỏ qua liên động hoặc tự đấu sửa tủ điện.
- Bụi tích tụ: dừng máy an toàn, kiểm tra hệ thống hút và vệ sinh theo quy trình xưởng; không dùng tay quét gần dao.
Phần điện, biến tần và cơ cấu truyền động cần người đủ năng lực kiểm tra. Bài về cắt CNC cung cấp thêm bối cảnh về phương pháp gia công; vật liệu khác như nhôm CNC có yêu cầu dao và thiết lập riêng, không nên sao chép thông số sang máy gỗ.
6. Sau ca cần kiểm tra những gì?
Chờ các bộ phận chuyển động dừng hẳn, làm sạch bàn máy và khu vực xung quanh theo hướng dẫn. Kiểm tra tình trạng dao, kẹp, đường hút và ghi lại lỗi hoặc tiếng động bất thường. Bảo dưỡng định kỳ, bôi trơn và kiểm tra điện phải theo lịch và quy trình dành cho máy cụ thể.
Khi xưởng cân nhắc thiết bị cho vật liệu khác, có thể tham khảo thêm cách chọn máy CNC điêu khắc đá; quy trình vận hành và điều kiện gia công vẫn phải theo từng thiết bị.
7. Câu hỏi thường gặp
Có thể chạy máy ngay sau khi nạp tệp không?
Không nên. Cần đối chiếu tệp với phôi, dao, gốc và cách gá; sau đó kiểm tra đường chạy bằng mô phỏng hoặc chế độ chạy thử phù hợp. Chỉ gia công khi đã xác nhận vùng làm việc an toàn và không có nguy cơ va kẹp.
Vì sao cần đặt lại gốc khi thay phôi?
Vị trí và mặt chuẩn của phôi mới có thể khác phôi trước. Việc kiểm tra lại giúp chương trình chạy theo đúng vị trí thực tế. Có phải đặt lại hay không còn tùy đồ gá, phương pháp định vị và quy trình của máy.
Máy rung hoặc dao phát tiếng lạ có nên chạy tiếp?
Nên dừng theo quy trình, chờ máy an toàn rồi kiểm tra phôi, dao, bộ kẹp và các dấu hiệu liên quan. Nếu chưa tìm được nguyên nhân, báo người phụ trách hoặc kỹ thuật; không tiếp tục cắt để thử vận may.
Cần trao đổi về máy CNC gỗ?
Liên hệ Vitenda để trao đổi về máy và nhu cầu gia công của xưởng.
Cập nhật 20/11/2026 bởi Vitenda.