


Hướng dẫn sử dụng máy cắt plasma CNC gói gọn trong một thứ tự: kiểm khí, nguồn và dây mass, nạp bản vẽ, chạy khô, cắt thử rồi mới cắt thật. Máy chỉ cắt được kim loại dẫn điện như thép, inox, nhôm, đồng, và chất lượng mép cắt phụ thuộc nhiều vào khí nén sạch, chiều cao mỏ cắt và tình trạng đầu phun. Bài này đi qua từng bước vận hành, các lỗi hay gặp và cách bảo dưỡng.
- Chỉ cắt kim loại dẫn điện; gỗ, nhựa, đá, kính cần loại máy khác.
- Khí nén phải khô và sạch, dây mass phải kẹp vào chỗ kim loại trần.
- Luôn chạy khô rồi cắt thử trên phế liệu cùng vật liệu trước khi cắt tấm thật.
- Thông số dòng cắt, tốc độ, chiều cao mỏ lấy từ bảng cắt của hãng nguồn plasma.
1. Máy cắt plasma CNC cắt được vật liệu nào?
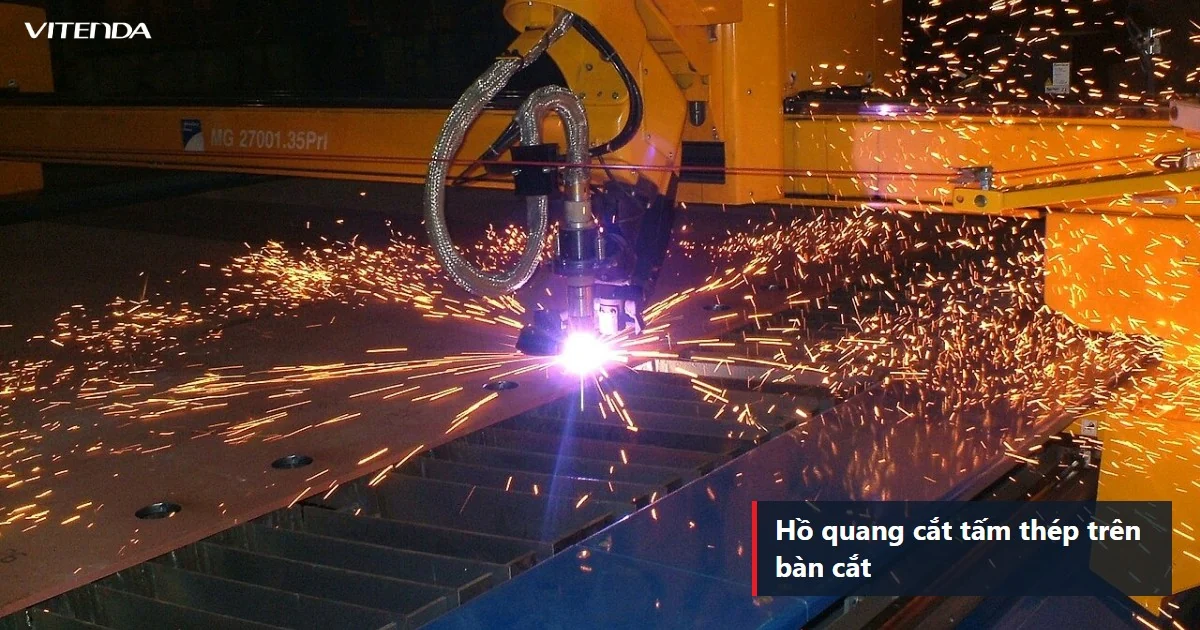
Plasma cắt bằng hồ quang: khí bị ion hoá thành dòng plasma rất nóng, làm chảy kim loại tại vết cắt rồi thổi phần chảy ra khỏi tấm. Hồ quang cần đi qua phôi về dây mass, nên phôi bắt buộc phải dẫn điện.
| Vật liệu | Cắt được | Lưu ý khi cắt |
|---|---|---|
| Thép carbon, thép tấm | Có | Vật liệu phổ biến nhất; mép có lớp oxit mỏng |
| Inox | Có | Chọn khí theo hướng dẫn của hãng để mép sáng hơn |
| Nhôm | Có | Mép thường nhám hơn thép, cần thử thông số |
| Đồng, đồng thau | Có | Dẫn nhiệt tốt nên cắt chậm và dễ bám xỉ |
| Gỗ, nhựa, đá, kính | Không | Không dẫn điện, hồ quang không hình thành |
Bảng mang tính tổng quát; khả năng cắt từng độ dày theo bảng cắt của nhà sản xuất nguồn plasma.
2. Cần chuẩn bị gì trước khi bật máy?
Phần lớn lỗi cắt xấu không nằm ở phần mềm mà ở khâu chuẩn bị. Điểm qua các hạng mục sau trước mỗi ca làm việc:
- Khí nén: đủ áp theo hướng dẫn của máy, đã qua bộ lọc tách nước và dầu. Xả nước đọng ở bình lọc.
- Dây mass: kẹp chắc vào phôi hoặc bàn cắt, tại chỗ kim loại trần, không gỉ, không sơn.
- Vật tư tiêu hao: điện cực, đầu phun, chụp giữ còn tốt, lắp đúng loại cho dòng cắt định dùng.
- Phôi: nằm phẳng, kê chắc, không cong vênh làm mỏ cắt va vào tấm.
- Hút khói và bàn cắt: quạt hút hoặc bàn nước hoạt động; khu vực cắt không có vật dễ cháy.
3. Các bước vận hành máy cắt plasma CNC
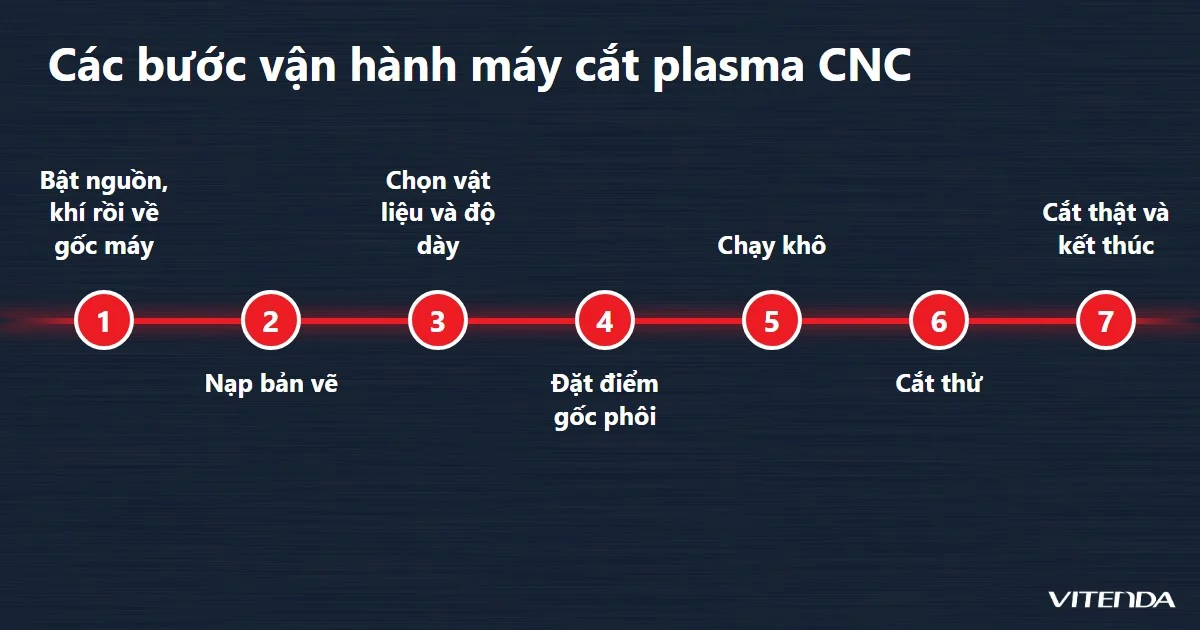
Thứ tự dưới đây áp dụng cho hầu hết máy cắt plasma CNC dạng bàn; tên nút và màn hình khác nhau theo bộ điều khiển, nên đối chiếu thêm với sách hướng dẫn đi kèm máy.
- Bật nguồn, khí rồi về gốc máy (homing): đợi hệ thống báo sẵn sàng, không có cảnh báo lỗi, các trục xác định lại vị trí chuẩn.
- Nạp bản vẽ (thường là tệp DXF hoặc mã G-code đã qua phần mềm CAM), kiểm tra thứ tự cắt: lỗ trong cắt trước, đường bao ngoài cắt sau.
- Chọn vật liệu và độ dày để nạp thông số cắt: dòng cắt, tốc độ, chiều cao cắt, chiều cao xuyên, thời gian xuyên.
- Đặt điểm gốc phôi: đưa mỏ cắt tới góc tấm, chốt toạ độ, chừa mép đủ rộng quanh chi tiết.
- Chạy khô: cho máy chạy theo hành trình mà không bật hồ quang, xem mỏ cắt có vượt ra ngoài tấm hay chạm vật cản không.
- Cắt thử một chi tiết nhỏ trên phế liệu cùng vật liệu, rồi chỉnh thông số theo mép cắt thực tế.
- Cắt thật và kết thúc: đứng ở vị trí an toàn, theo dõi vài đường đầu, tắt khẩn cấp ngay khi mỏ cắt va vào tấm. Cắt xong đợi nguội, lấy chi tiết, gỡ xỉ, tắt khí và nguồn.
4. Cài thông số cắt thế nào cho đúng?
Bốn thông số quyết định mép cắt: dòng cắt, tốc độ, chiều cao mỏ và độ dày phôi. Dòng cắt chọn theo độ dày; tốc độ đi kèm dòng cắt và vật liệu. Con số cụ thể nằm trong bảng cắt của hãng nguồn plasma và mỏ cắt đang dùng, vì mỗi dòng máy một khác, không có bảng chung cho mọi máy.
Thông số của hãng là điểm xuất phát, mép cắt thử trên phế liệu mới là câu trả lời cuối.
Chiều cao mỏ cắt do bộ điều khiển chiều cao mỏ (THC) giữ ổn định theo điện áp hồ quang. Khi mỏ cắt chậm lại ở góc nhọn hay lỗ nhỏ, điện áp đổi theo và mỏ có thể bị kéo xuống nhầm; nhiều bộ điều khiển cho phép khoá THC ở những đoạn đó.
Với tấm dày, nên xuyên lỗ ở vùng phế liệu rồi dẫn mỏ vào đường cắt bằng đường dẫn vào (lead-in), không xuyên thẳng trên cạnh chi tiết. Mỏ cắt cũng chừa một khe cắt có bề rộng nhất định, nên phần mềm CAM cần bù khe cắt để lỗ và kích thước ngoài đúng bản vẽ.
5. Máy cắt xấu hoặc lỗi thì xử lý thế nào?
Gặp mép cắt xấu, đừng chỉnh nhiều thứ cùng lúc. Đổi một yếu tố rồi cắt thử lại, bắt đầu từ vật tư tiêu hao vì đó là nguyên nhân phổ biến nhất.
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Xỉ bám mặt dưới tấm | Tốc độ quá chậm, mỏ quá cao, đầu phun mòn | Tăng tốc độ, hạ mỏ, thay đầu phun |
| Vết cắt nghiêng, mép vát | Mỏ không vuông góc, quá cao, đầu phun mòn | Chỉnh lại mỏ, kiểm chiều cao, thay vật tư |
| Không cắt xuyên hết tấm | Tốc độ quá nhanh, dòng quá thấp, mass kém | Giảm tốc, tăng dòng, kẹp lại dây mass |
| Hồ quang tắt giữa chừng | Mass lỏng, khí ẩm hoặc thiếu áp, điện cực mòn | Kiểm dây mass, xả nước bình lọc, thay điện cực |
| Không bắt được hồ quang | Lỗi khí, vật tư hỏng, mass chưa tiếp xúc | Kiểm áp khí, thay vật tư, làm sạch chỗ kẹp |
Bảng là hướng kiểm tra thông thường; mã lỗi cụ thể xem trong sách hướng dẫn của nguồn plasma.
6. Bảo dưỡng sau mỗi ca và định kỳ ra sao?
Bảo dưỡng đều đặn giữ mép cắt ổn định và kéo dài tuổi thọ máy. Thói quen nên có:
- Sau mỗi ca: xả nước ở bộ lọc khí, lau bụi kim loại trên bàn cắt, kiểm điện cực và đầu phun.
- Mỏ cắt: thay vật tư tiêu hao khi lỗ đầu phun méo hoặc điện cực lõm sâu, không đợi tới khi hỏng hẳn.
- Truyền động: giữ ray và thanh răng sạch, tra mỡ theo chỉ dẫn của nhà sản xuất máy.
- Cáp và dây mass: xem vỏ có nứt, đầu kẹp có gỉ, cháy rỗ không.
- Hệ hút khói và lọc: làm sạch theo lịch để khói không tích trong xưởng.
7. Nên chọn plasma, laser hay tia nước?
Plasma hợp với xưởng cắt tấm kim loại có độ dày vừa tới dày, cần tốc độ và chi phí vận hành thấp, chấp nhận mép phải mài nhẹ nếu hàn tiếp. Laser cho mép mịn và chi tiết nhỏ chính xác hơn, thường dùng cho tấm mỏng; xem thêm bài về máy cắt laser CNC và CNC laser. Xưởng gia công nhôm bằng CNC có thể xem thêm bài CNC nhôm.
Nếu xưởng đang cân nhắc đầu tư, hãy bắt đầu từ vật liệu, độ dày và khổ tấm hay cắt, rồi mới chọn công nghệ. Tổng quan các nhóm máy nằm ở trang cắt CNC.
8. Câu hỏi thường gặp
Máy cắt plasma CNC có cắt được nhựa hay gỗ không?
Không. Plasma cần hồ quang đi qua phôi về dây mass, nên chỉ cắt được vật liệu dẫn điện. Gỗ, nhựa, đá, kính thuộc nhóm máy CNC khác như máy khắc, máy phay hoặc laser.
Vì sao cắt xong mép có xỉ bám phía dưới?
Thường do tốc độ quá chậm, mỏ cắt đặt quá cao hoặc đầu phun đã mòn. Thay vật tư tiêu hao, chỉnh tốc độ theo bảng cắt của hãng rồi cắt thử lại trên phế liệu.
Bao lâu phải thay đầu phun và điện cực?
Không có mốc cố định, vì tuổi thọ phụ thuộc số lần bắt hồ quang, độ dày phôi và chất lượng khí nén. Thay khi lỗ đầu phun méo, điện cực lõm sâu hoặc mép cắt xấu đi dù thông số không đổi.
Có cần chạy khô trước khi cắt không?
Nên làm, nhất là với bản vẽ mới. Chạy khô cho thấy hành trình mỏ cắt, thứ tự cắt và vị trí gốc có đúng không mà không tốn vật tư hay phôi.
Cần tư vấn máy CNC cho xưởng của bạn?
Gọi hoặc nhắn Zalo 0982591046 — mô tả vật liệu, độ dày và khổ tấm cần cắt để được tư vấn hướng máy phù hợp.
Cập nhật 20/11/2026 bởi Vitenda.