


Hướng dẫn vận hành máy cắt CNC plasma bắt đầu bằng kiểm tra an toàn, khí, phôi và chương trình trước khi mồi hồ quang. Sau đó chạy thử đường đi không cắt, cắt mẫu và theo dõi quá trình từ vị trí an toàn. Tên nút, trình tự cấp nguồn và thông số cắt phụ thuộc từng bộ điều khiển, nguồn plasma và vật liệu; hãy dùng tài liệu của đúng máy làm căn cứ.
1. Cần chuẩn bị gì trước khi vận hành?
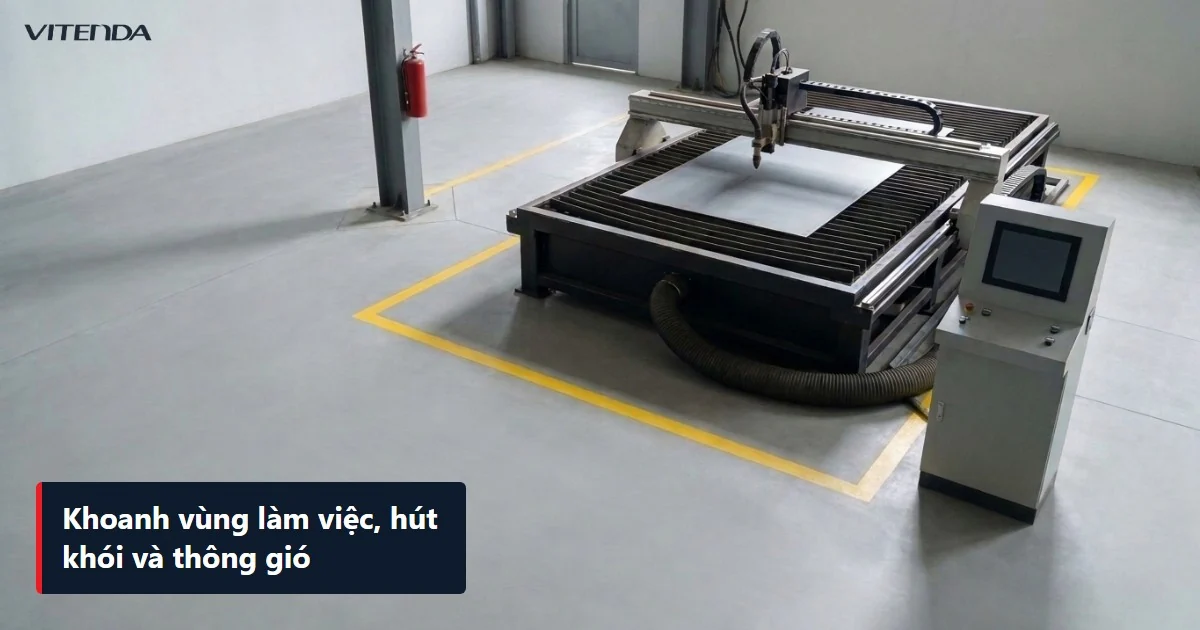
Người vận hành cần được hướng dẫn trên chính máy, biết vị trí dừng khẩn và cách cô lập nguồn theo quy trình của xưởng. Khoanh vùng làm việc để người khác không đi vào vùng chuyển động hoặc nhìn trực tiếp hồ quang. Hút khói và thông gió phù hợp với vật liệu; không cắt khi hệ thống bảo vệ hoặc hút khói có sự cố.
- Khu vực cắt: dọn vật dễ cháy, bảo đảm có phương tiện chữa cháy phù hợp và lối thoát thông thoáng.
- Bảo hộ: dùng kính hoặc mặt nạ có cấp lọc phù hợp hồ quang plasma, găng và quần áo chống cháy theo đánh giá rủi ro của xưởng.
- Máy và cáp: kiểm tra bằng mắt dây dẫn, ống khí, mỏ cắt, che chắn và cơ cấu di chuyển; báo sửa khi có dấu hỏng.
- Phôi: đặt phẳng, cố định chắc; tháo hoặc xử lý lớp phủ có nguy cơ sinh khói độc theo quy trình an toàn của xưởng.
2. Kiểm tra khí, mỏ cắt và kẹp phôi thế nào?
Đối chiếu loại khí, chất lượng khí và áp suất với tài liệu của nguồn plasma và mỏ đang lắp. Xả nước ở bộ lọc theo hướng dẫn của thiết bị; khí ẩm hoặc bẩn có thể làm đường cắt kém ổn định và ảnh hưởng vật tư tiêu hao. Không tự đặt một giá trị áp suất chung cho mọi máy.
Khi đã cô lập nguồn, kiểm tra điện cực, bép và các chi tiết của mỏ; lắp đúng thứ tự và thay chi tiết hư hỏng theo hướng dẫn. Kẹp dây hồi dòng chắc vào phôi hoặc bàn cắt tại vị trí tiếp xúc kim loại sạch, tránh để dây vướng hành trình. Trang bép cắt plasma CNC giúp nhận biết các điểm cần xem khi kiểm tra vật tư.
Đường cắt không ổn định có thể bắt đầu từ khí, vật tư hoặc tiếp xúc dây hồi dòng; hãy kiểm tra các điều kiện này trước khi thay đổi hàng loạt thông số.
3. Chạy chương trình cắt theo trình tự nào?
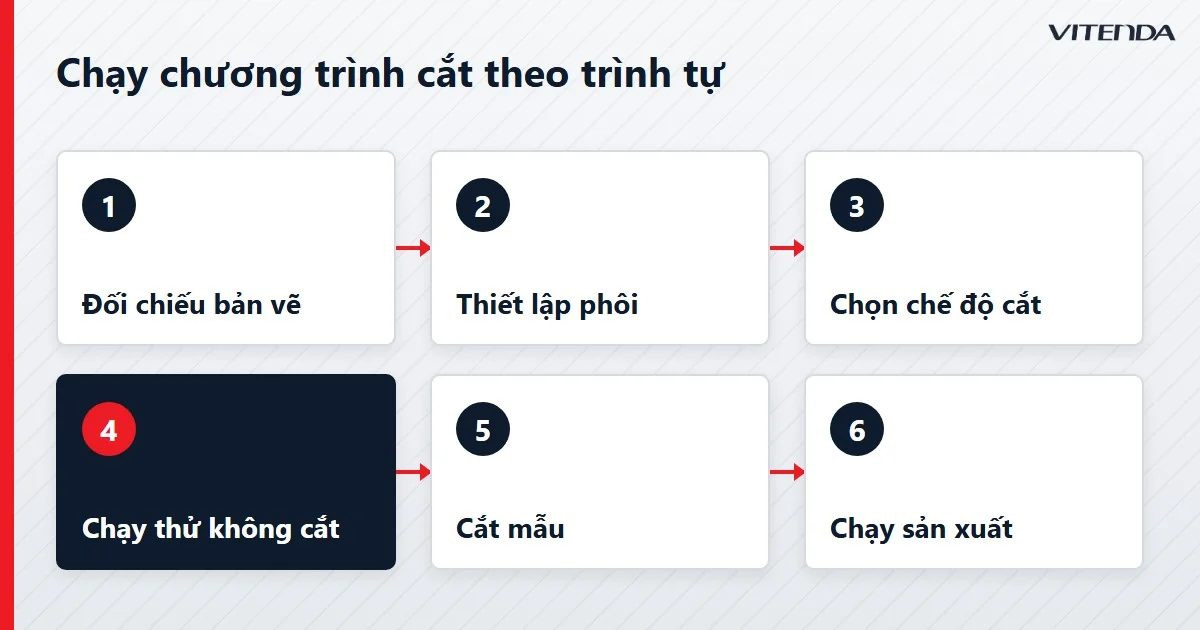
- Đối chiếu bản vẽ: kiểm tra hình dạng, kích thước, vị trí chi tiết trên phôi và đường vào cắt. Xác nhận chương trình phù hợp bộ điều khiển đang dùng.
- Thiết lập phôi: chọn gốc làm việc và chiều trục theo hướng dẫn của máy; kiểm tra khoảng trống để mỏ không va vào kẹp hoặc phần phôi nhô lên.
- Chọn chế độ cắt: tra bảng cắt của đúng nguồn plasma, mỏ, vật liệu và chiều dày; nhập dòng cắt, chiều cao, tốc độ và thời gian tương ứng theo tài liệu đó.
- Chạy thử không cắt: dùng chế độ kiểm tra hành trình của máy, quan sát toàn bộ đường đi và xác nhận giới hạn phôi trước khi cho phép phát hồ quang.
- Cắt mẫu: cắt trên phần vật liệu phù hợp, kiểm tra đường cắt và kích thước sau khi phôi đã an toàn để chạm vào; điều chỉnh theo tài liệu máy nếu cần.
- Chạy sản xuất: bật hút khói, đóng các che chắn cần thiết và khởi động theo trình tự nhà sản xuất. Quan sát từ vị trí an toàn, sẵn sàng dừng khi có bất thường.
Nếu máy có điều khiển chiều cao mỏ tự động, kiểm tra cách thiết lập và hoạt động của bộ phận này theo tài liệu của bộ điều khiển. Không bỏ qua bước chạy thử chỉ vì bản vẽ đã đúng trên màn hình: gốc phôi và vật cản thực tế vẫn có thể khác chương trình.
4. Đường cắt bất thường thì kiểm tra gì?
Trước khi chạm vào phôi, mỏ hoặc vùng máy, dừng và cô lập nguồn theo quy trình. Bảng sau là thứ tự khoanh vùng để trao đổi với người phụ trách, không thay thế hướng dẫn chẩn đoán của nhà sản xuất.
| Dấu hiệu | Kiểm tra trước | Hướng xử lý |
|---|---|---|
| Hồ quang khó mồi | Khí, vật tư mỏ, tiếp xúc dây hồi dòng | Kiểm tra và khắc phục theo tài liệu máy |
| Đường cắt không xuyên | Thông số theo vật liệu, tình trạng mỏ và khí | Đối chiếu bảng cắt, thử lại trên phôi mẫu |
| Mép cắt nhiều xỉ hoặc lệch | Tốc độ, chiều cao mỏ, độ phẳng phôi | Kiểm tra từng yếu tố, ghi lại thay đổi |
| Máy dừng hoặc báo lỗi | Mã lỗi và tình trạng liên động | Dừng máy, tra tài liệu; gọi kỹ thuật nếu chưa rõ |
Đừng vô hiệu hóa liên động để tiếp tục cắt. Khi có tia lửa bất thường, mùi khét, cháy hoặc chuyển động ngoài dự kiến, dùng phương án dừng khẩn của xưởng và xử lý sự cố trước khi khởi động lại.
5. Dừng máy và bàn giao ca ra sao?
Kết thúc chương trình, đưa mỏ về vị trí an toàn theo hướng dẫn của máy. Tắt nguồn plasma, chuyển động, khí và các thiết bị phụ theo đúng trình tự nhà sản xuất; để hệ thống hút khói hoạt động theo quy trình xưởng khi cần. Chờ phôi và xỉ nguội trước khi thu dọn bằng dụng cụ phù hợp.
- Kiểm tra bàn cắt: thu gom xỉ, mảnh cắt và vật cản khi máy đã được cô lập an toàn.
- Ghi nhận: lưu mã chương trình, vật liệu, tình trạng vật tư và lỗi phát sinh để ca sau tiếp tục kiểm tra.
- Báo sửa: đánh dấu thiết bị có lỗi và thông báo người phụ trách; không tự sửa phần điện nếu không được phân công.
Nếu đang tìm hiểu lựa chọn phương pháp gia công, xem thêm cắt CNC và CNC laser để phân biệt công việc và thiết bị. Cách vận hành trên máy CNC khác loại không thể thay thế quy trình riêng của máy plasma.
6. Câu hỏi thường gặp
Có thể dùng cùng thông số cho mọi loại phôi không?
Không. Vật liệu, chiều dày, nguồn plasma và vật tư mỏ đều ảnh hưởng thiết lập. Hãy tra bảng cắt tương ứng của nhà sản xuất, chạy thử trên phôi phù hợp rồi kiểm tra chất lượng trước khi sản xuất.
Vì sao phải chạy thử khi chương trình đã mô phỏng?
Mô phỏng không xác nhận được mọi điều kiện tại bàn máy. Chạy không cắt giúp người vận hành kiểm tra gốc làm việc, giới hạn phôi và nguy cơ va chạm với kẹp hoặc phần vật liệu nhô lên.
Khi nào cần nhờ kỹ thuật kiểm tra máy?
Khi máy báo lỗi chưa rõ nguyên nhân, có dấu hỏng cáp, rò khí, chuyển động bất thường hoặc thiết bị bảo vệ không hoạt động, hãy dừng máy và báo người có chuyên môn. Chỉ vận hành lại sau khi lỗi được xử lý theo quy trình xưởng.
Cần trao đổi về máy CNC?
Gửi Vitenda thông tin loại máy, vật liệu và nhu cầu để được tư vấn phù hợp.
Cập nhật 20/11/2026 bởi Vitenda.