


Bép cắt plasma CNC là vật tư tiêu hao của đầu cắt, nên thay khi mép cắt bị xiên, lỗ bép loe ra hoặc hồ quang chập chờn. Bép nằm ngay trước điện cực, ép và định hình tia plasma trước khi chạm phôi, nên mòn dần theo từng lần xuyên thủng. Bài này giúp bạn nhận ra bép hỏng, chọn đúng loại cho máy và thay đúng cách để đường cắt luôn gọn.
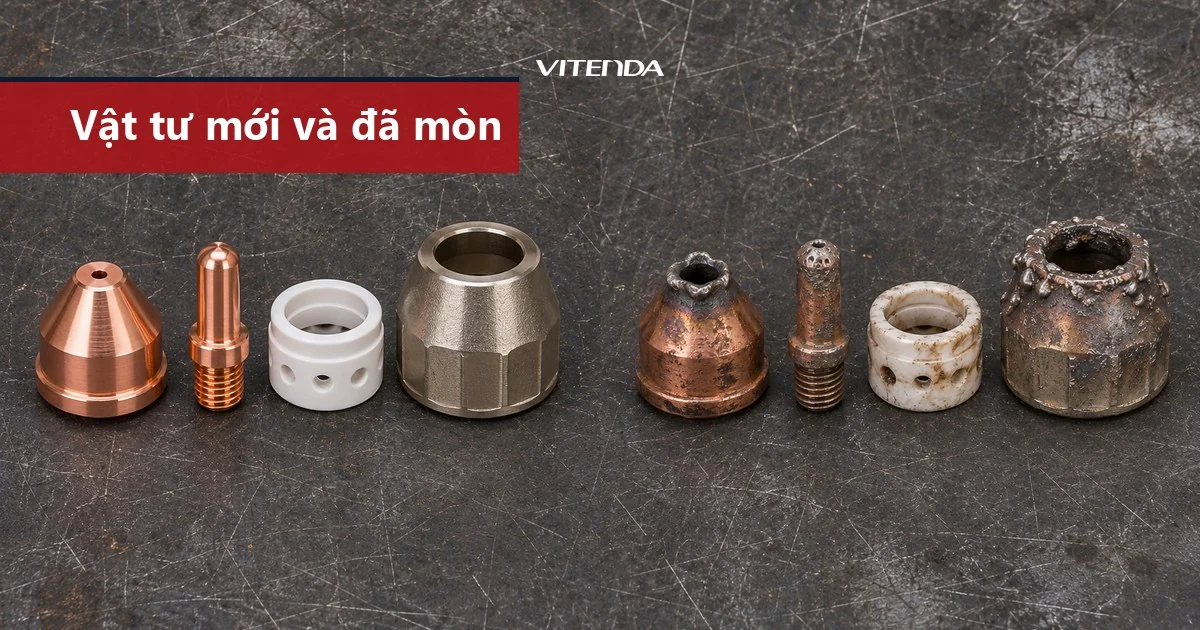
- Bép, điện cực, vòng xoáy và chụp bảo vệ mòn theo bộ, nên thay cùng nhau.
- Mép cắt xiên, xỉ bám dày, hồ quang yếu là ba dấu hiệu đầu tiên của bép mòn.
- Chọn bép theo đúng dòng đầu cắt và đúng cấp dòng điện đang cắt, không chọn theo hình dáng.
- Khí khô sạch và chiều cao đầu cắt đúng giúp bép bền rõ rệt.
1. Bép cắt plasma CNC là gì và nằm ở đâu trên đầu cắt?
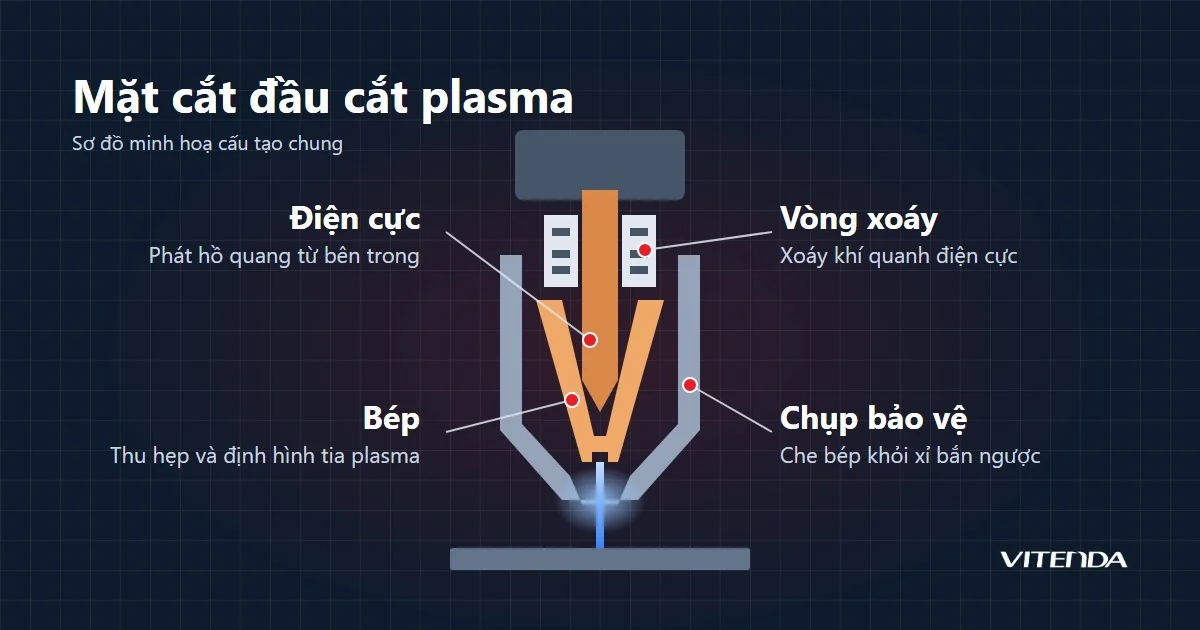
Bép (còn gọi là chụp phun, tiếng Anh là nozzle) là chi tiết đồng có một lỗ nhỏ ở đầu, nằm giữa điện cực và phôi. Khí nén đi qua lỗ này bị thu hẹp lại, nhờ vậy tia plasma gọn, nóng và thẳng. Lỗ bép càng đúng hình, đường cắt càng vuông góc.
Trên máy cắt CNC, đầu cắt được gắn vào cổng di chuyển và chạy theo bản vẽ. Bép là phần chịu nhiệt, chịu bắn kim loại nóng chảy đầu tiên, nên nó luôn là món vật tư phải mua lại đều đặn. Máy giữ vững kích thước hình học nhưng chất lượng mép cắt lại phụ thuộc vào vài chi tiết đồng nhỏ này.
2. Bép đi cùng những vật tư tiêu hao nào?
Đầu cắt plasma có một bộ vật tư tiêu hao, và bép chỉ là một mắt xích. Muốn đường cắt ổn định, bạn nhìn cả bộ chứ không nhìn riêng bép.
| Bộ phận | Vai trò | Dấu hiệu hao mòn | Cách xử lý |
|---|---|---|---|
| Bép | Thu hẹp và định hình tia plasma | Lỗ loe, méo, có vết cháy | Thay mới |
| Điện cực | Phát hồ quang từ bên trong | Lõm sâu ở đầu, khó mồi lửa | Thay cùng bép |
| Vòng xoáy | Xoáy khí quanh điện cực | Lỗ khí tắc, nứt | Thay khi nứt hoặc tắc |
| Chụp bảo vệ | Che bép khỏi xỉ bắn ngược | Xỉ bám dày, miệng méo | Làm sạch hoặc thay |
Ghi chú: bảng tổng hợp theo cấu tạo chung của đầu cắt plasma; mã vật tư cụ thể xem sổ tay của đúng dòng đầu cắt trên máy bạn.
3. Làm sao biết bép cắt plasma đã đến lúc thay?
Bép mòn không báo trước bằng một tiếng nổ. Chất lượng đường cắt xấu dần, nên người vận hành hay chịu đựng quá lâu. Các dấu hiệu sau cho thấy nên mở đầu cắt ra kiểm tra.
- Mép cắt xiên: một mặt vuông, mặt kia nghiêng, dù bàn máy và ray vẫn chuẩn.
- Xỉ bám dưới đáy: xỉ dính chặt, khó gõ ra, xuất hiện ở cả đường thẳng.
- Lỗ bép loe hoặc méo: soi dưới đèn, lỗ không còn tròn đều.
- Hồ quang chập chờn: khó mồi lửa, tắt giữa đường hoặc tia lệch tâm.
- Tốc độ cắt tụt: phải chạy chậm hơn trước mới cắt xuyên cùng tấm thép.
Thay bép khi mép cắt vừa xấu đi luôn rẻ hơn cắt hỏng cả tấm phôi rồi mới thay.
4. Chọn bép cắt plasma CNC thế nào cho đúng máy?
Bép không dùng chung giữa các hãng. Mỗi dòng đầu cắt có ren, đường kính ngoài và vị trí lỗ khí riêng. Muốn chọn đúng, bạn cần bốn thông tin sau từ máy đang chạy.
- Hãng và dòng đầu cắt: ghi trên thân đầu cắt hoặc trong sổ tay của máy.
- Cấp dòng điện cắt: mỗi cấp dùng bép có đường kính lỗ khác nhau; bép dòng nhỏ không chịu nổi dòng lớn.
- Loại khí: khí nén, oxy, nitơ hay hỗn hợp, vì khí đổi thì bộ vật tư cũng có thể đổi.
- Kiểu cắt: cắt thường, cắt tinh chi tiết nhỏ hay cắt vát; mỗi kiểu có bép riêng.
Về nguồn hàng, có hai hướng: vật tư chính hãng và vật tư tương thích do bên thứ ba sản xuất. Hàng chính hãng đồng đều, ít phải thử sai, hợp với xưởng cắt liên tục hoặc cắt chi tiết cần dung sai chặt. Hàng tương thích rẻ hơn và đủ dùng cho việc cắt phôi thô, cắt tấm dày làm khung, miễn là bạn thử một lô nhỏ và so tuổi thọ thực tế trước khi mua nhiều.
5. Thay bép cắt plasma đúng quy trình gồm những bước nào?
Thay bép chỉ mất vài phút nếu làm có trình tự. Làm sai thì dễ cong ren hoặc để lọt bụi vào đường khí.
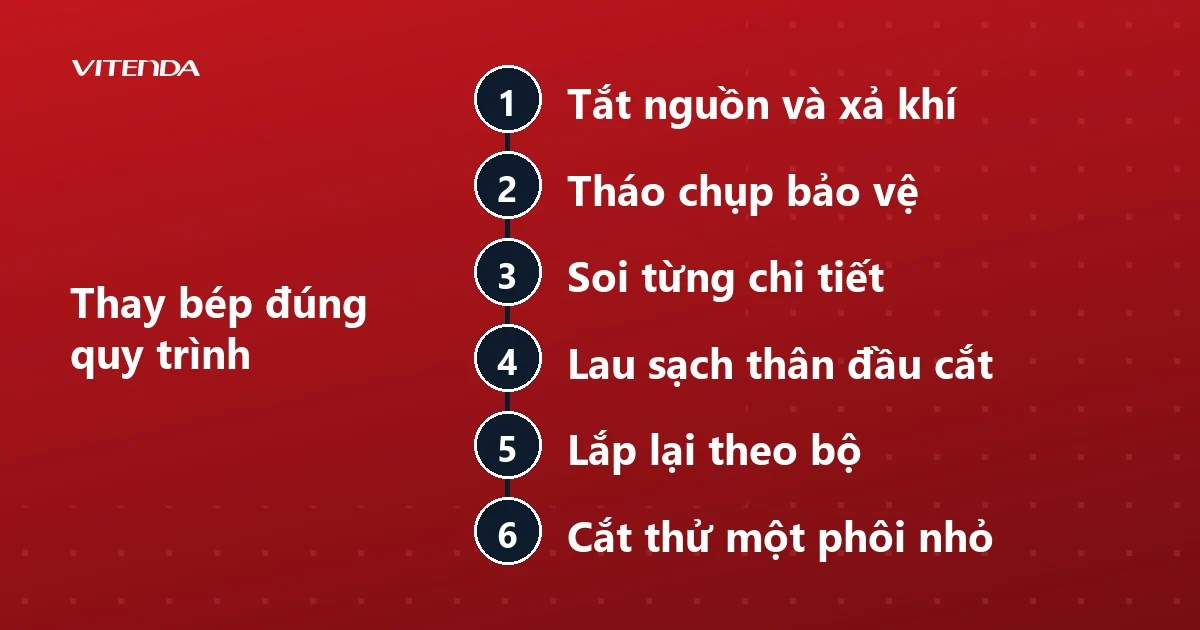
- Tắt nguồn và xả khí để đầu cắt không còn điện và áp suất.
- Tháo chụp bảo vệ rồi rút bép, vòng xoáy và điện cực ra theo thứ tự.
- Soi từng chi tiết dưới đèn, loại bỏ chi tiết loe, nứt hoặc lõm sâu.
- Lau sạch thân đầu cắt và kiểm vòng đệm chữ O, thay nếu chai hoặc nứt.
- Lắp lại theo bộ, vặn chụp tay vừa chặt, không vặn bằng kìm.
- Cắt thử một phôi nhỏ và nhìn mép cắt trước khi chạy đơn hàng thật.
6. Làm cách nào để kéo dài tuổi thọ bép?
Tuổi thọ bép phụ thuộc vào thói quen vận hành nhiều hơn vào giá bép. Ba việc dưới đây tác động lớn nhất.
Khí phải khô và sạch. Hơi nước và dầu trong khí nén làm điện cực và bép mòn bất thường, lại gây hồ quang không đều. Xưởng dùng máy nén nên có bình tách nước và bộ lọc ở đường khí vào đầu cắt.
Giữ đúng chiều cao đầu cắt. Đầu cắt quá thấp thì xỉ bắn ngược vào bép; quá cao thì tia loe, mép xiên. Bàn CNC có bộ điều khiển chiều cao tự động nên được hiệu chỉnh định kỳ.
Xuyên thủng đúng cách. Lần xuyên thủng là lúc bép chịu nhiều xỉ nhất. Nâng đầu cắt cao hơn một chút khi xuyên thủng tấm dày và cho tia ổn định trước khi chạy.
7. Bép cắt plasma nằm đâu trong bài toán chọn máy CNC cắt?
Chi phí vật tư như bép, điện cực nên được tính vào giá thành mỗi mét cắt khi so sánh công nghệ. Plasma hợp tấm thép dày và cắt nhanh, nhưng mép cắt và dung sai khác với các công nghệ khác. Nếu xưởng cần cắt mỏng, chi tiết nhỏ, bạn có thể đọc thêm về máy cắt laser CNC và công nghệ CNC laser để so sánh. Tổng quan về nhóm máy này nằm ở trang cắt CNC; gia công kim loại mềm có thể xem thêm bài CNC nhôm.
Vitenda tập trung vào máy CNC và lập trình PLC tự động. Khi cần chọn máy CNC mới, nâng cấp tủ điều khiển hoặc tự động hoá dây chuyền gia công, bạn gửi yêu cầu để được tư vấn theo thực tế xưởng.
Câu hỏi thường gặp
Bép cắt plasma dùng được bao lâu thì thay?
Không có con số chung, vì tuổi thọ phụ thuộc cấp dòng điện, độ dày phôi, số lần xuyên thủng và chất lượng khí. Cách chắc nhất là theo dõi mép cắt và ghi chép số tấm giữa hai lần thay trong chính xưởng bạn.
Có nên chỉ thay bép mà giữ lại điện cực cũ không?
Không nên. Điện cực và bép mòn cùng nhịp, nên điện cực cũ đi cùng bép mới thường làm hồ quang lệch và bép mới hỏng sớm. Thay cả bộ gọn hơn và đỡ phải mở đầu cắt nhiều lần.
Bép cắt plasma CNC giá bao nhiêu?
Giá phụ thuộc thương hiệu của đầu cắt, cấp dòng điện, hàng chính hãng hay tương thích và số lượng đặt. Vì vậy trang này không in một con số cố định; bạn nên lấy báo giá theo mã vật tư ghi trên đầu cắt của máy mình.
Bép tương thích có làm hỏng đầu cắt không?
Bép đúng kích thước ren và lỗ khí thì không gây hỏng. Rủi ro nằm ở hàng gia công kém: lỗ lệch tâm làm mép cắt xiên và điện cực mòn nhanh. Thử một lô nhỏ trước khi mua số lượng lớn.
Cần tư vấn máy CNC hoặc tự động hoá bằng PLC?
Gọi hoặc nhắn Zalo 0982591046 để gửi yêu cầu, Vitenda tư vấn theo đúng thực tế xưởng của bạn.
Cập nhật 07/11/2026 bởi Vitenda.