
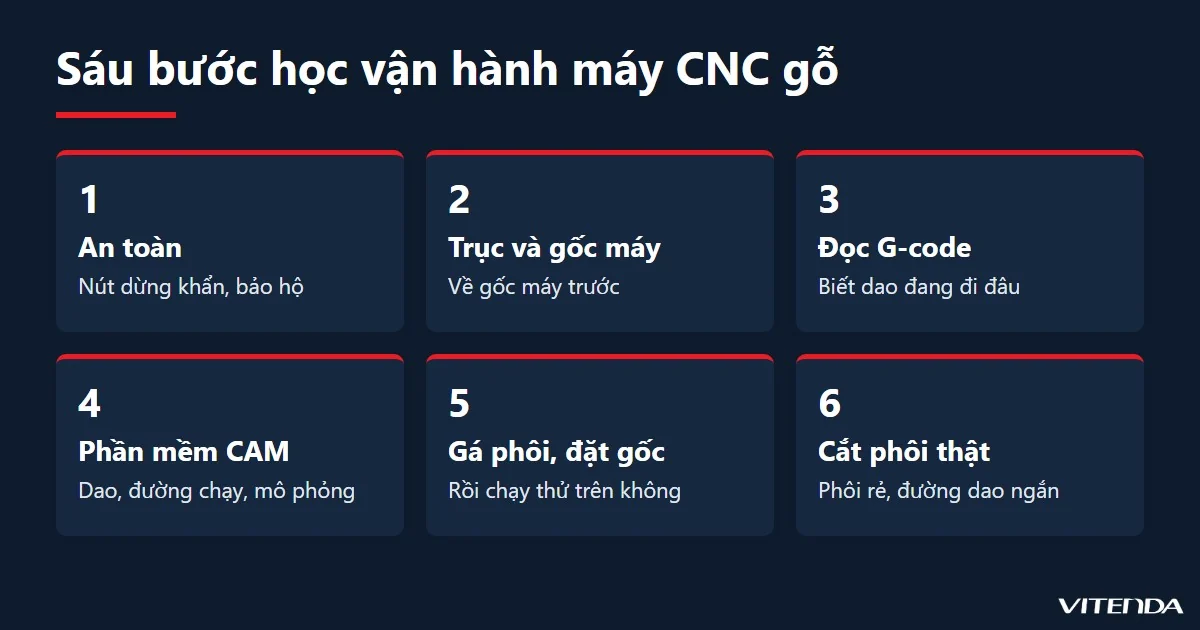
Học vận hành máy CNC gỗ nên bắt đầu từ an toàn và đọc được đường chạy dao, rồi mới đến phần mềm và chạy phôi thật. Người mới hay làm ngược lại: lao vào thiết kế cho đẹp, đến lúc đặt gốc Z sai thì dao ăn thẳng xuống bàn máy. Bài này xếp thứ tự học thành sáu bước, kèm bảng kỹ năng, các lỗi hay gặp ở lần chạy đầu và cách chọn nơi học.
- Học an toàn và cách dừng máy trước khi học bất cứ thao tác nào khác.
- Phần mềm CAM sinh chương trình, nhưng người vận hành phải đọc được nó để tìm lỗi.
- Đặt gốc X, Y, Z và chạy thử trên không là hai việc quyết định máy có an toàn hay không.
- Tập trên phôi gỗ rẻ, đường dao ngắn, rồi mới làm sản phẩm thật.
1. Người vận hành máy CNC gỗ cần biết những gì?
Máy CNC gỗ tự cắt theo chương trình, nên nhiều người nghĩ vận hành chỉ là bấm nút chạy. Thực tế công việc chia làm ba mảng: chuẩn bị chương trình, chuẩn bị máy, và giám sát lúc cắt. Mảng nào thiếu thì lỗi nằm đúng ở mảng đó.
| Mảng kỹ năng | Cần nắm | Cách kiểm xem đã học được |
|---|---|---|
| An toàn | Nút dừng khẩn, bảo hộ, hút bụi, cách kẹp phôi | Tự dừng máy đúng lúc mà không cần ai nhắc |
| Đọc bản vẽ, đo đạc | Kích thước, dung sai, thước kẹp | Đo sản phẩm xong và khớp với bản vẽ |
| Phần mềm CAM | Chọn dao, đường chạy, độ sâu mỗi lượt | Xuất được chương trình và mô phỏng không báo va chạm |
| Điều khiển máy | Về gốc máy, đặt gốc phôi, thay dao, chạy thử | Tự đặt gốc Z và chạy trên không an toàn |
| Chọn dao, thông số cắt | Loại dao, tốc độ trục chính, bước tiến theo loại gỗ | Mặt cắt sạch, không cháy xém, dao không nóng bất thường |
Nguồn: tổng hợp từ quy trình vận hành phổ biến của máy CNC router gỗ, ngày 12/11/2026.
Cột cuối là thước đo thực dụng hơn mọi chứng chỉ: học xong một mảng nghĩa là làm được việc của mảng đó mà không cần người đứng cạnh.
2. Học theo thứ tự nào để ít hỏng phôi, hỏng dao?
Thứ tự dưới đây đi từ lỗi tốn ít khi sai đến lỗi tốn nhiều khi sai. Học an toàn sai thì mất một buổi, đặt gốc sai thì mất một con dao, còn chạy thông số sai trên máy lớn có thể mất cả trục chính.
- Học an toàn và cách dừng máy: vị trí nút dừng khẩn, công tắc hành trình, cách ngắt điện, bảo hộ khi mở máy.
- Làm quen các trục và gốc máy: máy bật lên phải về gốc (homing) trước, rồi mới đặt gốc cho phôi.
- Đọc được chương trình G-code cơ bản: lệnh chạy nhanh G00, cắt thẳng G01, cung tròn G02 và G03, bật tắt trục chính M03 và M05.
- Học phần mềm thiết kế và CAM: chọn dao, đường chạy, độ sâu mỗi lượt, xuất chương trình và mô phỏng.
- Kẹp phôi, lắp dao, đặt gốc X, Y, Z, rồi chạy thử trên không.
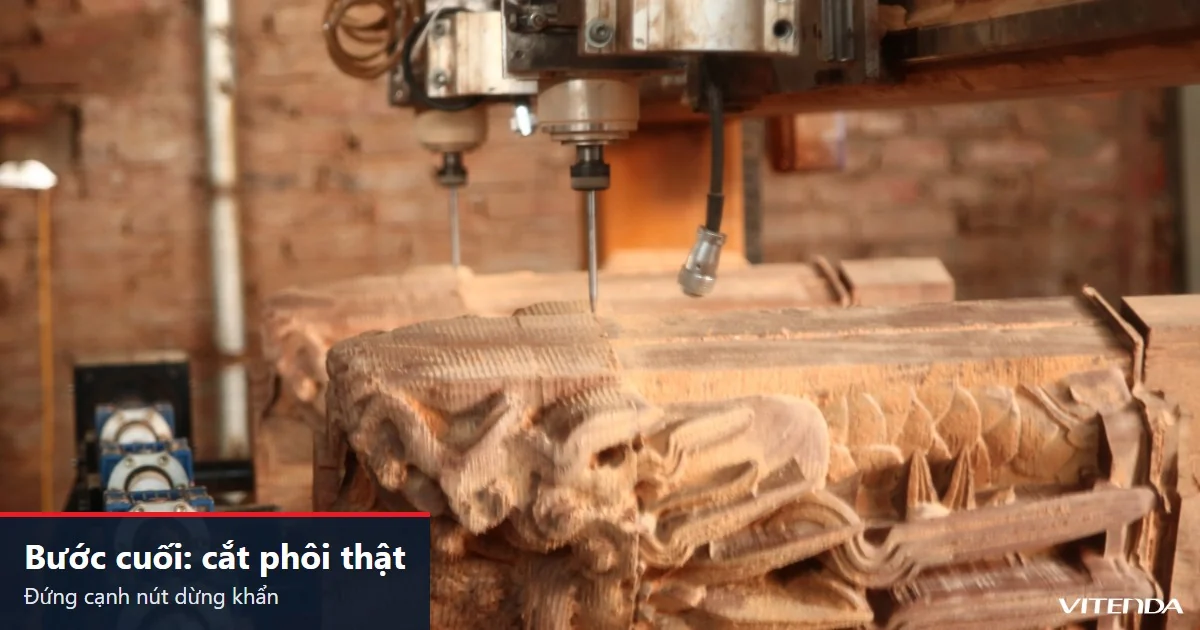
- Cắt phôi thật: bắt đầu bằng phôi gỗ rẻ, đường dao ngắn, đứng cạnh nút dừng khẩn suốt lượt đầu.
Bước 3 làm nhiều người ngại, nhưng không cần học thuộc cả bảng lệnh. Chỉ cần nhìn một đoạn chương trình và biết dao đang đi đâu, trục chính đang bật hay tắt, đơn vị đang là milimét hay inch. Chừng đó đủ để nhận ra khi chương trình sai.
3. Đặt gốc X, Y, Z: bước người mới sai nhiều nhất
Gốc phôi là điểm mà chương trình coi là số không. Gốc X và Y quyết định hình khắc nằm ở đâu trên phôi. Gốc Z quyết định dao ăn sâu bao nhiêu, và đây là chỗ hỏng lớn nhất: chương trình thiết kế tính từ mặt phôi, còn người vận hành lại chạm dao xuống mặt bàn, thế là toàn bộ độ sâu lệch đi đúng bằng chiều dày phôi.
Gốc Z phải khớp với cách CAM tính: mặt trên của phôi hay mặt bàn. Chọn một cách, ghi lên máy, và luôn đặt đúng như vậy.
Nếu máy có tấm đo chiều cao dao, dùng nó thay cho việc hạ dao bằng mắt. Không có thì hạ dao từng nấc nhỏ, dùng một tờ giấy mỏng làm thước cảm nhận, rồi ghi lại giá trị đã đặt.
4. Chạy thử trên không để làm gì?
Chạy thử trên không là nâng dao lên cao hơn phôi và kẹp, cho chương trình chạy hết đường dao mà không chạm vật liệu. Người vận hành nhìn hai thứ: đường dao có đi qua chỗ kẹp không, và hành trình có vượt giới hạn bàn máy không.
Làm thêm một việc nữa: giảm tốc độ chạy trên bảng điều khiển trong lúc chạy thử, để kịp bấm dừng nếu thấy lạ. Chỉ khi cả đường dao đi đúng mới hạ về cao độ thật.
5. Lỗi hay gặp ở lần chạy đầu và cách xử lý
| Hiện tượng | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|
| Dao gãy | Ăn quá sâu mỗi lượt, bước tiến quá nhanh, dao cùn | Giảm độ sâu, chia nhiều lượt, thay dao |
| Mặt gỗ cháy xém | Dao cùn, bước tiến quá chậm so với tốc độ quay | Thay dao, tăng bước tiến vừa phải |
| Hình bị lệch, méo | Phôi xê dịch, đai hoặc vít lỏng, máy cắt quá tải | Kẹp lại phôi, kiểm cơ khí, giảm tải |
| Cạnh xơ, bật thớ gỗ | Dao cùn, chiều cắt không hợp thớ gỗ | Đổi dao, thêm lượt tinh cuối |
| Sản phẩm sai kích thước | Nhầm milimét với inch, sai đường kính dao trong CAM | Kiểm đơn vị và đường kính dao trước khi xuất |
Nguồn: tổng hợp từ lỗi thường gặp khi vận hành máy CNC router gỗ, ngày 12/11/2026.
Gần như mọi lỗi trong bảng đều lộ ra ở lần chạy thử đầu nếu người vận hành chịu đứng nhìn. Thói quen bấm chạy rồi bỏ đi uống nước là nguồn của những lần gãy dao đắt nhất.
6. Học ở đâu thì nhanh vào việc nhất?
| Học ở cơ sở đào tạo khi | Học ngay trên máy của xưởng khi |
|---|---|
| Chưa có máy, cần nền tảng bản vẽ, CAD, CAM trước | Đã có hoặc sắp nhận máy, cần chạy được việc của xưởng |
| Muốn có lộ trình bài bản, học cùng nhóm | Muốn học đúng loại máy, đúng phần mềm sẽ dùng |
Kết luận: chưa có máy thì học nền tảng ở cơ sở đào tạo trước; đã mua máy thì phần quyết định là giờ thực hành trên chính máy đó.
Đây cũng là lý do nên hỏi kỹ phần hướng dẫn khi mua máy. Với máy do Vitenda cung cấp, công ty lắp đặt, chạy thử và hướng dẫn vận hành tại xưởng của khách. Nếu bạn đang cân nhắc loại máy, bài báo giá máy CNC 4D điêu khắc gỗ nêu các cấu hình đang có, còn bài cách sử dụng máy CNC 5 trục để điêu khắc tượng gỗ đi sâu vào quy trình trên máy nhiều trục.
7. Người mới nên tập với phôi và công việc nào?
- Phôi gỗ mềm, rẻ: ván thông, gỗ tạp, ván ép; sai thì tiếc ít.
- Đường dao ngắn, nông: khắc chữ, khắc đường viền, cắt hình đơn giản.
- Một loại dao: dùng dao thẳng cho cắt biên, dao V cho khắc chữ, chưa đổi dao liên tục.
- Ghi lại thông số: loại gỗ, dao, tốc độ, kết quả; lần sau không phải đoán lại.
Khi đã chạy ổn định những việc nhỏ, bước tiếp là khắc nổi, chạm 3D và gia công nhiều mặt. Đến lúc đó, tìm hiểu thêm về cắt CNC sẽ giúp bạn hiểu rõ hơn về cách máy xử lý vật liệu nói chung, còn nếu muốn thử vật liệu khác, bài cách chọn máy CNC điêu khắc đá cho thấy máy đá khác máy gỗ ở đâu.
8. Câu hỏi thường gặp
Chưa biết gì về cơ khí thì có học vận hành máy CNC gỗ được không?
Được. Phần cắt do máy làm, người vận hành cần biết đọc bản vẽ, đo bằng thước kẹp và dùng máy tính ở mức cơ bản. Kiến thức cơ khí sâu hơn sẽ đến dần khi bạn gặp lỗi thật và phải tìm nguyên nhân.
Có bắt buộc phải biết viết G-code không?
Phần lớn chương trình do phần mềm CAM sinh ra, nên bạn không phải gõ tay cả chương trình. Nhưng đọc được các lệnh cơ bản giúp nhận ra chương trình sai đơn vị, sai cao độ hoặc quên bật trục chính trước khi nó làm hỏng phôi.
Học bao lâu thì tự chạy được máy?
Không có con số chung, vì tuỳ máy, phần mềm và số giờ thực hành. Thước đo hợp lý hơn: bạn tự kẹp phôi, đặt gốc, chạy thử và cắt xong một sản phẩm đơn giản mà không cần người đứng cạnh.
Mua máy thì có được hướng dẫn vận hành không?
Tuỳ nhà cung cấp, nên hỏi rõ trước khi chốt. Vitenda lắp đặt, chạy thử và hướng dẫn vận hành tại xưởng của khách; bạn có thể hỏi thêm về nội dung và số buổi hướng dẫn cho đúng loại máy mình định mua.
Đang chọn máy CNC gỗ và muốn biết cách vận hành?
Gọi hoặc nhắn Zalo 0982 591 046 để được tư vấn loại máy và nội dung hướng dẫn vận hành phù hợp với xưởng của bạn.
Cập nhật 12/11/2026 bởi Công ty Cổ phần Vitenda An Lộc Phát.