
Đầu hàn siêu âm (còn gọi là horn hay sonotrode) là bộ phận duy nhất chạm vào chi tiết nhựa và đưa rung động xuống mối hàn. Hình dạng, vật liệu và kích thước của nó quyết định năng lượng tập trung ở đâu, nên chọn sai là mối hàn yếu, nhựa cháy hoặc nứt chi tiết. Bài này đi qua cấu tạo, vật liệu, hình dạng và cách chọn đầu hàn cho đúng sản phẩm.
- Đầu hàn phải cộng hưởng đúng tần số của máy, không dùng lẫn giữa các dòng máy.
- Vật liệu chọn theo độ mòn của nhựa và tải làm việc.
- Hình dạng mặt đầu hàn theo biên dạng mối hàn, không theo thói quen.
- Mối hàn lỗi: kiểm đầu hàn trước khi chỉnh thông số máy.
1. Đầu hàn siêu âm là gì và đứng ở đâu trong máy?
Máy hàn siêu âm biến điện thành rung động cơ học ở tần số trên ngưỡng nghe của tai người. Rung động đi qua một chuỗi bộ phận, và đầu hàn là điểm cuối: nó ép lên chi tiết nhựa phía trên, làm nhựa ma sát và nóng chảy cục bộ ở mặt tiếp xúc. Nguyên lý đầy đủ nằm trong bài hàn siêu âm là gì.
Người mới hay gọi cả cụm rung là «đầu máy hàn», nhưng cụm này gồm nhiều phần. Phần cứng có thể tháo ra thay theo từng sản phẩm chính là đầu hàn.
2. Cấu tạo cụm rung: đầu hàn khác bộ chuyển đổi và bộ khuếch đại thế nào?
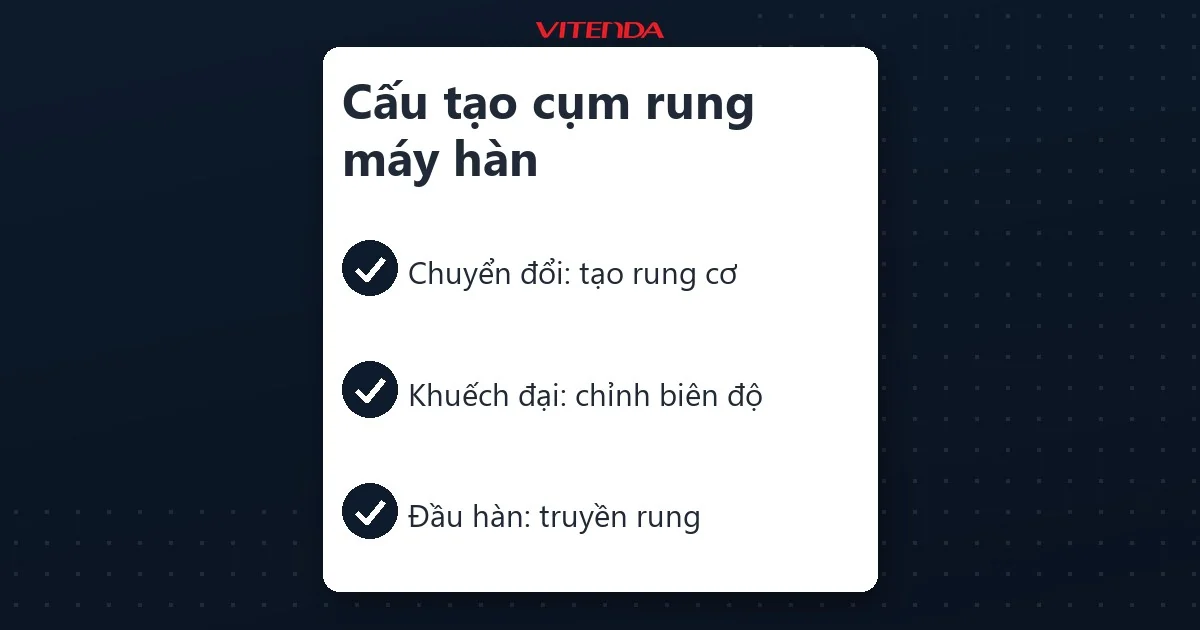
Cụm rung xếp thẳng hàng theo trục đứng. Mỗi phần giữ một việc riêng, và đầu hàn là phần dễ mòn, dễ thay nhất.
| Bộ phận | Việc làm | Có thay theo sản phẩm? |
|---|---|---|
| Bộ chuyển đổi (transducer) | Đổi điện cao tần thành rung cơ học | Không, đi theo máy |
| Bộ khuếch đại (booster) | Tăng hoặc giảm biên độ rung, cũng là điểm kẹp cụm | Thỉnh thoảng |
| Đầu hàn (horn, sonotrode) | Truyền rung vào chi tiết, tập trung năng lượng ở mặt hàn | Có, mỗi mẫu sản phẩm một đầu |
Nguồn: cấu hình thông dụng của máy hàn siêu âm nhựa, tổng hợp ngày 03/11/2026.
Về mặt cơ học, chiều dài đầu hàn được tính bằng nửa bước sóng của rung động trong vật liệu ở tần số làm việc. Nhờ vậy cả cụm cộng hưởng: mặt đầu hàn dao động mạnh nhất, còn vùng giữa gần như đứng yên. Đầu hàn gia công lệch kích thước sẽ lệch tần số, máy báo lỗi hoặc chạy nóng bất thường.
Mối hàn không đạt thì kiểm đầu hàn trước, rồi mới đụng đến thông số máy.
— Kinh nghiệm xưởng của đơn vị, ghi nhận tháng 11/2026
3. Đầu hàn siêu âm làm bằng vật liệu gì?
Ba nhóm vật liệu phổ biến là hợp kim titan, hợp kim nhôm và thép. Không vật liệu nào thắng ở mọi mặt, nên chọn theo loại nhựa và nhịp làm việc của xưởng.
| Vật liệu | Điểm mạnh | Điểm yếu | Hợp với |
|---|---|---|---|
| Hợp kim titan | Bền mỏi cao, ít hao âm, chạy ổn định lâu | Giá cao, gia công khó | Dây chuyền chạy liên tục, đầu hàn biên độ lớn |
| Hợp kim nhôm | Nhẹ, dễ gia công, chi phí thấp | Mòn nhanh với nhựa pha sợi, mặt dễ lõm | Lô nhỏ, thử mẫu, nhựa mềm |
| Thép | Cứng, chịu mòn khi xử lý bề mặt | Nặng, hao âm nhiều hơn | Đầu hàn cỡ nhỏ, nhựa pha sợi mài mòn |
Nguồn: đặc tính vật liệu thường gặp trong chế tạo đầu hàn siêu âm, tổng hợp ngày 03/11/2026.
Giá đầu hàn đi theo vật liệu, kích thước, độ phức tạp của biên dạng và số lượng đặt. Hai đầu hàn trông giống nhau vẫn có thể chênh giá nhiều nếu khác vật liệu hoặc có xử lý bề mặt. Muốn biết con số cho mẫu của mình, hãy gửi bản vẽ hoặc mẫu chi tiết để được báo giá.
4. Hình dạng mặt đầu hàn ảnh hưởng gì đến mối hàn?
Mặt đầu hàn là phần tiếp xúc nên hình dạng của nó phải ôm theo chi tiết. Các kiểu thường gặp:
- Đầu phẳng: dùng cho chi tiết mặt phẳng, hàn mép hoặc hàn tấm, lực ép phân bố đều.
- Đầu bậc (step horn): tăng biên độ ở mặt hàn, hợp chi tiết cần nhiều năng lượng hơn.
- Đầu biên dạng riêng: gia công theo rãnh hay mép cong của sản phẩm, ôm sát để rung truyền đều.
- Đầu có rãnh cắt: rãnh giúp mặt rộng rung đồng đều hơn thay vì chỉ mạnh ở giữa.
- Đầu cắt, đầu hàn điểm: mũi nhỏ cho hàn điểm, đóng đinh nhựa, cắt dây.
Đầu hàn dạng khối có mặt rộng hay gặp lỗi rung không đều giữa tâm và rìa. Các nghiên cứu về đầu hàn dạng khối cho thấy số lượng và cách bố trí rãnh ảnh hưởng trực tiếp đến hiệu suất làm việc, vì vậy đầu hàn mặt lớn nên được thiết kế và kiểm tra biên độ trước khi đưa vào sản xuất.
5. Chọn đầu hàn siêu âm cho sản phẩm của bạn như thế nào?
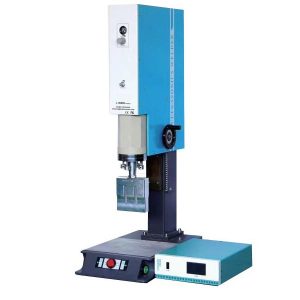
Đi từ máy đến sản phẩm sẽ ít sai hơn đi ngược lại. Làm theo thứ tự này:
- Xác định tần số máy trên nhãn máy hoặc bộ chuyển đổi; đầu hàn chỉ dùng được với đúng tần số đó.
- Đo vùng cần hàn: chiều dài, bề rộng, độ cong của mối hàn thật trên chi tiết.
- Xác định loại nhựa: nhựa cứng như ABS, PC hàn dễ hơn nhựa mềm như PP, PE; nhựa pha sợi mài mòn đầu hàn nhanh.
- Chọn vật liệu đầu hàn theo bảng ở mục 3 và nhịp sản xuất mỗi ngày.
- Chọn biên dạng mặt hàn ôm sát chi tiết, rồi hàn thử vài mẫu trước khi chạy lô.
Về tần số: tần số thấp cho đầu hàn lớn, hàn chi tiết to, dày. Tần số cao cho đầu hàn nhỏ gọn, hợp chi tiết nhỏ, mỏng và cần độ chính xác, ví dụ phụ kiện khẩu trang hay linh kiện điện tử. Các dòng máy cùng cỡ được tách rõ trong bài máy hàn siêu âm nhựa.
6. Khi nào đầu hàn cần gia công lại hoặc thay mới?
Đầu hàn mòn dần, nhưng hiếm khi hỏng đột ngột. Các dấu hiệu thường gặp:
- Mặt tiếp xúc lõm, rỗ hoặc có vết nhựa cháy bám: lực truyền không đều, mối hàn chỗ chặt chỗ lỏng.
- Nứt chân ren hoặc nứt thân: đầu hàn có thể gãy khi chạy, thay ngay.
- Máy báo lỗi tần số hoặc nóng bất thường sau khi thay đầu mới: kiểm kích thước và ren lắp.
- Mối hàn không đều dù thông số giữ nguyên: so biên độ mặt đầu hàn giữa các điểm.
Mặt đầu hàn mòn nhẹ đôi khi gia công lại được, nhưng mỗi lần mài làm đổi chiều dài và tần số cộng hưởng. Vì vậy chỉ nên giao cho đơn vị có thiết bị đo tần số. Ngoài đầu hàn, khuôn gá và áp suất khí nén cũng ảnh hưởng chất lượng mối hàn nên cần xem đồng thời. Với máy cầm tay, cách chọn và thay đầu hàn có điểm riêng trong bài máy hàn siêu âm cầm tay.
Câu hỏi thường gặp
Đầu hàn siêu âm có dùng chung cho nhiều máy được không?
Chỉ khi các máy cùng tần số, cùng kiểu ren lắp và công suất phù hợp. Khác một trong ba yếu tố này, đầu hàn không cộng hưởng đúng và có thể làm hỏng bộ chuyển đổi. Gửi thông tin máy để được kiểm tra trước khi đặt đầu mới.
Đầu hàn titan có đáng đầu tư hơn nhôm không?
Có, nếu máy chạy liên tục nhiều ca hoặc hàn nhựa pha sợi. Với lô nhỏ và nhựa mềm, đầu nhôm vẫn đủ dùng và rẻ hơn khi cần thử mẫu hay đổi mẫu thường xuyên.
Hàn siêu âm khác hàn nhiệt ở đầu hàn như thế nào?
Đầu hàn nhiệt phải nóng lên để làm chảy nhựa, còn đầu hàn siêu âm vẫn nguội và chỉ rung. Nhiệt sinh ra ở mặt tiếp xúc của hai chi tiết nhựa. Hai cách được so sánh chi tiết trong bài so sánh hàn siêu âm và hàn nhiệt.
Mối hàn nứt hoặc cháy nhựa là lỗi do đầu hàn hay do thông số?
Cả hai đều có thể. Kiểm mặt đầu hàn trước vì nếu mặt mòn hay rỗ thì chỉnh thông số cũng không cứu được. Nếu đầu hàn còn tốt, mới xét tới thời gian hàn, áp suất và biên độ.
Cần chọn đầu hàn cho máy hàn siêu âm của bạn?
Gọi hoặc nhắn Zalo 0982591046, gửi thông tin máy và mẫu chi tiết để được tư vấn. Muốn xem máy, mời xem máy hàn siêu âm dạng đứng Vitenda.
Cập nhật 03/11/2026 bởi Vitenda.