
Máy CNC bị lỗi trục X thường xuất phát từ cáp và đầu nối, bộ mã hóa, driver, motor hoặc cơ khí truyền động. Khi máy báo lỗi, chưa nên reset ngay: hãy ghi lại mã alarm, xem trục dừng ở vị trí nào, rồi kiểm từ nhóm dễ làm và ít tốn tiền là phoi kẹt, cáp, đầu nối. Bài này đi qua dấu hiệu nhận biết, bảng tra nguyên nhân, thứ tự kiểm tra và lúc cần gọi thợ.
- Ghi mã alarm và chụp màn hình trước khi reset.
- Kiểm từ ngoài vào trong: phoi, cáp, đầu nối, rồi mới tới driver và motor.
- Mỗi lần chỉ đổi một thứ, chạy thử rồi mới đổi tiếp.
- Lỗi lặp lại sau khi vệ sinh và cắm lại cáp thì gọi thợ hoặc hãng máy, đừng tự chỉnh tham số.
1. Máy CNC bị lỗi trục X thường biểu hiện thế nào?
Lỗi trục X hiếm khi đến đột ngột. Thường vài ngày trước đó máy đã có dấu hiệu, và phát hiện sớm thì chỉ mất công vệ sinh hay siết lại đầu nối thay vì thay linh kiện.
- Báo alarm: sai lệch vị trí (following error), mất tín hiệu encoder, quá hành trình hoặc driver báo lỗi của trục X.
- Tiếng lạ: rít, lạch cạch hoặc ù khi trục chạy, nhất là lúc đảo chiều.
- Rung, giật: trục chạy không êm ở tốc độ chậm, hay khựng giữa đường chạy dao.
- Sản phẩm lệch: hình tròn thành hình bầu dục, đường thẳng không vuông góc, hai nửa họa tiết không khớp nhau.
- Về home không ổn định: mỗi lần về gốc dừng một chỗ, hoặc không tìm thấy công tắc.
- Dừng khi máy nóng: chạy bình thường lúc mới bật, chạy lâu thì báo lỗi.
Dấu hiệu dễ bỏ qua nhất là sản phẩm lệch nhẹ mà máy không báo gì. Lúc đó trục X vẫn chạy nhưng đã mất bước hoặc rơ, và lỗi chỉ lộ ra khi đặt hai chi tiết cạnh nhau hay lắp ghép.
2. Vì sao máy CNC lại báo lỗi trục X?
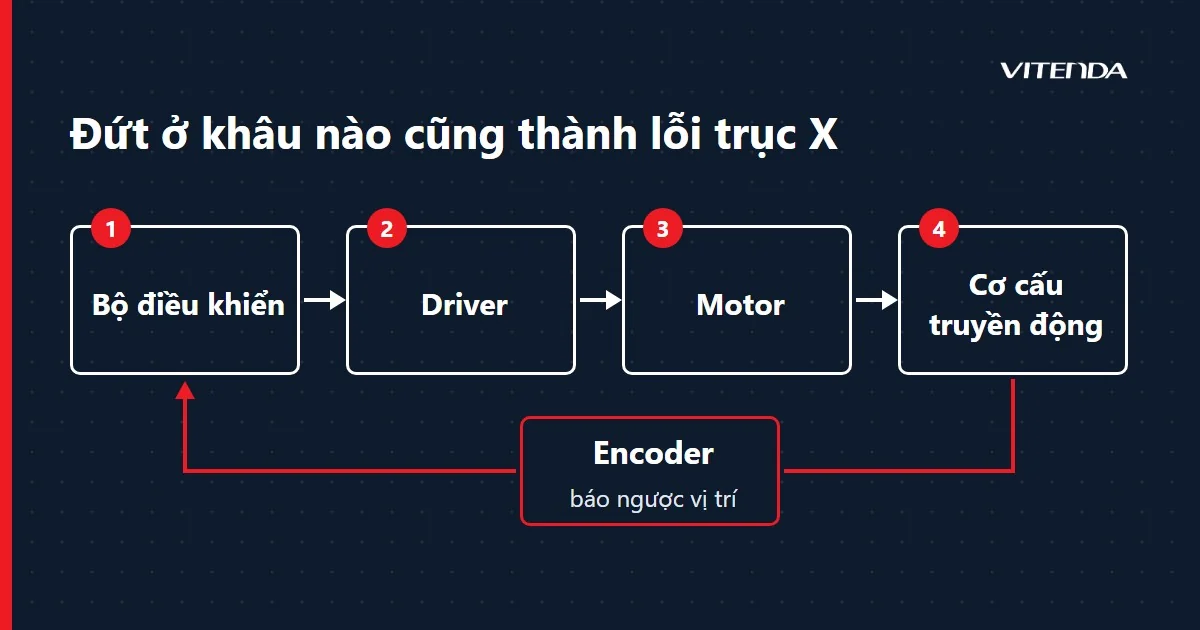
Trục X gồm một chuỗi: bộ điều khiển gửi lệnh, driver cấp điện cho motor, motor kéo cơ cấu truyền động, encoder báo ngược vị trí. Đứt ở khâu nào cũng thành "lỗi trục X". Bảng dưới gom các nhóm nguyên nhân theo thứ tự nên nghi trước.
| Nhóm nguyên nhân | Dấu hiệu hay gặp | Kiểm trước |
|---|---|---|
| Cáp tín hiệu, đầu nối | Alarm chập chờn, lỗi khi trục di chuyển | Cắm lại, soi chân gập, oxy hóa; cáp động có gãy ngầm không |
| Encoder hoặc thước | Mất tín hiệu phản hồi, sai lệch vị trí | Đầu đọc bám bụi, dầu; lỏng đế gá |
| Driver | Đèn báo lỗi, trục không có lực giữ | Mã lỗi trên driver, nguồn cấp, quạt tản nhiệt |
| Motor | Nóng bất thường, tiếng ù, mất lực | Nhiệt độ vỏ, dây pha, khớp nối với trục |
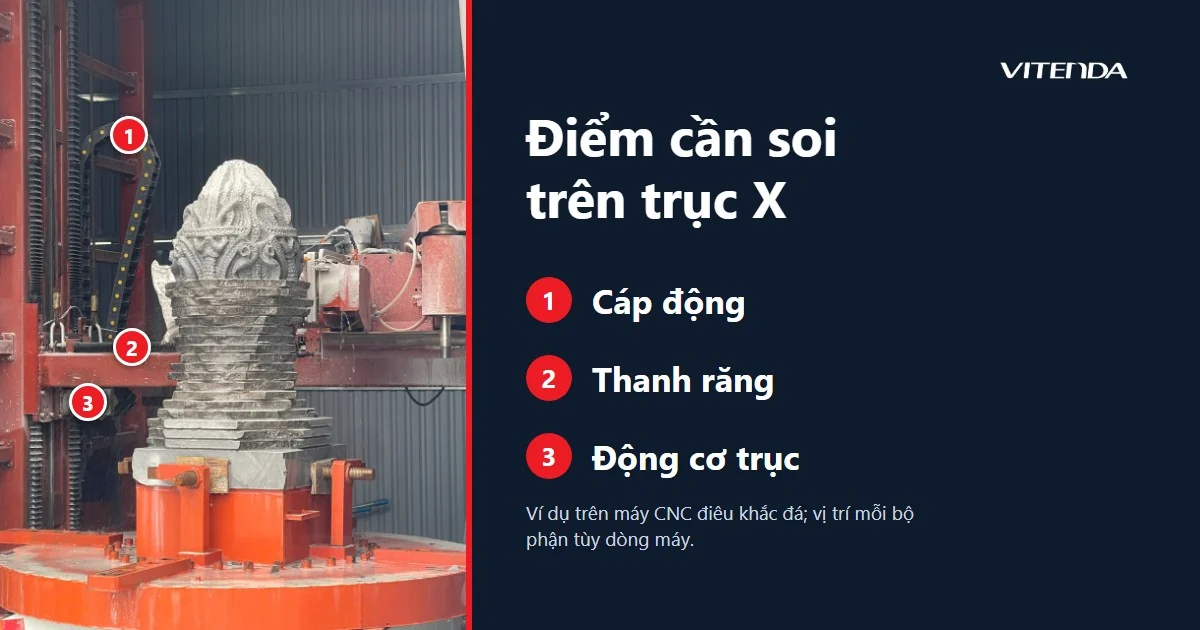
| Vít me hoặc thanh răng | Rơ, tiếng kêu, sản phẩm lệch | Độ rơ khi đẩy tay, bôi trơn, mòn răng |
| Ray dẫn hướng | Trục nặng, chạy giật từng đoạn | Phoi kẹt, thiếu mỡ, con trượt lỏng |
| Công tắc hành trình, home | Không về gốc, báo quá hành trình | Đèn tín hiệu trên màn chẩn đoán, vị trí cữ chặn |
| Tham số, phần mềm | Lỗi sau khi sửa máy hoặc mất điện đột ngột | So tham số với bản sao lưu |
Nguồn: thực hành bảo trì máy CNC thông dụng; mã lỗi cụ thể theo tài liệu của hãng điều khiển và hãng driver.
Với máy điêu khắc gỗ và đá, bụi là thủ phạm thường gặp hơn người ta tưởng. Bụi đá mài mòn ray, bụi gỗ phủ lên cáp và bít quạt tủ điện, nên nhiều ca "lỗi điện" hóa ra bắt đầu từ vệ sinh.
3. Kiểm tra lỗi trục X theo thứ tự nào?
Nguyên tắc là đi từ ngoài vào trong, từ rẻ đến đắt, và cô lập từng nghi vấn. Làm lần lượt như dưới, kể cả khi bạn đã đoán được nguyên nhân.
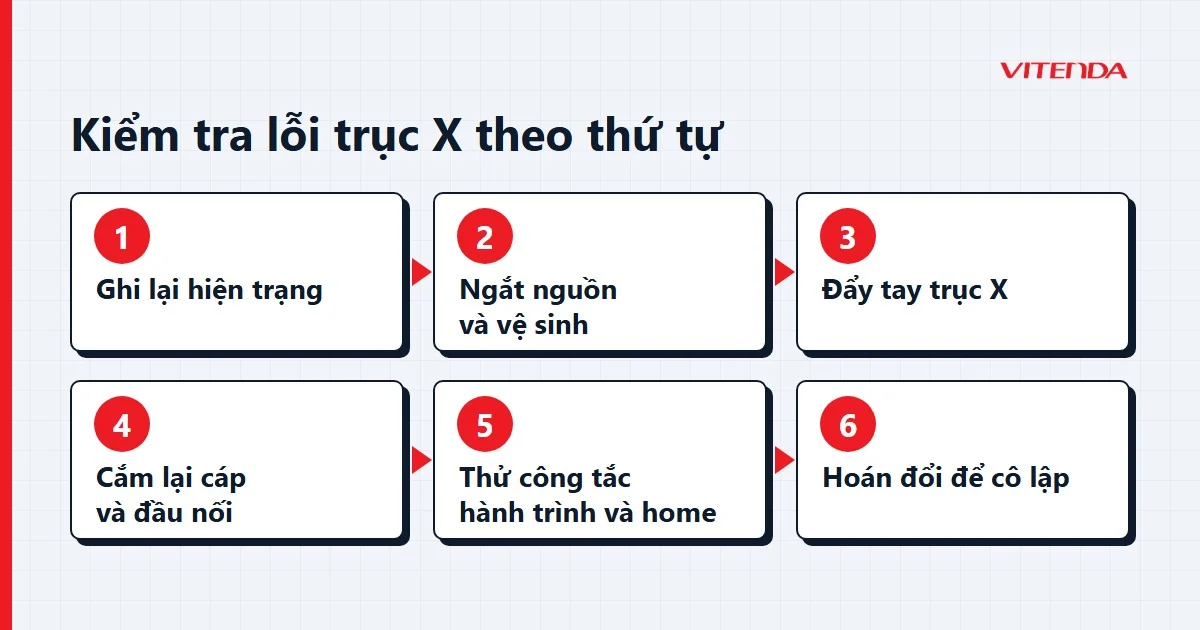
- Ghi lại hiện trạng: mã alarm, vị trí trục lúc dừng, file đang chạy, chụp màn hình điều khiển.
- Ngắt nguồn và vệ sinh: lấy phoi, bụi khỏi ray, vít me, máng cáp; nhìn cáp động có chỗ bẹp hay gãy lớp vỏ.
- Đẩy tay trục X khi đã ngắt nguồn và cơ cấu cho phép: chỗ nặng, chỗ kẹt hay chỗ rơ cho biết lỗi nằm ở cơ khí.
- Cắm lại cáp và đầu nối của motor và encoder, kiểm tiếp địa vỏ chống nhiễu.
- Thử công tắc hành trình và home: chạm tay vào cảm biến, xem đèn tín hiệu trên màn chẩn đoán có đổi trạng thái không.
- Hoán đổi để cô lập: nếu trục X và trục Y dùng cùng loại driver và cáp, đổi chỗ khi đã tắt nguồn rồi xem lỗi có chạy theo sang trục Y không.
Đổi một thứ rồi chạy thử. Đổi ba thứ cùng lúc thì lỗi có hết cũng không biết thủ phạm là gì, và lần sau lại gặp.
4. Lỗi cơ khí hay lỗi điện: phân biệt bằng cách nào?
Phân biệt đúng giúp bạn khỏi thay driver trong khi thật ra ray đang kẹt phoi. Hai cột dưới tóm các dấu hiệu nghiêng về từng phía.
| Nghiêng về lỗi cơ khí khi | Nghiêng về lỗi điện, điều khiển khi |
|---|---|
| Đẩy tay thấy nặng, kẹt hoặc rơ | Đẩy tay êm nhưng khi chạy vẫn báo lỗi |
| Có tiếng kêu theo vị trí cố định trên hành trình | Lỗi xuất hiện ngẫu nhiên, không theo vị trí |
| Sản phẩm lệch đều một hướng | Alarm đi kèm mất tín hiệu hoặc driver báo lỗi |
| Đỡ hơn sau khi vệ sinh, tra mỡ | Đổi chỗ cáp hoặc driver với trục khác thì lỗi chạy theo |
Kết luận: trục nặng, có tiếng, lệch đều thì xử cơ khí trước; còn trục êm mà alarm chập chờn thì kiểm cáp, encoder và driver trước.
5. Khi nào tự xử lý được, khi nào nên gọi thợ hoặc hãng máy?
Việc nào cũng có ranh giới. Vệ sinh, tra mỡ, cắm lại đầu nối và đối chiếu tham số với bản sao lưu là việc người vận hành làm được. Mở driver, thay encoder hay căn chỉnh lại vít me cần người có dụng cụ và tài liệu của đúng dòng máy.
- Tự xử lý: lấy phoi, bụi; tra mỡ đúng loại cho ray; cắm lại đầu nối; thử công tắc home.
- Gọi thợ hoặc hãng: lỗi vẫn lặp sau khi vệ sinh và cắm lại; driver báo lỗi quá dòng hay quá nhiệt; có mùi khét; trục rơ rõ rệt khi đẩy tay.
- Cân nhắc nâng cấp máy: máy đã chạy nhiều năm, linh kiện trục X thay liên tục mà sai số không cải thiện.
Với máy nhiều trục như máy phay CNC 5 trục, sai số ở trục X không dừng ở trục đó mà kéo theo các trục xoay, nên càng nên xử sớm. Nếu đang cân nhắc cấu hình mới, bài so sánh máy CNC 4 trục và 5 trục giúp chọn đúng trước khi mua.
6. Phòng ngừa lỗi trục X bằng bảo dưỡng hằng ngày
Phần lớn lỗi trục X lặp lại vì cách vận hành, không phải vì máy kém. Một vài thói quen nhỏ giữ trục chạy êm lâu hơn rõ rệt.
- Vệ sinh cuối ca: thổi và hút phoi, bụi khỏi ray, vít me, máng cáp trước khi tắt máy.
- Tra mỡ định kỳ: đúng loại mỡ mà nhà sản xuất máy khuyên, không trộn loại.
- Soi cáp động: kiểm các đoạn uốn nhiều, thay khi vỏ cáp nứt hoặc bẹp.
- Sao lưu tham số: lưu bản sao khi máy đang chạy tốt để đối chiếu khi có sự cố.
- Giữ tủ điện sạch: làm sạch quạt và lưới lọc, nhất là ở xưởng đá và gỗ.
- Tránh quá tải: đừng ép lượng ăn dao lớn chỉ để chạy nhanh.
Muốn đọc thêm về vận hành và bảo dưỡng, xem chuyên mục kỹ thuật CNC. Nếu cần hiểu thêm trục quay bổ sung, bài về trục A máy CNC giải thích riêng phần này.
7. Câu hỏi thường gặp
Máy CNC báo lỗi trục X có nên reset alarm ngay không?
Không nên. Reset xóa dấu vết trong khi mã lỗi là manh mối quan trọng nhất. Hãy ghi lại mã, chụp màn hình rồi mới reset; nếu lỗi quay lại ngay thì dừng máy, đừng ép chạy tiếp.
Lỗi trục X là do driver hay do motor?
Khó biết nếu chỉ nhìn alarm. Cách chắc nhất là cô lập: đổi chỗ driver hoặc cáp của trục X với trục khác cùng loại khi đã tắt nguồn, rồi xem lỗi chạy theo bộ phận nào. Lỗi chạy theo driver thì nghi driver, ở lại trục X thì nghi motor hoặc cơ khí.
Trục X lỗi có ảnh hưởng đến trục Y và Z không?
Có thể gián tiếp. Máy vẫn chạy được ở các trục còn lại nhưng sản phẩm lệch vì tọa độ của cả đường chạy dao phụ thuộc vào X. Vì thế nên dừng gia công thật cho tới khi tìm ra nguyên nhân.
Máy mới dùng một thời gian đã báo lỗi trục X, xử lý thế nào?
Máy mới thường lỗi do đầu nối lỏng sau vận chuyển, thiếu mỡ hoặc phoi kẹt chứ ít khi hỏng linh kiện. Kiểm theo thứ tự ở mục 3; nếu máy còn trong thời hạn bảo hành thì báo đơn vị bán trước khi tháo bất cứ cụm nào.
Máy CNC đang báo lỗi trục X, chưa rõ bắt đầu từ đâu?
Gọi hoặc nhắn Zalo 0982591046 — gửi mã alarm, ảnh màn hình và video lúc trục chạy để được tư vấn hướng kiểm tra.
Cập nhật 08/11/2026 bởi Vitenda.