
Mũi điêu khắc gỗ nên chọn theo công đoạn, không chọn theo giá hay vẻ ngoài của mũi. Một sản phẩm thường cần ba nhóm mũi: mũi phẳng hoặc mũi bi lớn để phá thô, mũi bi để tạo hình, mũi côn đầu bi hoặc mũi V để chạm chi tiết. Bài này nêu từng loại làm được gì, cách ghép với loại gỗ và máy, cùng dấu hiệu nhận ra mũi đã cùn.
- Chia việc thành lượt phá thô, tạo hình và chạm chi tiết, mỗi lượt một loại mũi.
- Đầu mũi tinh chỉnh phải nhỏ hơn góc trong nhỏ nhất của hình cần khắc.
- Gỗ cứng, chạy nhiều giờ: chọn hợp kim cứng. Chạy thử mẫu hoặc gỗ mềm: thép gió là đủ.
- Kẹp đúng cỡ ống kẹp và giữ độ đảo thấp trước khi đổ lỗi cho mũi.
1. Mũi điêu khắc gỗ gồm những dạng nào?
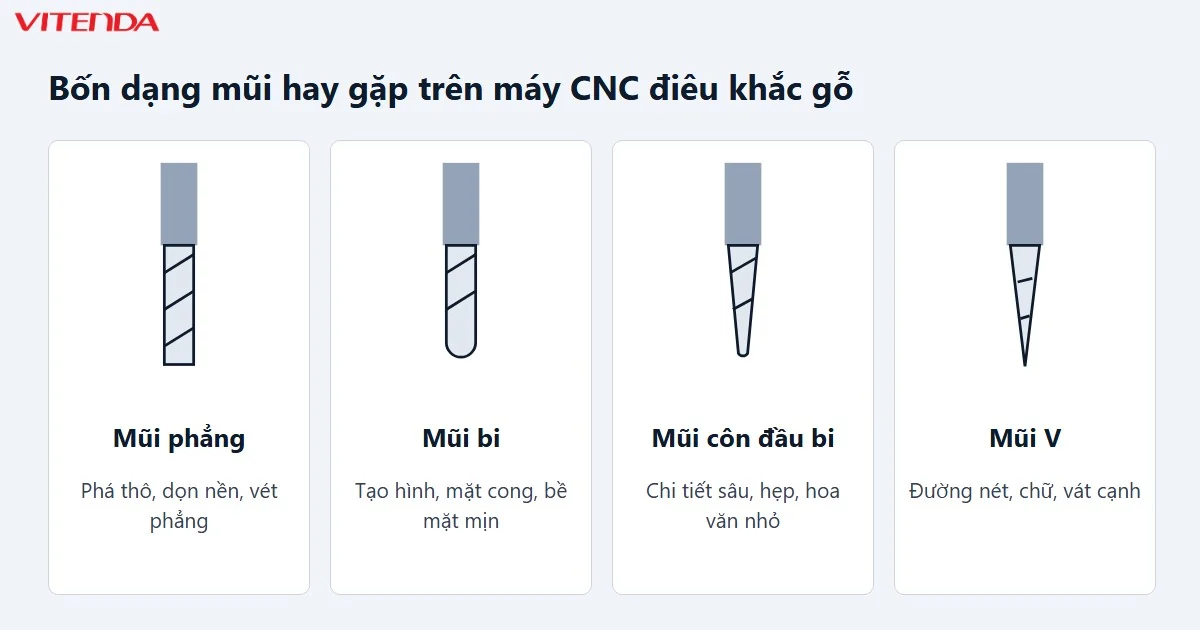
Trên máy CNC điêu khắc gỗ, bốn dạng mũi gánh phần lớn công việc hằng ngày. Mỗi dạng để lại một hình học khác ở đáy rãnh, nên chọn sai dạng là lỗi hiện ngay trên mặt gỗ.
- Mũi phẳng: đáy rãnh phẳng, bóc phôi nhanh; dùng để phá thô và vét nền cho mặt phẳng.
- Mũi bi: đầu tròn, để lại mặt cong mịn; dùng để dựng khối và hoàn thiện các bề mặt cong.
- Mũi côn đầu bi: thân thon dần về đầu, chui được vào chỗ sâu và hẹp mà mũi thẳng không với tới; hợp với hoa văn, nếp vải, râu tóc.
- Mũi V: đầu nhọn, nét rộng hay hẹp tuỳ độ chìm; dùng cho đường viền, chữ và vát cạnh.
Còn có mũi bo cạnh, mũi vát và mũi cắt rời tấm, nhưng bốn dạng trên đã đủ cho phần lớn tượng, phù điêu và hoa văn. Việc cắt rời cả tấm thuộc nhóm cắt CNC, đòi mũi và cách chạy khác.
2. Chọn mũi theo công đoạn nào cho đúng?
Một chi tiết điêu khắc thường chạy qua ba lượt: bóc phôi, dựng hình, lấy nét. Mỗi lượt đổi mũi, và mũi sau nhỏ hơn mũi trước.
| Công đoạn | Mũi thường dùng | Làm gì | Điều cần chú ý |
|---|---|---|---|
| Phá thô | Mũi phẳng hoặc mũi bi cỡ lớn | Bóc phần lớn phôi, chừa lượng dư | Chừa lượng dư đều, không khắc sát hình cuối |
| Tạo hình | Mũi bi cỡ vừa | Dựng khối, mặt cong | Bước giữa các đường chạy càng nhỏ, vân mặt càng mịn |
| Chạm chi tiết | Mũi côn đầu bi cỡ nhỏ; mũi V cho viền và chữ | Lấy nét mặt, râu tóc, hoa văn | Đầu mũi mảnh nên chạy chậm và nông |
Nguồn: cách phân lượt phổ biến trong gia công CNC gỗ, tổng hợp ngày 12/11/2026.
Mũi nhỏ nhất bạn dùng quyết định chi tiết nhỏ nhất máy lấy được.
Đầu mũi không thể khắc ra góc trong hẹp hơn chính nó. Đặt mũi bi to vào một nếp nhăn mảnh, máy sẽ bo tròn hoặc bỏ qua nếp đó. Muốn nét mảnh thì phải xuống mũi nhỏ, chấp nhận chạy chậm hơn.
3. Mũi xoắn lên, xoắn xuống hay mũi nén?
Rãnh xoắn trên thân mũi quyết định phoi đi về đâu. Mũi xoắn lên kéo phoi ra khỏi rãnh, ít kẹt khi khoét sâu, nhưng có thể làm xơ mép mặt trên của gỗ. Mũi xoắn xuống ép phoi xuống đáy, giữ mép trên sạch, hợp ván có lớp mặt mỏng. Mũi nén kết hợp hai hướng xoắn, hay dùng cho ván ép và MDF phủ veneer vì giữ sạch cả hai mặt.
4. Mũi thép gió hay hợp kim cứng?
Cùng một dạng mũi vẫn khác nhau ở vật liệu làm lưỡi. Ba loại hay gặp được so ở bảng sau.
| Vật liệu | Ưu điểm | Hạn chế | Hợp khi |
|---|---|---|---|
| Thép gió (HSS) | Dẻo, ít mẻ khi rung | Cùn sớm trên gỗ cứng | Gỗ mềm, chạy mẫu, máy nhẹ |
| Hợp kim cứng (carbide) | Giữ lưỡi lâu, cắt sắc ở tốc độ cao | Giòn, mẻ khi va đập hoặc kẹp lệch | Gỗ cứng, chạy nhiều giờ, chi tiết mảnh |
| Mũi có lớp phủ | Giảm ma sát và nhiệt ở lưỡi | Lớp phủ bong thì hết tác dụng | Gỗ nhiều nhựa, chạy liên tục |
Nguồn: đặc tính vật liệu dụng cụ cắt phổ biến, tổng hợp ngày 12/11/2026.
Kết luận gọn: chạy gỗ cứng nhiều giờ mỗi ngày thì dùng hợp kim cứng. Chỉ chạy mẫu hoặc gỗ mềm thỉnh thoảng thì thép gió là đủ, đỡ tiếc khi lỡ gãy mũi.
5. Loại gỗ và chiều thớ đổi cách chọn mũi ra sao?
Gỗ nào cũng có thể điêu khắc, nhưng mỗi loại đòi một cách chạy khác.
- Gỗ cứng, mịn thớ (gõ, hương): giữ nét rất tốt nhưng mòn mũi nhanh. Chọn hợp kim cứng, chạy nhiều lượt nông thay vì một lượt sâu.
- Gỗ mềm (thông): dễ xơ mép. Cần mũi còn sắc và tốc độ tiến đủ để lưỡi cắt chứ không cào.
- Gỗ nhiều nhựa hoặc còn ẩm: nhựa bám lưỡi, làm mũi nóng và cùn sớm. Lau nhựa sau mỗi phiên chạy.
- Chiều thớ: chạy ngang thớ dễ sờn mép hơn chạy dọc thớ. Chừa lượng dư và hoàn thiện bằng mũi bi còn sắc.
Không có thông số tốc độ dùng chung cho mọi loại gỗ. Lấy phôi thử cùng loại, chạy thử rồi chỉnh theo hình dạng phoi và tiếng máy.
6. Mũi được kẹp ở đâu, và vì sao độ đảo ảnh hưởng mặt gỗ?
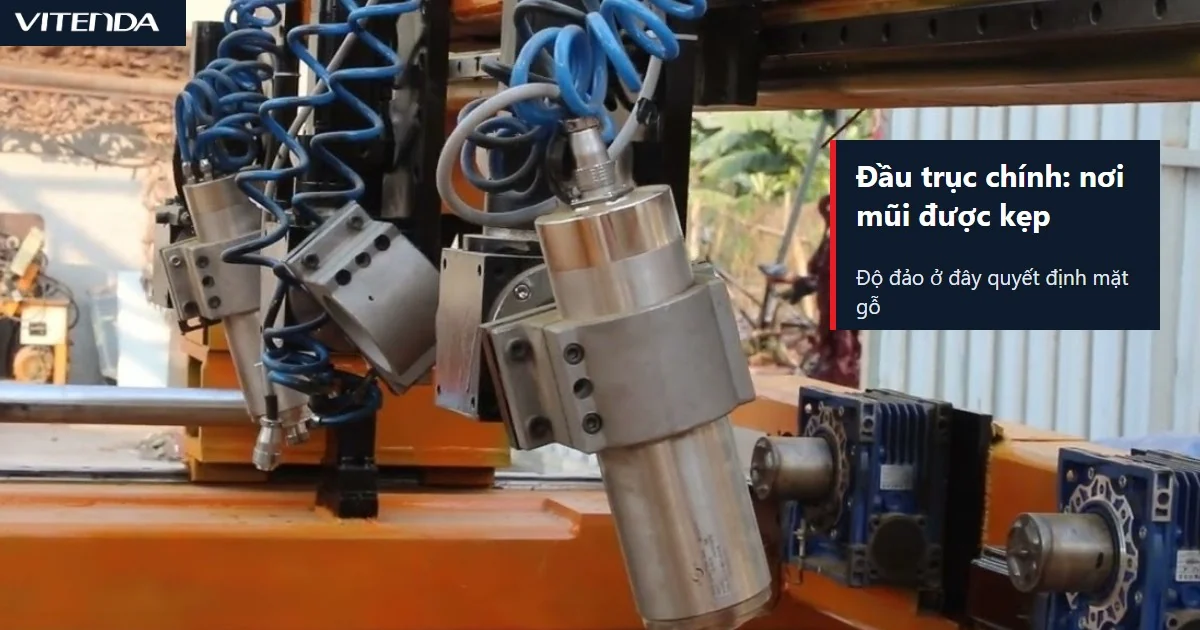
Mũi lắp vào đầu trục chính qua ống kẹp. Ống kẹp phải đúng cỡ cán mũi: cán nhỏ mà ống lớn thì kẹp lệch, mũi đảo, mặt gỗ gợn sóng và lưỡi mòn không đều. Phần mũi nhô ra khỏi ống kẹp càng dài càng dễ rung, nên chỉ để lộ đoạn lưỡi cần cắt.
Với máy nghiêng đầu nhiều trục, thêm một việc: kiểm khoảng trống giữa thân mũi, ống kẹp và phôi trong mô phỏng trước khi chạy. Mũi dài và mảnh dễ chạm phôi khi đầu nghiêng. Tham khảo thêm cách chọn máy ở bài cách chọn máy CNC điêu khắc; nguyên lý trục và kẹp mũi tương tự cho gỗ và đá.
7. Chọn mũi cho một chi tiết cụ thể theo trình tự nào?
- Xác định phôi: loại gỗ, độ dày, chiều thớ và chi tiết lớn hay nhỏ.
- Tìm góc trong nhỏ nhất của hình cần khắc; mũi chạm chi tiết phải nhỏ hơn nó.
- Chọn mũi phá thô to nhất mà máy và hình cho phép, để bóc phôi nhanh.
- Chọn mũi tạo hình: mũi bi vừa cho mặt cong, thêm mũi côn đầu bi cho vùng hẹp, mũi V cho nét viền.
- Chạy thử trên phôi phế cùng loại gỗ: nhìn phoi, nghe tiếng máy, rồi mới chạy phôi thật.
Với một pho tượng có mặt người, râu và hoa văn nổi, trình tự thường là phá thô khối, tạo hình mặt cong, rồi lấy nét bằng mũi côn đầu bi. Làm đá thì mũi và tốc độ khác hẳn; xem thêm máy điêu khắc đá 3D nếu bạn làm cả hai vật liệu.
8. Làm sao biết mũi điêu khắc gỗ đã cùn?
- Mặt gỗ cháy xém: vệt nâu đen ở thành rãnh, vì lưỡi cùn chà thay vì cắt.
- Phoi thành bụi mịn thay vì mảnh nhỏ: lưỡi không còn bóc được lớp gỗ.
- Mép xơ, rách thớ ở chỗ trước đó sạch.
- Tiếng máy rít hoặc rung tăng so với lúc mũi mới.
Thấy hai dấu hiệu trở lên thì thay mũi; cố chạy tiếp thường làm hỏng phôi, tốn hơn một chiếc mũi mới. Trước khi kết luận mũi cùn, kiểm tốc độ tiến và độ đảo, vì hai lỗi này cho triệu chứng giống hệt.
9. Câu hỏi thường gặp
Mới bắt đầu thì nên mua mũi nào trước?
Một mũi phẳng để phá thô, một mũi bi cỡ vừa để tạo hình và một mũi V để chạy viền, chữ. Ba chiếc này đủ cho phù điêu đơn giản. Khi gặp hoa văn sâu và hẹp, hãy thêm mũi côn đầu bi cỡ nhỏ.
Mũi khắc gỗ có dùng được cho MDF, ván ép không?
Được, nhưng nên dùng mũi nén hoặc mũi xoắn xuống để giữ sạch mép lớp mặt. MDF mài mòn lưỡi nhanh vì keo và bột gỗ ép, nên mũi hợp kim cứng bền hơn thép gió.
Mũi cắt gỗ dùng cho nhôm được không?
Không nên. Nhôm cần mũi có hình lưỡi và cách thoát phoi riêng, kẹt phoi nhôm làm hỏng cả mũi lẫn phôi. Nếu bạn gia công cả hai vật liệu, xem phần CNC nhôm để biết điều cần đổi.
Bao lâu thì thay mũi một lần?
Không có mốc giờ chung vì mũi mòn theo loại gỗ, tốc độ và độ đảo. Thay khi thấy dấu hiệu ở mục 8, và ghi lại số giờ chạy của từng mũi để rút ra mốc cho riêng xưởng của bạn.
Mua máy CNC điêu khắc gỗ thì cần chuẩn bị gì về mũi?
Cho biết loại gỗ, cỡ phôi và độ mịn chi tiết cần khắc. Từ đó chọn được trục chính, ống kẹp và bộ mũi tương ứng, thay vì mua mũi trước rồi mới tìm máy phù hợp.
Đang chọn máy CNC điêu khắc gỗ hay cần đối chiếu mũi với máy hiện có?
Gọi hoặc nhắn Zalo 0982591046 — gửi loại gỗ, cỡ phôi và hình cần khắc để được tư vấn máy phù hợp.
Cập nhật 12/11/2026 bởi Vitenda.