


Bộ điều khiển máy cắt plasma CNC là phần đọc file cắt, điều khiển các trục chạy và ra lệnh cho nguồn plasma bật, tắt hồ quang. Máy cắt plasma cần thêm một việc mà máy phay không có: giữ mỏ cắt ở khoảng cách đều so với tấm trong lúc hồ quang đang cháy. Dưới đây là các tín hiệu nối bộ điều khiển với nguồn plasma, ba kiểu bộ điều khiển hay gặp và tiêu chí chọn cho xưởng.
- Bộ điều khiển lo ba việc: chạy trục, bật tắt hồ quang, giữ chiều cao mỏ cắt.
- Khác máy phay ở tín hiệu Arc OK và chức năng THC.
- Kiểu hay gặp: máy tính kèm card, bộ điều khiển độc lập, bộ điều khiển của hãng nguồn plasma.
- Máy tự đơ hoặc sai toạ độ đúng lúc bật hồ quang thường do nhiễu cao tần.
1. Bộ điều khiển máy cắt plasma CNC làm những việc gì?
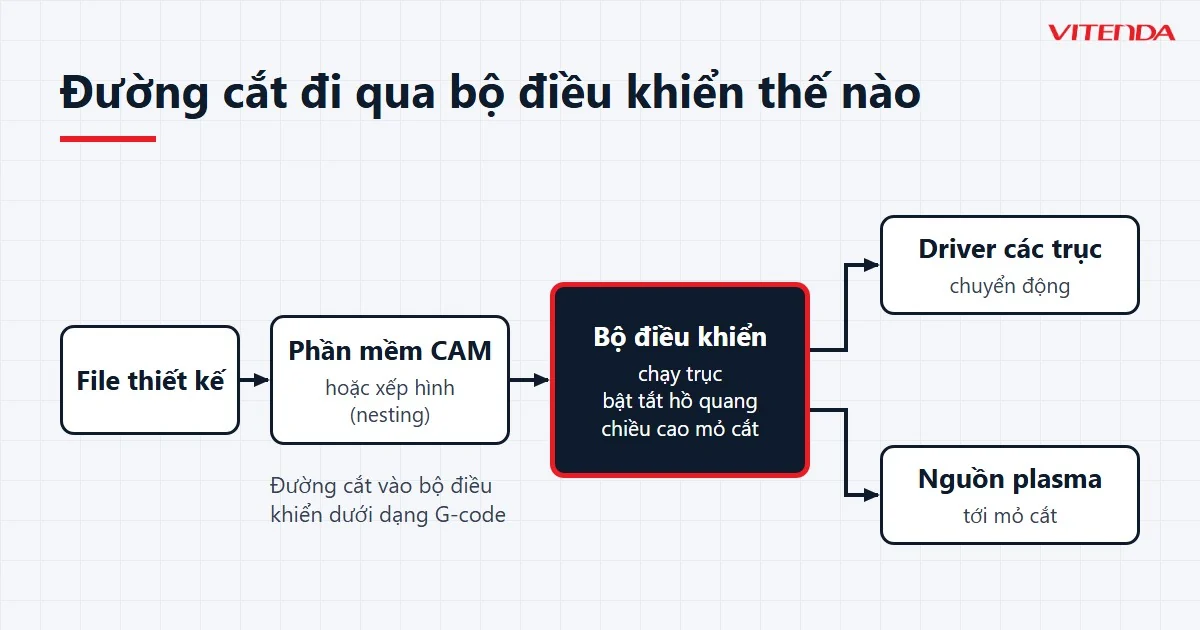
Một máy cắt plasma CNC gồm khung và ray, động cơ kèm driver cho từng trục, nguồn plasma với mỏ cắt, và bộ điều khiển nằm giữa các phần đó. Đường cắt đến bộ điều khiển dưới dạng G-code do phần mềm CAM hoặc phần mềm xếp hình (nesting) xuất ra. Từ G-code, bộ điều khiển phát ba nhóm lệnh: chuyển động của các trục, bật tắt hồ quang, và chiều cao mỏ cắt.
Một nhát cắt diễn ra theo thứ tự sau.
- Đưa mỏ cắt tới điểm bắt đầu theo G-code.
- Dò mặt tấm để biết chiều cao ban đầu, bằng công tắc nổi hoặc cảm biến chạm điện.
- Nâng lên chiều cao đục (pierce height) rồi bật mỏ cắt.
- Chờ tín hiệu Arc OK từ nguồn plasma, xác nhận hồ quang đã bám vào tấm.
- Giữ thời gian đục (pierce delay) cho tới khi hồ quang xuyên qua tấm, rồi hạ về chiều cao cắt.
- Chạy đường cắt trong lúc THC đọc điện áp hồ quang để giữ khoảng cách.
- Tắt hồ quang, nâng mỏ và sang đường kế tiếp.
2. Bộ điều khiển và nguồn plasma nối với nhau bằng những tín hiệu nào?
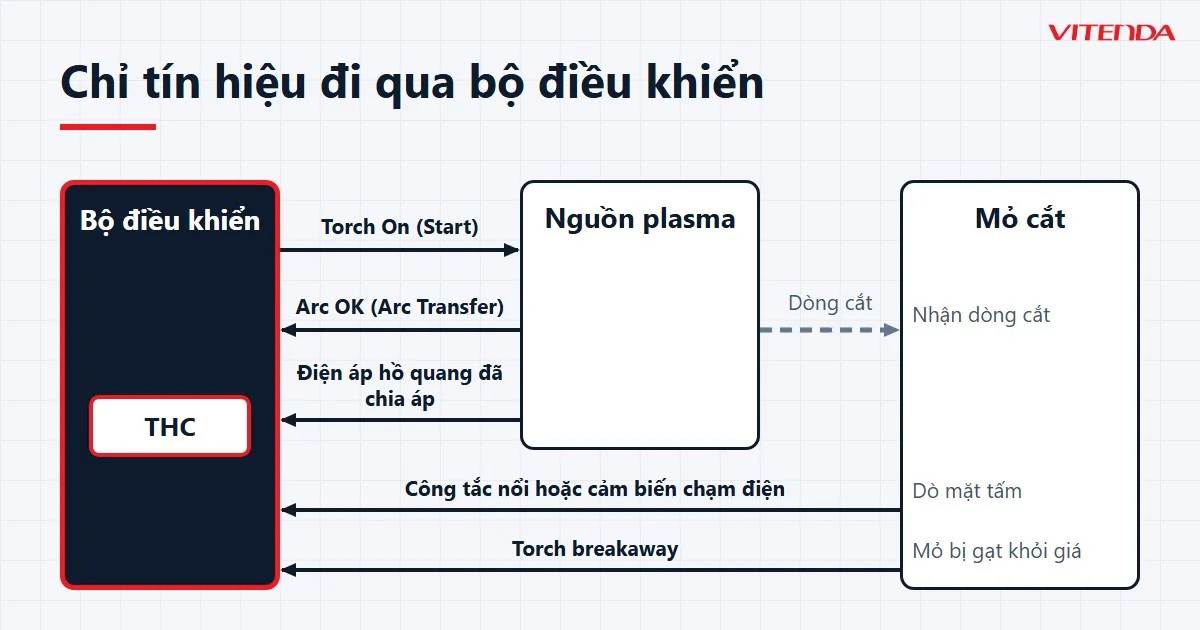
Dòng cắt không đi qua bộ điều khiển. Thiết bị này chỉ trao đổi tín hiệu điều khiển với nguồn plasma và với cụm mỏ cắt. Năm tín hiệu dưới đây có mặt trên hầu hết máy cắt plasma CNC.
| Tín hiệu | Hướng | Dùng để làm gì |
|---|---|---|
| Torch On (Start) | Bộ điều khiển → nguồn plasma | Ra lệnh bật hồ quang |
| Arc OK (Arc Transfer) | Nguồn plasma → bộ điều khiển | Báo hồ quang đã bám vào tấm, cho phép máy bắt đầu chạy |
| Điện áp hồ quang đã chia áp | Nguồn plasma → THC | Cho THC biết khoảng cách mỏ và tấm |
| Công tắc nổi hoặc cảm biến chạm điện | Mỏ cắt → bộ điều khiển | Dò mặt tấm trước khi cắt |
| Torch breakaway | Mỏ cắt → bộ điều khiển | Báo mỏ bị va gạt khỏi giá, máy dừng |
Nguồn: nguyên lý chung của cắt plasma CNC, tổng hợp ngày 15/11/2026; tên tín hiệu trên từng máy có thể khác.
3. Ba kiểu bộ điều khiển hay gặp trên máy cắt plasma CNC
Khác biệt lớn nhất nằm ở chỗ phần mềm điều khiển chạy ở đâu và gắn với nguồn plasma nào. Tên phần mềm trong bảng chỉ để bạn đối chiếu khi đọc tài liệu, không phải danh mục hàng Vitenda cung cấp.
| Kiểu | Cách hoạt động | Hợp với | Cần lưu ý |
|---|---|---|---|
| Máy tính kèm card giao tiếp | Phần mềm chạy trên máy tính (Mach3, Mach4, LinuxCNC là ví dụ), card phát tín hiệu tới driver | Xưởng muốn tự chỉnh, cần mở rộng chức năng | Máy tính phải ổn định và tách khỏi việc khác; treo máy giữa đường cắt là hỏng tấm |
| Bộ điều khiển độc lập | Có bộ xử lý và màn hình riêng, nạp file qua USB | Nhiều thợ thay ca, cần vận hành đơn giản | Ít chỗ tuỳ biến hơn; hỏi rõ THC đã tích hợp chưa |
| Bộ điều khiển của hãng nguồn plasma | Ghép sẵn với nguồn cùng hãng, có bảng thông số cắt theo vật liệu | Nguồn plasma dòng cao của chính hãng đó | Gắn chặt với một hãng nguồn |
Nguồn: phân loại theo cách phổ biến trên thị trường, tổng hợp ngày 15/11/2026.
Máy cắt nằm lẻ trong xưởng thì kiểu nào cũng chạy được. Chọn kiểu nào là chuyện của thói quen vận hành và độ sẵn có của người sửa chữa nhiều hơn là chuyện công nghệ.
4. THC và những chức năng riêng của cắt plasma
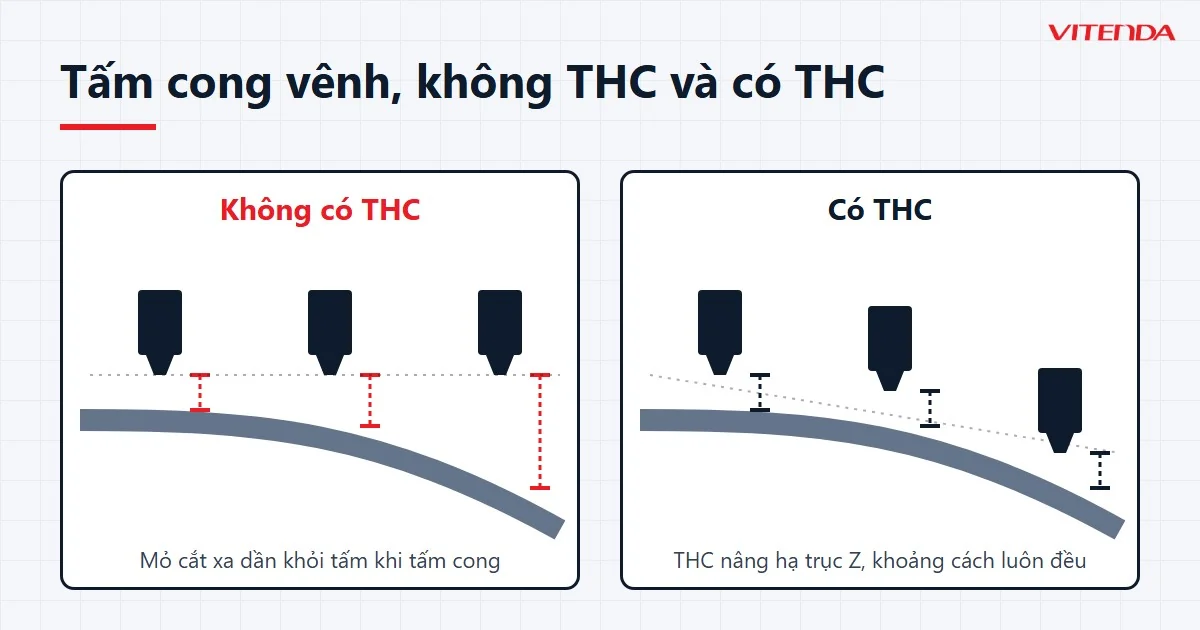
Khoảng cách giữa mỏ cắt và tấm quyết định điện áp hồ quang. Tấm cong vênh hoặc biến dạng vì nhiệt làm khoảng cách đổi liên tục. THC (Torch Height Control) đọc điện áp đó rồi nâng hạ trục Z để kéo khoảng cách về mức đặt. Ngoài THC, bộ điều khiển cho máy plasma thường có thêm các chức năng sau.
- Chống lao mỏ (anti-dive): ở góc hoặc lỗ nhỏ máy giảm tốc, điện áp đổi theo và THC dễ hạ mỏ nhầm; chức năng này khoá THC khi tốc độ xuống dưới ngưỡng cài đặt.
- Dò chiều cao ban đầu: công tắc nổi hoặc cảm biến chạm điện (ohmic) để biết mặt tấm nằm ở đâu.
- Thời gian đục: chờ hồ quang xuyên hết chiều dày tấm rồi mới cho trục chạy.
- Khoá THC qua khe cắt: khi mỏ đi ngang một khe đã cắt, điện áp tăng đột ngột nên THC cần tạm khoá.
- Torch breakaway: nhận tín hiệu khi mỏ bị va gạt khỏi giá và dừng máy.
THC chỉ giữ được khoảng cách khi điện áp đọc về sạch và tốc độ cắt ổn định. Hai thứ đó hỏng thì chỉnh thông số cắt thế nào cũng không cứu được đường cắt.
5. Chọn bộ điều khiển máy cắt plasma CNC theo tiêu chí nào?
Lọc theo sáu tiêu chí sau, theo thứ tự từ ràng buộc cứng đến ràng buộc mềm.
- Driver hiện có: xem driver nhận xung và hướng hay giao tiếp qua bus, rồi chọn bộ điều khiển phát đúng loại tín hiệu.
- THC: tích hợp sẵn hay mua rời, và đọc điện áp từ cổng chia áp nào của nguồn.
- Cổng vào ra: đủ đường cho Torch On, Arc OK, công tắc nổi, breakaway; tín hiệu từ nguồn plasma nên có cách ly.
- Dò chiều cao ban đầu: hỗ trợ công tắc nổi, cảm biến chạm điện hay cả hai.
- File và bảng cắt: đọc được G-code từ phần mềm CAM đang dùng, lưu được thông số theo vật liệu và độ dày.
- Người sửa chữa: có tài liệu dễ đọc và người hỗ trợ gần xưởng.
| Chọn máy tính kèm card khi | Chọn bộ điều khiển độc lập khi |
|---|---|
| Xưởng một máy, người vận hành quen máy tính và muốn tự chỉnh thông số | Nhiều thợ thay ca, cần bật máy là chạy, ít can thiệp vào cài đặt |
Kết luận: nguồn plasma dòng cao của một hãng thì bộ điều khiển cùng hãng bớt rủi ro ghép nối; các trường hợp còn lại, hai kiểu trên đều dùng được nếu đủ tiêu chí ở danh sách trên.
6. Lắp đặt và chống nhiễu, chỗ dễ làm sai nhất
Nguồn plasma khởi hồ quang bằng cao tần (HF) phát nhiễu điện từ rất mạnh vào dây xung quanh. Nguồn khởi hồ quang kiểu thổi ngược (blowback, còn gọi là chạm mỏ) ít nhiễu hơn, nhưng vẫn cần đi dây đúng. Đi dây sai thì bộ điều khiển đắt tiền cũng vẫn đơ giữa đường cắt.
Khi máy cắt nằm trong dây chuyền có cấp tấm, xếp phôi hoặc xả liệu tự động, thường có thêm một bộ PLC lo trình tự phối hợp giữa các cụm, còn bộ điều khiển cắt chỉ lo đường chạy và hồ quang. Hai bên trao đổi với nhau qua vài tín hiệu như sẵn sàng, đang cắt, xong tấm. Nếu cần nhìn rộng hơn về phương pháp, đọc thêm cắt CNC là gì và cách chọn máy hoặc cắt CNC kim loại.
7. Máy cắt có triệu chứng này thì kiểm gì trước?
| Triệu chứng | Hay gặp do | Kiểm trước |
|---|---|---|
| Mỏ cắt lao xuống tấm ở góc hoặc lỗ nhỏ | THC phản ứng khi tốc độ giảm | Bật chống lao mỏ, chỉnh ngưỡng khoá THC theo tốc độ |
| Hồ quang không bám hoặc đứt giữa đường cắt | Chiều cao cắt sai, bép mòn, kẹp nối phôi tiếp xúc kém | Kiểm chiều cao đục và chiều cao cắt, làm sạch chỗ kẹp, thay bép nếu mòn |
| Màn hình đơ hoặc sai toạ độ đúng lúc bật hồ quang | Nhiễu cao tần lọt vào cáp tín hiệu hoặc máy tính | Tách cáp, kiểm nối đất; chạy khô không bật hồ quang để xác nhận lỗi do nhiễu |
| Mỏ đâm vào tấm lúc dò chiều cao | Công tắc nổi kẹt hoặc cảm biến chạm điện không nhận | Xem trạng thái tín hiệu trên màn hình chẩn đoán, vệ sinh cơ cấu nổi |
| Mỏ bị gạt khỏi giá mà máy vẫn chạy | Tín hiệu breakaway chưa đấu hoặc chưa khai báo | Kiểm đấu dây và khai báo trong bộ điều khiển |
Nguồn: kinh nghiệm chẩn đoán phổ biến trên máy cắt plasma CNC, tổng hợp ngày 15/11/2026.
Hồ quang đứt hoặc cắt không xuyên thường liên quan đến bép và điện cực hơn là bộ điều khiển; cách chọn và thay bép nằm ở bài bép cắt plasma CNC. Chọn plasma, laser hay tia nước cho từng loại tôn thì xem bài cắt tôn CNC.
8. Câu hỏi thường gặp
Bộ điều khiển máy CNC phay có dùng cho máy cắt plasma được không?
Phần chuyển động trục thì tương tự nhau. Máy plasma cần thêm đầu ra Torch On, đầu vào Arc OK và THC, nên bộ điều khiển phay muốn dùng phải có đủ các cổng và phần mềm hỗ trợ những chức năng đó. Mua loại có sẵn chế độ plasma sẽ đỡ công cấu hình hơn.
Máy cắt plasma CNC có bắt buộc phải có THC không?
Không bắt buộc. Tấm dày, phẳng và cắt ở chiều cao cố định thì nhiều máy vẫn chạy ổn. Tấm mỏng hoặc dễ cong vênh thì khoảng cách mỏ và tấm đổi liên tục, lúc đó THC giúp đường cắt đều và bép bền hơn.
Máy cắt laser và máy cắt plasma có dùng chung bộ điều khiển không?
Phần chuyển động giống nhau, nhưng laser cần điều khiển công suất và chế độ phát, plasma cần Torch On, Arc OK và THC. Hai loại thường dùng bộ điều khiển riêng. Cách chọn máy laser có ở bài máy cắt laser CNC.
Máy cắt plasma trong dây chuyền tự động cần thêm gì?
Thường cần một bộ PLC phối hợp cấp tấm, kẹp, cắt và xả liệu. Phía máy cắt báo sẵn sàng và báo xong tấm, PLC quyết định bước kế tiếp. Muốn trao đổi về phần điều khiển cho dây chuyền của bạn, gọi hoặc nhắn Zalo cho Vitenda theo số bên dưới.
Cần tư vấn máy CNC hay tự động hoá cho xưởng?
Gọi hoặc nhắn Zalo 0982 591 046, cho biết vật liệu, khổ tấm và việc cần cắt để được tư vấn hướng làm.
Cập nhật 15/11/2026 bởi Vitenda.