
Cắt tôn CNC nên chọn laser fiber cho tôn mỏng đến trung bình cần mép sạch, plasma cho tôn dày cần cắt nhanh với chi phí thấp, tia nước khi vật liệu không được phép bị nung nóng. Ba phương pháp này khác nhau ở độ dày cắt được, chất lượng mép, loại vật liệu và chi phí vận hành. Bài dưới đây so sánh từng cách, kèm cách chuẩn bị bản vẽ và những khoản quyết định giá gia công.
- Laser fiber: tôn mỏng đến trung bình, mép sạch, chi tiết nhỏ và biên dạng phức tạp.
- Plasma: tôn dày, cắt nhanh, chi phí thấp, mép nhám hơn.
- Tia nước: cắt nguội, không biến dạng nhiệt, tốc độ chậm.
- Giá gia công phụ thuộc vật liệu, độ dày, chiều dài đường cắt và số lượng.
1. Cắt tôn CNC là gì, khác gì cắt thủ công?
Cắt tôn CNC là dùng máy điều khiển số đưa đầu cắt chạy theo bản vẽ CAD (thường là file DXF hoặc DWG) để cắt tấm tôn thành chi tiết. Đầu cắt có thể phát chùm laser, hồ quang plasma hoặc tia nước áp lực cao. Máy bám đúng đường biên trong file, nên chi tiết đầu tiên và chi tiết thứ nghìn giống nhau.
Cắt thủ công bằng máy cắt cầm tay, kéo cắt tôn hay đèn cắt gió đá phụ thuộc vào tay thợ. Đường thẳng, vài tấm thì ổn. Đường cong, lỗ tròn, chi tiết lặp lại hàng trăm lần thì chậm và dễ lệch.
Máy CNC còn xếp hình (nesting) được nhiều chi tiết lên cùng một tấm, giảm phần tôn thừa. Muốn nhìn rộng hơn về cắt CNC trên nhiều vật liệu, bạn có thể đọc thêm bài cắt CNC của Vitenda.
2. Ba phương pháp cắt tôn CNC phổ biến
| Tiêu chí | Laser fiber | Plasma | Tia nước |
|---|---|---|---|
| Độ dày hợp | Mỏng đến trung bình | Trung bình đến dày | Từ mỏng đến rất dày |
| Mép cắt | Hẹp, sạch, ít phải mài | Nhám hơn, hay bám xỉ | Mịn, không cháy |
| Vùng ảnh hưởng nhiệt | Nhỏ | Rộng hơn | Không có |
| Tốc độ | Rất nhanh trên tôn mỏng | Nhanh trên tôn dày | Chậm |
| Vật liệu cắt được | Thép, inox, nhôm, đồng thau | Chỉ vật liệu dẫn điện | Hầu hết, kể cả đá và kính |
| Chi phí vận hành | Điện và khí phụ trợ | Thấp, tiêu hao đầu cắt | Cao hơn do hạt mài |
Tổng hợp từ đặc tính công nghệ thông dụng của từng phương pháp, ngày 07/11/2026.
Laser fiber hội tụ năng lượng vào một điểm rất nhỏ nên vết cắt hẹp và mép gần như dùng được ngay. Khí phụ trợ quyết định màu mép: oxy cắt nhanh thép carbon nhưng để lại lớp oxit, nitơ cho mép sáng trên inox và nhôm. Chi phí đầu tư máy là phần nặng nhất.
Plasma dùng hồ quang điện thổi chảy kim loại. Máy rẻ hơn laser, cắt tôn dày nhanh, nhưng mép nghiêng nhẹ và nhám, vùng nóng rộng. Chi tiết cần độ chính xác cao thường phải mài lại.
Tia nước trộn hạt mài vào dòng nước áp suất cao. Vì cắt nguội nên tôn không cong, không đổi tính chất ở mép; đổi lại tốc độ thấp và tiền hạt mài, nước, bảo trì bơm cao áp đều tính vào giá mỗi chi tiết.
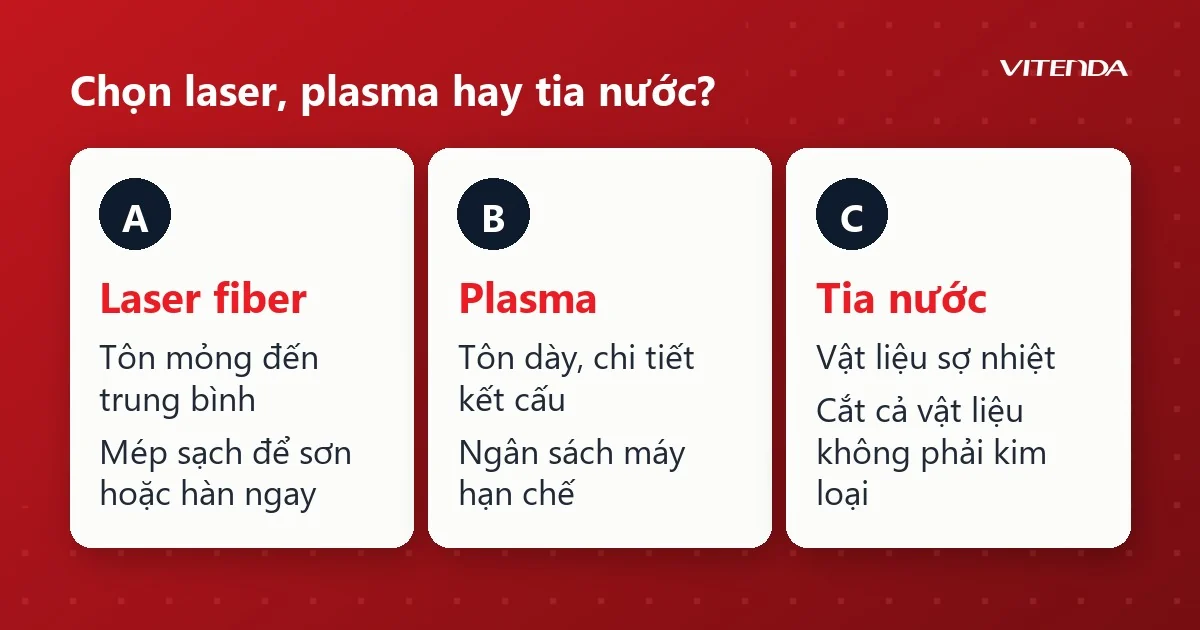
3. Chọn laser, plasma hay tia nước?
| Chọn laser fiber khi | Chọn plasma khi | Chọn tia nước khi |
|---|---|---|
| Tôn mỏng đến trung bình, nhiều lỗ nhỏ, biên dạng phức tạp, cần mép sạch để sơn hoặc hàn ngay | Tôn dày, chi tiết kết cấu, sau cắt vẫn mài hoặc gia công tiếp, ngân sách máy hạn chế | Vật liệu sợ nhiệt, tôn đã tôi cứng, hoặc cần cắt cả vật liệu không phải kim loại |
Kết luận: xưởng làm vỏ tủ, khung máy, chi tiết tôn mỏng nên đứng về laser; xưởng kết cấu tôn dày chọn plasma; tia nước dành cho việc đặc biệt, không phải việc hằng ngày.
Trước khi hỏi giá máy hay giá gia công, trả lời năm câu sau thì lựa chọn gần như tự rõ:
- Độ dày lớn nhất: tôn dày nhất bạn thường cắt, không phải tôn dày nhất từng cắt một lần.
- Vật liệu: thép carbon, inox, nhôm, mạ kẽm hay nhiều loại xen kẽ.
- Yêu cầu mép: có hàn, sơn tĩnh điện ngay sau cắt hay còn công đoạn mài.
- Sản lượng: đơn lẻ theo mẫu hay lô đều mỗi tuần.
- Ngân sách: tiền đầu tư ban đầu và chi phí chạy máy mỗi tháng.
4. Cắt tôn CNC hay đột dập CNC: khi nào dùng cách nào?
Máy đột dập CNC dùng chày và cối đột ra lỗ, khe, biên dạng trên tôn mỏng. Khi cần hàng nghìn chi tiết giống nhau với nhiều lỗ lặp lại, đột dập thường nhanh hơn và rẻ hơn mỗi chi tiết. Đổi lại, mỗi hình dạng lạ cần một bộ chày cối phù hợp.
Laser không cần khuôn nên hợp với xưởng hay đổi mẫu, đơn nhỏ, nhiều kiểu chi tiết. Nhiều xưởng chạy cả hai: đột cho hàng lặp lại, laser cho hàng đặt riêng.
Chọn phương pháp theo độ dày và yêu cầu mép cắt trước, chọn máy theo ngân sách sau. Làm ngược lại dễ mua một máy không cắt nổi đơn hàng thật.
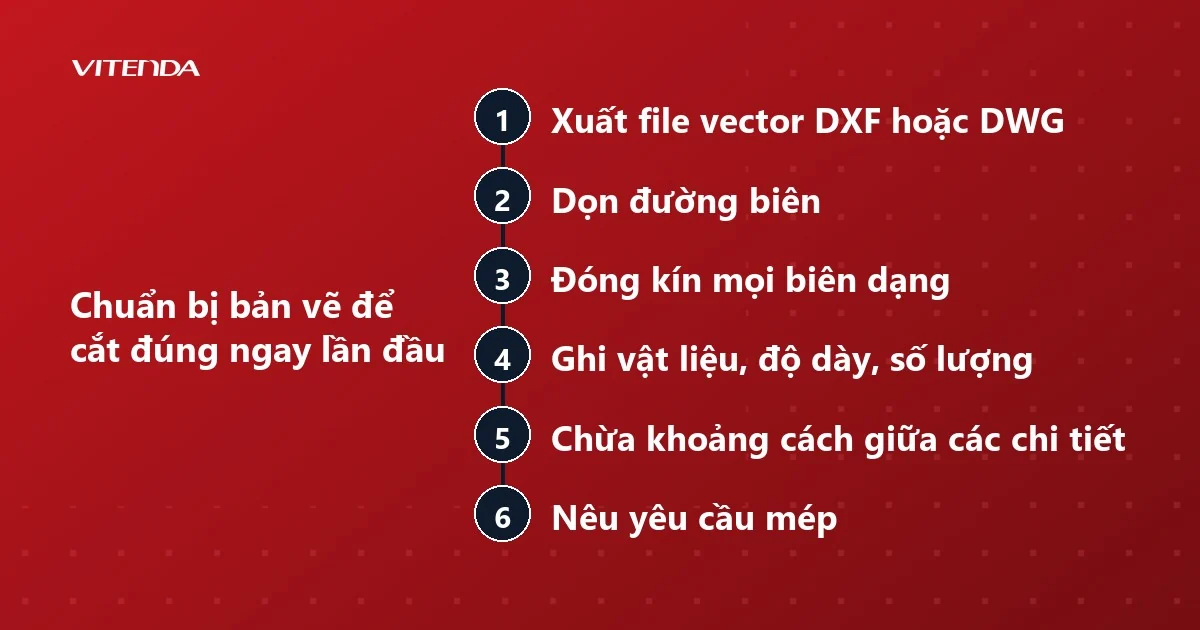
5. Chuẩn bị bản vẽ thế nào để cắt tôn CNC đúng ngay lần đầu?
- Xuất file vector định dạng DXF hoặc DWG, đúng tỉ lệ thật, đơn vị ghi rõ.
- Dọn đường biên: xoá nét trùng, nét thừa, kích thước, chữ chú thích. Đường chồng nhau khiến đầu cắt chạy hai lần.
- Đóng kín mọi biên dạng; đường hở là chỗ máy không biết dừng ở đâu.
- Ghi vật liệu, độ dày và số lượng ngay trong tên file hoặc tin nhắn gửi kèm.
- Chừa khoảng cách giữa các chi tiết để xếp hình; xưởng sẽ bù bề rộng vết cắt và chọn điểm vào cắt.
- Nêu yêu cầu mép: chỗ nào lắp ghép chặt, chỗ nào chỉ cần che đi.
6. Yếu tố nào quyết định chất lượng tôn cắt CNC?
- Độ phẳng tấm tôn: tôn cong vênh làm khoảng cách đầu cắt thay đổi, mép nghiêng và rộng hẹp không đều.
- Khí phụ trợ: oxy cho thép carbon, nitơ cho inox và nhôm. Chọn sai khí là chọn sai màu mép.
- Tôn mạ kẽm: cắt nhiệt sinh khói, cần hút gió tốt; mép cắt mất lớp kẽm nên phải sơn dặm hoặc xử lý chống gỉ.
- Nhiệt tích tụ: chi tiết dài, mảnh dễ cong khi cắt. Xưởng có kinh nghiệm chia thứ tự cắt và giữ chi tiết bằng cầu nối nhỏ.
- Tình trạng đầu cắt: vòi phun mòn, thấu kính bẩn làm mép xấu dù bản vẽ đúng.
7. Giá cắt tôn CNC tính theo những gì?
Báo giá thường dựa trên chiều dài đường cắt và số điểm xuyên, vì mỗi lỗ là một lần đầu cắt xuyên qua tôn. Vật liệu và độ dày làm tốc độ cắt khác hẳn nhau. Nếu xưởng cấp luôn tôn, tiền vật tư cộng thêm, và cách xếp hình quyết định bao nhiêu tôn thành phế liệu.
- Vật liệu và độ dày: inox, nhôm, tôn dày tốn thời gian máy hơn tôn mỏng.
- Chiều dài đường cắt: chi tiết nhiều đường cong, nhiều lỗ tốn công hơn chi tiết vuông vức.
- Số lượng: lô lớn chia đều chi phí cài đặt và lập trình.
- Gia công thêm: chấn, hàn, sơn, mài mép tính riêng.
8. Thuê gia công hay đầu tư máy cắt tôn CNC?
Câu trả lời nằm ở sản lượng ổn định. Đơn lẻ, nhu cầu thất thường thì thuê gia công, không phải gánh máy, người vận hành và điện cho máy nghỉ. Khi đơn đều mỗi tuần và tiền thuê cộng lại gần bằng tiền trả góp máy, đầu tư bắt đầu hợp lý.
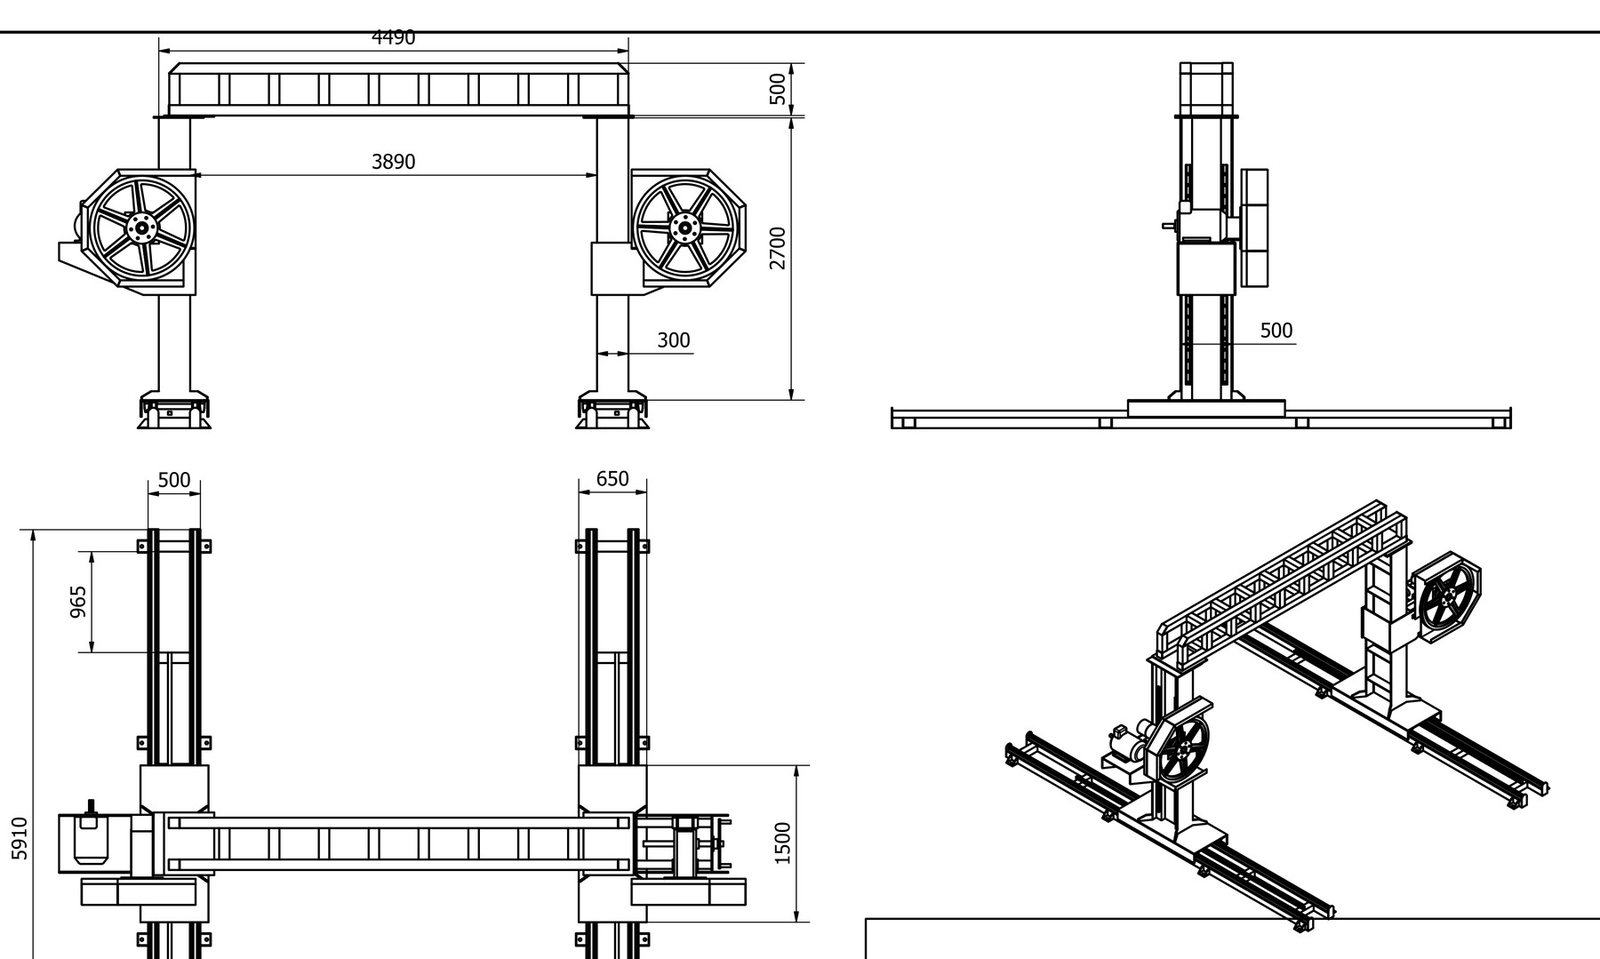
Khi đã nghiêng về mua máy, hãy coi bản vẽ kỹ thuật như hình trên là tài liệu bắt buộc: khổ làm việc, chiều cao cột, vị trí đặt máy phải khớp với mặt bằng xưởng. Nếu chọn hướng laser, hai trang máy cắt laser CNC và CNC laser của Vitenda giải thích thêm về nhóm máy này.
Danh sách chuẩn bị trước khi trao đổi với nhà cung cấp máy:
- Vật liệu và độ dày lớn nhất sẽ cắt hằng ngày.
- Khổ tấm lớn nhất, từ đó suy ra khổ làm việc của máy.
- Sản lượng dự kiến mỗi tháng và số ca chạy máy.
- Mặt bằng: chỗ đặt máy, nguồn điện, hút khói và khu để tôn.
- Người vận hành: ai lập trình, ai chạy máy, ai bảo dưỡng.
9. Câu hỏi thường gặp
Cắt tôn CNC có bắt buộc phải có bản vẽ không?
Có. Máy chỉ chạy theo file, nên cần bản vẽ vector DXF hoặc DWG. Chưa có file thì mô tả kích thước, bản scan hoặc ảnh chụp có đo đạc để xưởng dựng lại, thường tính thêm công vẽ.
Tôn mạ kẽm cắt laser được không?
Được. Lưu ý là lớp kẽm bay hơi sinh khói, cần hút gió tốt, và mép cắt không còn lớp kẽm bảo vệ. Chi tiết dùng ngoài trời nên sơn dặm hoặc xử lý chống gỉ ở mép.
Tôn dày nên cắt laser hay plasma?
Tôn dày và không đòi mép đẹp thì plasma kinh tế hơn. Cần mép sạch để hàn hoặc lắp ghép chính xác thì hỏi xưởng về laser công suất lớn hoặc tia nước cho đúng độ dày của bạn.
Muốn báo giá cắt tôn CNC cần gửi gì?
Gửi bản vẽ, loại vật liệu, độ dày, số lượng và yêu cầu hoàn thiện như chấn, sơn, mài mép. Thông tin càng đủ, báo giá càng sát giá thật.
Đang tính chọn máy CNC cho xưởng?
Gọi hoặc nhắn Zalo 0982591046 để trao đổi với Vitenda về vật liệu, khổ làm việc và sản lượng bạn cần.
Cập nhật 07/11/2026 bởi Vitenda.