
Dao phá thô CNC là loại dao có lưỡi cắt gợn sóng, dùng để bóc phần lớn phôi thừa thật nhanh trước khi dao hoàn thiện đi bề mặt. Lưỡi gợn sóng bẻ phoi thành mảnh ngắn nên lực cắt nhẹ hơn và máy bớt rung, đổi lại bề mặt còn nhám. Bài này nói khi nào nên dùng, chọn theo vật liệu và số me ra sao, rồi các lỗi hay gặp khi chạy.
- Dao phá thô lo việc bóc phôi, không lo độ bóng bề mặt.
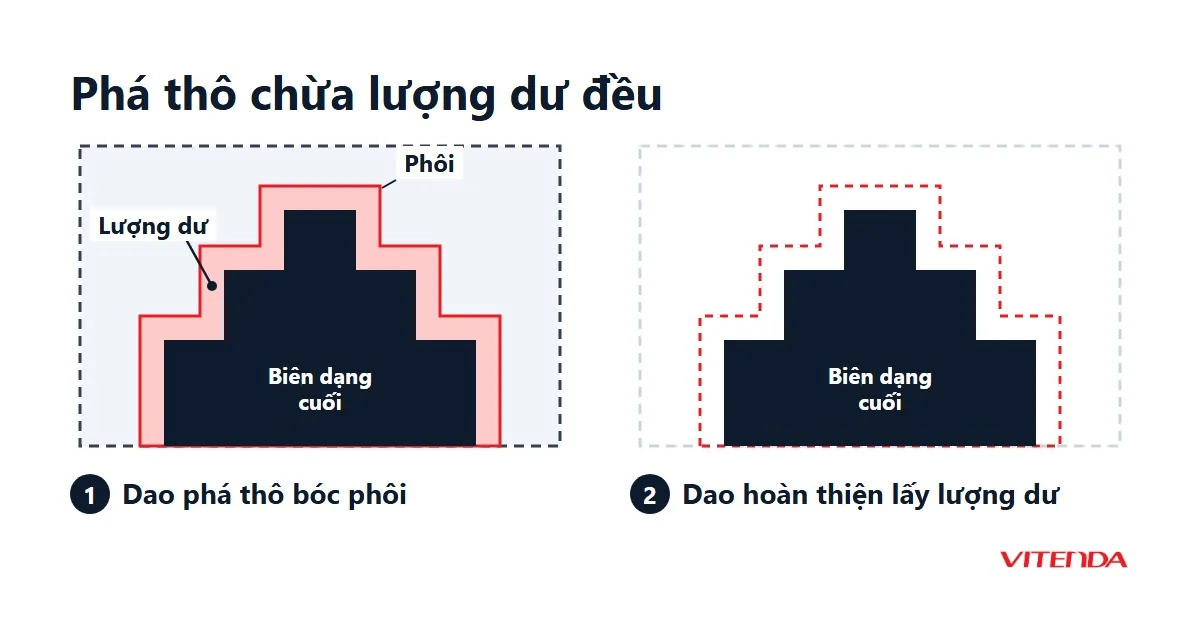
- Luôn chừa lượng dư đều quanh chi tiết cho dao hoàn thiện.
- Chọn dao theo vật liệu, độ cứng vững của máy và khả năng thoát phoi.
- Dao dài hơn mức cần thiết là nguyên nhân quen thuộc của rung và gãy dao.
1. Dao phá thô CNC là gì và khác dao hoàn thiện ở đâu?
Về cấu tạo, đây là dao phay ngón có rãnh cắt khía thành các nhịp sóng dọc thân dao. Mỗi nhịp sóng cắt một đoạn phoi ngắn, nên phoi không kéo thành sợi dài quấn quanh dao, thoát ra khỏi rãnh dễ hơn và lực cắt trải đều theo chiều dài lưỡi. Nhờ vậy dao ăn sâu, ăn rộng được mà máy không quá tải. Đó là giá trị chính của nó.
Dao hoàn thiện thì ngược lại: lưỡi liền, sắc, chạy nhẹ tay để cho bề mặt mịn và đúng biên dạng. Dao đầu bằng hoàn thiện thành hông, còn dao cầu CNC đi mặt cong, mặt 3D. Hai nhóm dao này không thay thế cho nhau: dùng dao hoàn thiện để phá thô thì mòn nhanh, dùng dao phá thô để chạy bề mặt cuối thì để lại vân gợn.
Phá thô chỉ cần nhanh và an toàn cho dao, cho máy. Độ đẹp của chi tiết do dao hoàn thiện quyết định.
2. Khi nào nên dùng dao phá thô trên máy CNC?
Dùng khi phôi còn dày, lượng vật liệu cần lấy đi lớn và bề mặt chưa phải là mối bận tâm. Ví dụ: khoét túi sâu, bóc khối phôi thành hình thô của chi tiết, mở rộng rãnh, hay cắt hạ cốt cả tấm trước khi khắc chi tiết bằng dao nhỏ. Với gia công CNC nhôm hay gỗ công nghiệp, bước phá thô thường chiếm phần lớn thời gian chạy máy, nên chọn đúng dao ở bước này tiết kiệm được nhiều giờ.
Chưa nên dùng khi chi tiết mỏng, dễ cong vênh khi kẹp, hoặc vật liệu giòn dễ sứt mép. Trường hợp đó đi dao nhỏ hơn, ăn nông hơn, hoặc chia thành nhiều lượt.
- Phôi dày: cần lấy đi nhiều vật liệu, ưu tiên tốc độ bóc phôi.
- Sau bước phá thô còn dao hoàn thiện: bề mặt thô được dao khác xử lý tiếp.
- Máy đủ cứng vững: khung, trục chính và đồ gá chịu được lực cắt lớn.
- Có hút bụi hoặc thổi phoi: phoi nhiều, không thoát kịp sẽ kẹt rãnh dao.
3. Chọn dao phá thô theo vật liệu và máy như thế nào?
Ba yếu tố quyết định chọn dao: vật liệu cần cắt, số me (số rãnh cắt) và độ cứng vững của máy. Số me ít cho rãnh rộng, phoi thoát dễ, hợp vật liệu mềm cho nhiều phoi như gỗ, nhựa, nhôm. Số me nhiều cho thân dao chắc hơn và bề mặt đẹp hơn, nhưng rãnh hẹp nên chỉ hợp vật liệu cứng, ít phoi, và phải có cách đẩy phoi ra.
| Vật liệu | Dao nên cân nhắc | Lưu ý khi chạy |
|---|---|---|
| Gỗ tự nhiên | Dao phá thô ít me, rãnh rộng | Tránh để dao chạy chậm tại chỗ, gỗ dễ cháy mép |
| MDF, ván công nghiệp | Dao phá thô hợp kim hoặc dao cắt ván cỡ lớn | Bụi mịn nhiều, cần hút bụi tốt |
| Nhựa cứng | Dao ít me, lưỡi sắc | Vòng quay cao dễ làm nhựa chảy dính vào dao |
| Nhôm | Dao phá thô riêng cho nhôm, rãnh rộng | Cần thoát phoi và bôi trơn, tránh phoi dính lưỡi |
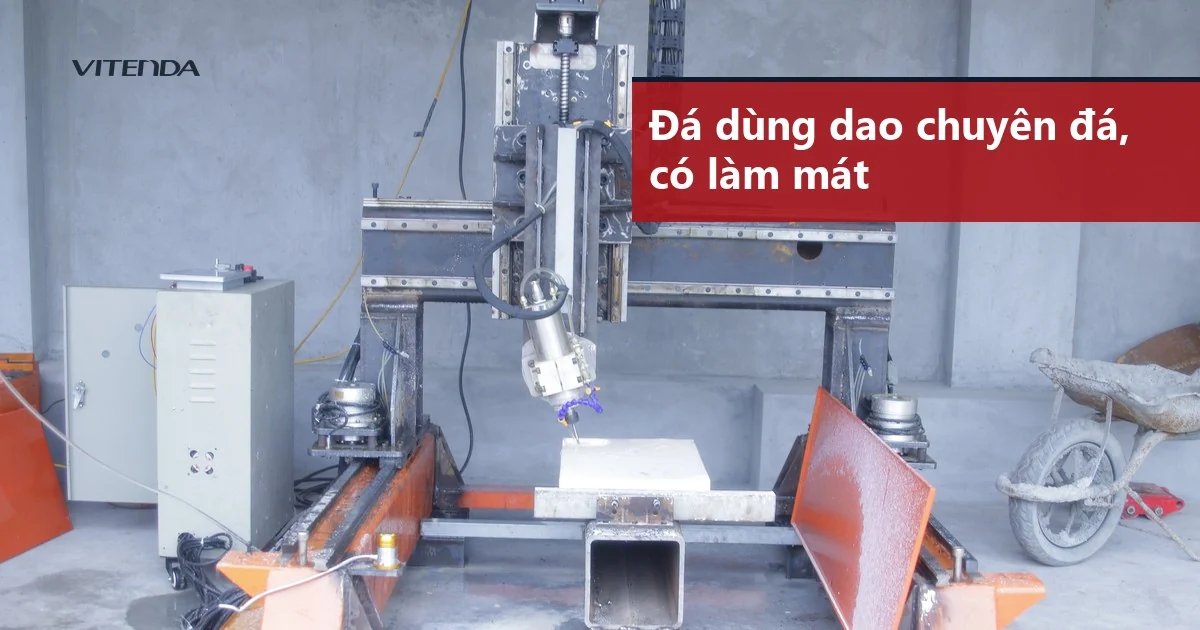
| Đá | Không dùng dao phá thô kim loại | Dùng dao chuyên đá, xem phần gợi ý bên dưới |
Nguồn: đặc tính kỹ thuật phổ biến của từng nhóm vật liệu và loại dao, đọc ngày 07/11/2026. Thông số chạy cụ thể xem catalog của hãng dao.
Về chất liệu dao, dao hợp kim (carbide) chịu mòn và giữ lưỡi tốt hơn ở tốc độ cao, hợp chạy dài hơi trên vật liệu cứng hoặc mài mòn như ván công nghiệp. Dao thép gió rẻ hơn, hợp chi tiết nhỏ, chạy ít, nhưng mòn lưỡi nhanh hơn khi gặp vật liệu cứng.
Với đá, quy trình khác hẳn: máy chế tác đá dùng dao và đầu mài chuyên cho đá, kết hợp làm mát bằng nước. Nếu bạn đang cân nhắc chạy đá, đọc thêm cách chọn máy CNC điêu khắc đá để biết cấu hình máy và dụng cụ đi kèm.
4. Quy trình phá thô rồi hoàn thiện một chi tiết
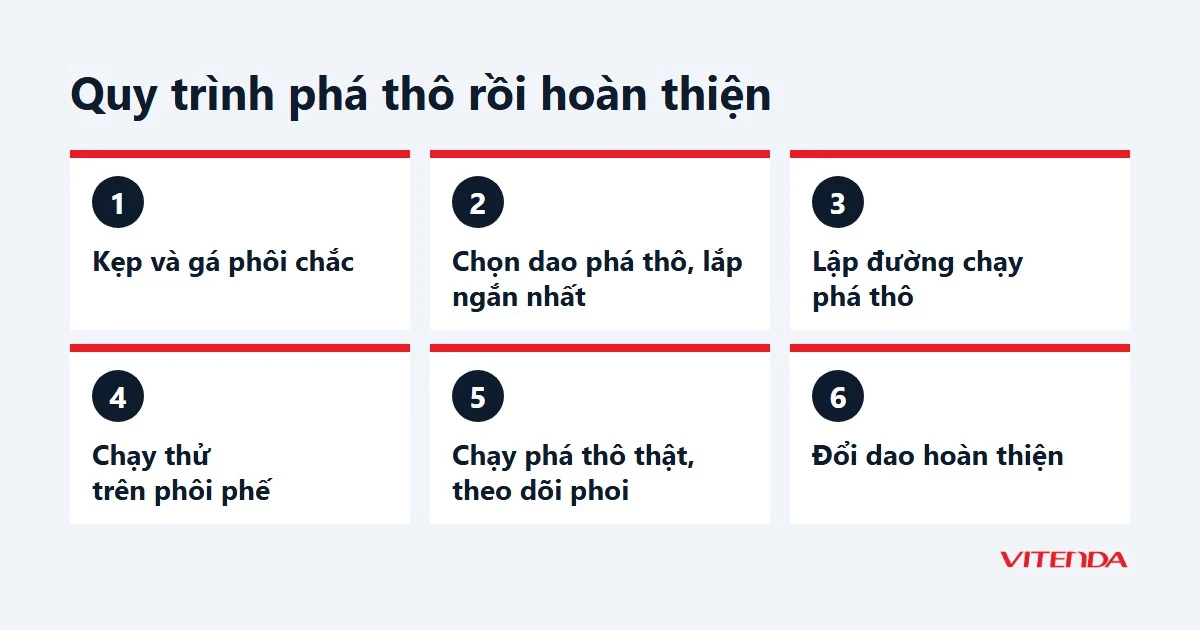
Dưới đây là trình tự chạy phổ biến trên máy CNC gỗ và nhôm. Thông số cụ thể (vòng quay, bước ăn, độ sâu mỗi lượt) phụ thuộc dao, vật liệu và máy, nên lấy theo catalog của hãng dao rồi chạy thử trên phôi phế.
- Kẹp và gá phôi chắc, kiểm tra gốc toạ độ trước khi chạy.
- Chọn dao phá thô theo vật liệu, lắp ngắn nhất có thể, siết đúng kẹp dao.
- Lập đường chạy phá thô với lượng dư đều quanh chi tiết, không cắt chạm biên dạng cuối.
- Chạy thử không tải hoặc trên phôi phế, nghe tiếng máy và quan sát phoi.
- Chạy phá thô thật, theo dõi phoi, nhiệt và tiếng rít.
- Đổi dao hoàn thiện và chạy đường cuối để lấy lượng dư còn lại.
Nhiều xưởng lập trình bước phá thô và hoàn thiện trong cùng một file gia công, rồi đặt sẵn lệnh đổi dao. Cách này đỡ sai gốc toạ độ giữa hai bước.
5. Lỗi hay gặp khi phá thô và cách xử lý
Phần lớn sự cố khi phá thô đến từ ba thứ: phoi thoát không kịp, dao dài quá mức cần, và thông số vòng quay lệch với bước ăn. Danh sách dưới gom các dấu hiệu quen thuộc. Gặp dấu hiệu nào, xử lý đúng chỗ đó trước khi chạy tiếp.
- Máy rung, rít: kiểm tra độ dài lưỡi, độ cứng gá phôi, thử giảm độ sâu mỗi lượt.
- Cháy mép gỗ, nhựa chảy: dao chạy chậm tại chỗ hoặc vòng quay quá cao so với bước ăn; tăng bước ăn hoặc giảm vòng quay.
- Phoi kẹt trong rãnh: thêm hút bụi, thổi khí hoặc giảm lượng ăn mỗi lượt.
- Gãy dao: ăn quá sâu, dao đã mòn, hoặc phôi bị xê dịch khi cắt.
- Bề mặt sau phá thô lệch không đều: lượng dư không đồng nhất làm dao hoàn thiện chịu tải thất thường.
6. Giá dao phá thô CNC phụ thuộc vào đâu?
Giá dao phá thô chênh khá xa giữa các loại, nên chưa nói được một con số chung. Các yếu tố làm đổi giá gồm: đường kính và chiều dài lưỡi, chất liệu (thép gió hay hợp kim), lớp phủ, số me, thương hiệu dao, và dao dùng cho vật liệu nào. Cùng một đường kính, hai dao khác chất liệu và lớp phủ có thể cách nhau rất xa về giá.
Khi so giá, hãy so theo chi phí trên mỗi giờ chạy chứ không chỉ giá mua. Dao hợp kim đắt hơn nhưng bền lưỡi hơn có thể rẻ hơn khi tính cả thời gian thay dao và dừng máy. Cần báo giá cho dao hoặc cả bộ máy CNC, liên hệ để được tư vấn theo vật liệu và khối lượng gia công của bạn.
7. Câu hỏi thường gặp về dao phá thô CNC
Dao phá thô có dùng để chạy hoàn thiện được không?
Không nên. Lưỡi gợn sóng để lại vân trên bề mặt, nên sau phá thô vẫn cần đi một đường hoàn thiện bằng dao đầu bằng hoặc dao cầu. Một số xưởng dùng loại dao phá thô có hoàn thiện nhẹ để giảm lượng dư, nhưng vẫn chừa một lượt cuối cho bề mặt đẹp.
Dao 2 me hay 4 me hợp để phá thô hơn?
Tuỳ vật liệu. Vật liệu mềm, nhiều phoi như gỗ, nhựa, nhôm hợp dao ít me vì rãnh rộng, phoi thoát dễ. Vật liệu cứng, ít phoi hợp dao nhiều me vì thân dao chắc và bề mặt đẹp hơn. Máy yếu hoặc không có hút phoi thì nghiêng về dao ít me.
Dùng một dao phá thô cho cả gỗ và kim loại được không?
Không nên. Hình học lưỡi, chất liệu và lớp phủ tối ưu cho từng vật liệu, nên dùng chéo vật liệu làm dao mòn nhanh và bề mặt kém. Dao đã chạy kim loại cũng không còn sắc để cắt gỗ gọn.
Khi nào cần thay dao phá thô?
Khi phoi chuyển sang dạng bụi mịn, mép cắt cháy hoặc xước, máy rung hơn ban đầu, hay tiếng cắt đổi sang rít. Đừng chờ đến lúc gãy dao: dao cùn làm hỏng phôi và có thể làm hỏng cả trục chính.
Máy CNC cỡ nào chạy được dao phá thô?
Phụ thuộc độ cứng vững của khung, công suất trục chính và đồ gá, không chỉ cỡ bàn máy. Máy khắc nhẹ chỉ nên phá thô nông, chia nhiều lượt. Máy khung nặng, trục chính khoẻ cho phép ăn sâu hơn. Nếu đang so sánh cấu hình, tham khảo thêm máy điêu khắc đá 3D và máy CNC điêu khắc tượng đá để thấy các cỡ máy khác nhau.
Cần chọn máy CNC và dao cho đúng vật liệu của bạn?
Gọi hoặc nhắn Zalo 0982591046 — nói rõ vật liệu, kích thước chi tiết và khối lượng gia công để được tư vấn cấu hình máy phù hợp.
Cập nhật 07/11/2026 bởi Vitenda.