
Dao cầu CNC là loại dao phay có đầu tròn như hình bán cầu, dùng để gia công bề mặt cong và chi tiết 3D. Đầu tròn cho đường cắt mượt, ít để lại bậc, nên dao cầu là lựa chọn quen thuộc khi khắc đá, gỗ, khuôn và nhôm. Bài này giúp bạn chọn đúng bán kính, vật liệu dao và thông số cắt cho từng loại phôi.
- Dao cầu dùng cho mặt cong, họa tiết nổi, bán hoàn thiện và hoàn thiện.
- Bán kính đầu dao nhỏ cho chi tiết mịn, bán kính lớn cho bề mặt nhẵn và nhanh.
- Chọn vật liệu dao theo phôi: đá, gỗ, nhôm hay thép đều có loại riêng.
- Giảm bước chồng đường cắt để bề mặt mịn hơn, đổi lại thời gian chạy lâu hơn.
1. Dao cầu CNC có cấu tạo và vai trò gì?
Dao cầu (ball nose end mill) gồm đuôi kẹp vào collet, thân dao có rãnh xoắn để thoát phoi và phần đầu bo tròn. Điểm cắt nằm trên cung tròn nên dao tạo được bề mặt liền mạch khi chạy đường dốc, đường cong hoặc đường bao 3D.
Trong quy trình gia công, dao cầu thường đứng ở hai công đoạn: bán tinh để chia đều lượng dư và tinh để ra bề mặt cuối. Phá thô vẫn nên dùng dao phay ngón hoặc dao có đầu phẳng cho nhanh, rồi mới đổi sang dao cầu.
Dao cầu cho bề mặt đẹp ở mặt cong, nhưng tại điểm đỉnh đầu dao tốc độ cắt gần bằng không, nên đừng để dao cắt dọc trục ở đúng điểm đó.
2. Dao cầu CNC dùng cho những việc nào?
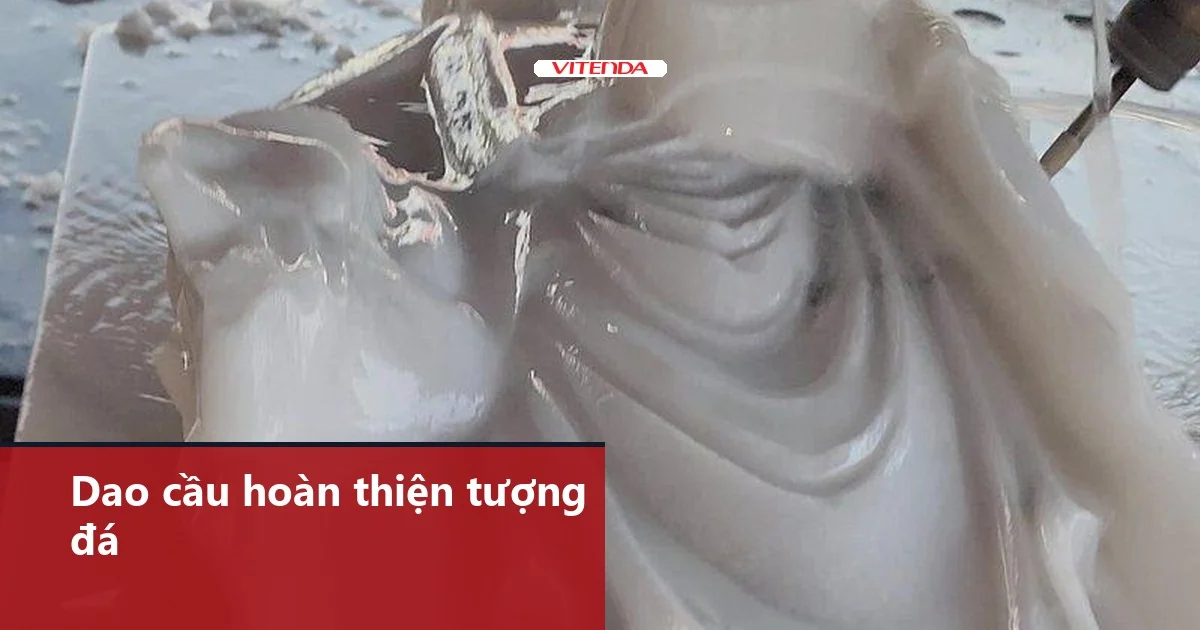
- Khắc đá và tạc tượng: tạo nếp áo, khuôn mặt, hoa văn nổi. Các máy như máy CNC điêu khắc tượng đá thường chạy bằng dao cầu ở bước hoàn thiện.
- Điêu khắc 3D: bề mặt tự do, phù điêu, mô hình. Xem thêm máy điêu khắc đá 3D.
- Gỗ: đồ nội thất chạm nổi, tay ghế, mặt lõm.
- Khuôn và nhôm: lòng khuôn cong, rãnh tròn. Bài về CNC nhôm giải thích thêm về phôi này.
3. Chọn bán kính và loại dao cầu thế nào?
Bán kính đầu dao quyết định độ mịn và cả chi tiết nhỏ nhất dao vào được. Dao lớn cho bề mặt nhẵn nhanh nhưng không chui vào góc hẹp. Dao nhỏ khắc được nét mảnh, đổi lại dễ gãy và chạy lâu.
| Tiêu chí | Dao bán kính nhỏ | Dao bán kính lớn |
|---|---|---|
| Chi tiết | Nét mảnh, góc hẹp | Mặt rộng, đường cong thoải |
| Độ nhẵn bề mặt | Mịn nếu chạy bước nhỏ | Mịn với bước chồng lớn hơn |
| Độ cứng vững | Thấp, dễ rung và gãy | Cao, chạy ổn định |
| Thời gian chạy | Lâu | Nhanh hơn |
| Thường dùng | Hoàn thiện chi tiết | Bán tinh, hoàn thiện mặt lớn |
Bảng so sánh theo nguyên lý gia công chung, đọc ngày 30/10/2026.
Thực tế xưởng thường dùng hai dao: dao lớn cho bán tinh, dao nhỏ chỉ chạy lại những vùng chi tiết. Cách này giữ dao nhỏ khỏi chịu lượng dư lớn và rút ngắn tổng thời gian.
4. Vật liệu và lớp phủ dao cầu nên chọn ra sao?
| Phôi gia công | Loại dao hay dùng | Lưu ý |
|---|---|---|
| Đá tự nhiên | Dao đầu kim cương hoặc mạ kim cương | Cần làm mát bằng nước để giữ tuổi thọ dao |
| Gỗ | Thép gió hoặc carbide | Chọn rãnh phù hợp để thoát phoi, tránh cháy mặt |
| Nhôm | Carbide, rãnh bóng | Hạn chế dính phoi vào dao |
| Thép, khuôn | Carbide có lớp phủ | Cần máy cứng vững và làm mát phù hợp |
Gợi ý theo thực hành gia công phổ biến, đọc ngày 30/10/2026; thông số cụ thể theo catalog của nhà sản xuất dao.
5. Làm sao đặt thông số cắt cho dao cầu?
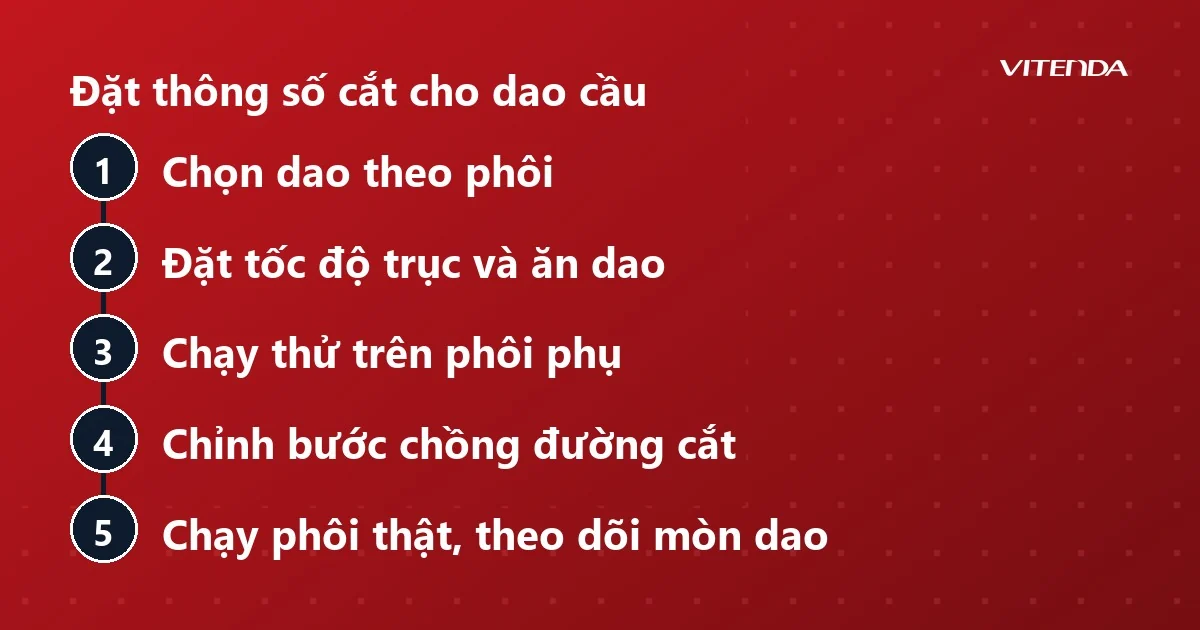
Thông số thay đổi theo máy, phôi và dao, nên luôn bắt đầu từ khuyến nghị của nhà sản xuất dao rồi thử trên phôi phụ. Quy trình dưới đây giúp tinh chỉnh an toàn.
- Chọn dao theo phôi và kiểm tra độ đảo khi kẹp vào collet.
- Đặt tốc độ trục chính và tốc độ ăn dao theo bảng của nhà sản xuất dao.
- Chạy thử trên phôi phụ để xem tiếng cắt, phoi và bề mặt.
- Chỉnh bước chồng đường cắt: nhỏ hơn thì mịn hơn nhưng chạy lâu hơn.
- Chạy phôi thật và theo dõi mòn dao, thay dao sớm khi bề mặt xuống chất lượng.
Bước chồng đường cắt ảnh hưởng trực tiếp đến độ nhấp nhô còn lại giữa hai đường dao. Với cùng bán kính dao, bước càng nhỏ thì các gờ càng thấp, đó là lý do lượt hoàn thiện luôn dùng bước nhỏ.
6. Những lỗi thường gặp khi dùng dao cầu là gì?
- Bề mặt có vân: bước chồng quá lớn hoặc dao mòn.
- Dao rung, kêu: dao nhô quá dài khỏi collet hoặc tốc độ ăn dao không hợp.
- Cháy hoặc xước mặt: tốc độ trục chính quá cao so với tốc độ ăn, hoặc thiếu làm mát.
- Sai kích thước: chưa bù bán kính dao đúng trong chương trình.
Muốn chọn máy phù hợp cho các việc trên, bạn có thể tham khảo thêm bài cách chọn máy CNC điêu khắc đá và trang về cắt CNC.
Câu hỏi thường gặp
Dao cầu CNC khác dao phay ngón thường ở điểm nào?
Dao phay ngón thường có đầu phẳng, cắt tốt mặt phẳng và vách thẳng. Dao cầu có đầu tròn nên cho bề mặt cong liền mạch, nhưng lấy vật liệu chậm hơn khi phá thô. Hai loại thường dùng nối tiếp nhau trong một chương trình.
Dao phay cầu và dao cầu máy CNC có phải một loại không?
Có. Đây chỉ là cách gọi khác nhau cho cùng một loại dao đầu tròn. Điều cần phân biệt là vật liệu dao, số rãnh và bán kính đầu, vì chúng quyết định dao hợp với đá, gỗ hay kim loại.
Dao cầu gỗ có dùng được cho nhôm không?
Không nên. Dao cho gỗ có rãnh và góc cắt thiết kế để thoát phoi gỗ, dùng cho nhôm dễ dính phoi và hỏng dao. Chọn dao đúng phôi sẽ bền hơn và bề mặt đẹp hơn.
Khi nào nên thay dao cầu?
Thay khi bề mặt bắt đầu xước, cháy hoặc tiếng cắt đổi khác dù thông số không đổi. Dao mòn kéo theo sai kích thước, nên thay sớm rẻ hơn làm lại phôi.
Cần tư vấn máy và dao CNC cho xưởng của bạn?
Gọi hoặc nhắn Zalo 0982591046 — nói rõ loại phôi và sản phẩm để được tư vấn cấu hình phù hợp.
Cập nhật 30/10/2026 bởi Vitenda.