


Lỗi trục Y máy CNC thường nằm ở một trong ba nhóm: cơ khí (ray, vít me, khớp nối), điện và tín hiệu (driver, cáp, công tắc hành trình) hoặc thông số cài sai. Tắt nguồn, đẩy tay trục Y để biết nặng hay nhẹ rồi mới chạy thử từng đoạn ngắn là cách khoanh vùng nhanh. Dưới đây là dấu hiệu, thứ tự kiểm và ranh giới giữa việc tự làm với việc nên gọi kỹ thuật.
- Tắt nguồn rồi đẩy tay: trục nặng hoặc rơ thường là lỗi cơ khí.
- Bật máy mà giật, rung hay báo lỗi: kiểm driver, cáp và tín hiệu.
- Chạy được nhưng lệch hình: xem thông số và hai bên giàn.
- Hoán đổi cáp giữa hai trục chỉ để xác định lỗi, không phải để sửa.
1. Lỗi trục Y máy CNC biểu hiện ra sao?
Tuỳ kiểu máy, trục Y là trục đưa bàn hoặc đưa cả giàn đi tới lui, nên khi hỏng, lỗi lộ ngay ở hình cắt và ở tiếng máy. Người vận hành hay gặp sáu kiểu dưới đây, mỗi kiểu trỏ về một hướng kiểm đầu tiên khác nhau.
| Dấu hiệu | Nguyên nhân hay gặp | Kiểm trước tiên |
|---|---|---|
| Động cơ không quay, trục Y đứng yên | Driver chưa nhận tín hiệu cho phép, mất nguồn động cơ, cáp đứt | Xem đèn và mã lỗi trên driver, đo nguồn cấp |
| Chạy giật, rung, kêu to | Thiếu bôi trơn, khớp nối lỏng, gia tốc đặt quá cao | Đẩy tay khi tắt nguồn, siết lại khớp nối |
| Báo quá tải hoặc quá dòng | Kẹt cơ khí, ray bẩn, động cơ quá nhiệt | Tìm vật cản, thử độ nhẹ của ray |
| Lệch toạ độ dần theo thời gian chạy | Mất bước, khớp nối trượt, vít me rơ | Cho trục đi rồi về cùng một điểm, so với vạch đánh dấu |
| Không về home hoặc dừng sớm | Công tắc hành trình bẩn hay hỏng, cáp tín hiệu bị nhiễu | Theo dõi trạng thái công tắc trên màn hình điều khiển |
| Hình tròn thành ô van, góc không vuông | Sai thông số bước, hai bên giàn lệch nhau, cơ khí rơ | Kiểm thông số rồi đo lại độ vuông của giàn |
Nguồn: tổng hợp từ kinh nghiệm chẩn đoán lỗi trục thông dụng trên máy CNC, cập nhật 22/11/2026.
2. Kiểm tra theo thứ tự nào trước khi gọi kỹ thuật?
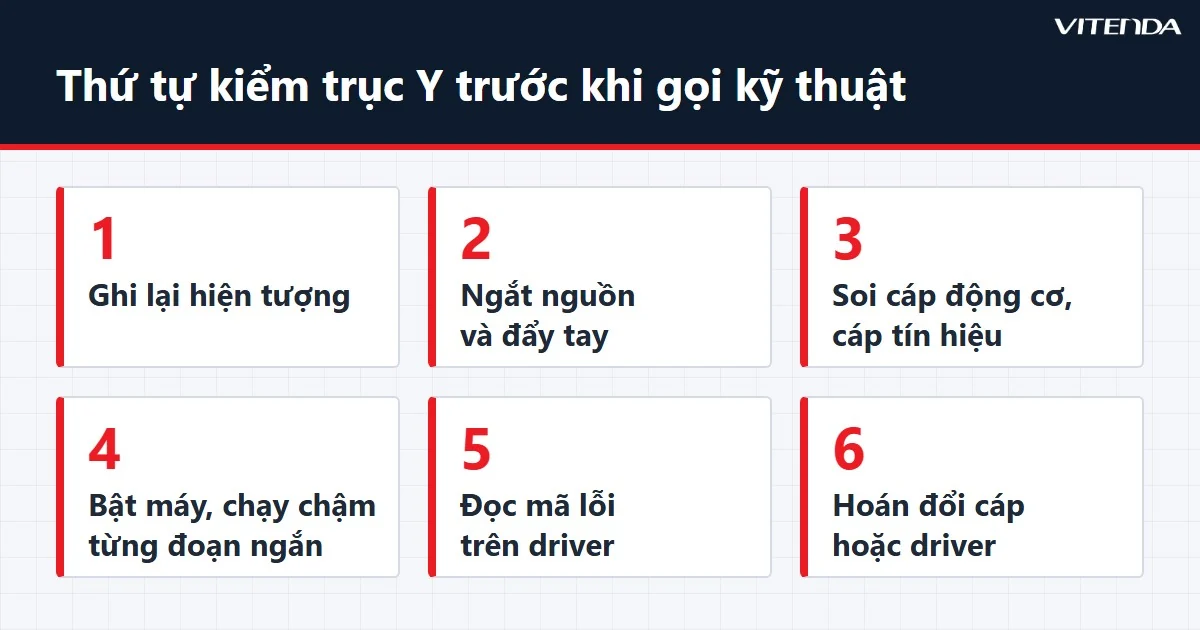
Kiểm đúng thứ tự giúp khỏi thay nhầm linh kiện. Việc nào cần đưa tay vào vùng chuyển động đều làm khi máy đã ngắt nguồn.
- Ghi lại hiện tượng: mã lỗi hiện trên máy, đoạn hành trình hỏng, lỗi xảy ra khi chạy không tải hay chỉ khi cắt.
- Ngắt nguồn và đẩy tay trục Y đi hết hành trình, đánh dấu chỗ nặng, chỗ kêu, chỗ rơ.
- Soi cáp động cơ, cáp tín hiệu và giắc cắm dọc đường đi, nhất là đoạn nằm trong xích kéo cáp.
- Bật máy và cho trục Y chạy chậm từng đoạn ngắn, vừa nghe tiếng vừa nhìn chuyển động.
- Đọc mã lỗi trên driver rồi đối chiếu với tài liệu của đúng hãng driver.
- Hoán đổi cáp hoặc driver giữa trục Y và trục X để xem lỗi có đi theo không, chỉ khi hai trục dùng cùng loại thiết bị.
3. Lỗi cơ khí: trục Y nặng, rơ hoặc kẹt
Đẩy tay thấy nặng, sần hoặc có tiếng cọ thì gần như chắc chắn nguyên nhân nằm ở cơ khí. Máy cắt gỗ, đá sinh nhiều bụi nên phần này hỏng sớm hơn máy làm việc trong môi trường sạch.
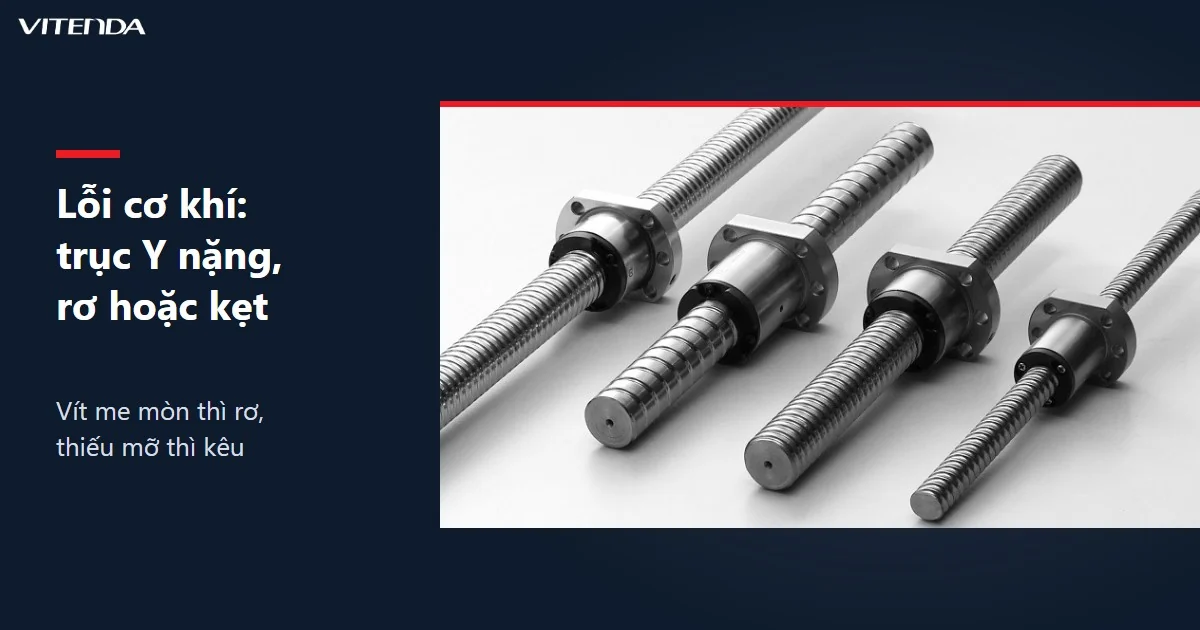
- Ray trượt: bụi gỗ, mạt đá hoặc dầu khô bám vào làm con trượt chạy sần; lau sạch rồi bôi trơn đúng loại.
- Vít me hoặc thanh răng: mòn thì rơ, thiếu mỡ thì kêu; đẩy qua đẩy lại để cảm khoảng rơ.
- Khớp nối: vít hãm lỏng làm động cơ quay mà trục không theo, lệch toạ độ âm thầm.
- Ổ đỡ: ổ bi hỏng phát tiếng ù, trục nặng ở một đoạn cố định.
- Dây curoa (với máy dùng curoa): chùng thì giật mỗi lần đảo chiều.
- Vật cản: dây, ống hút bụi hoặc phoi kẹt dưới giàn.
Trục X gặp các lỗi cơ khí gần như vậy, nên nếu máy hỏng cả hai trục, hãy đọc thêm bài về máy CNC bị lỗi trục X để so các dấu hiệu.
4. Lỗi điện và tín hiệu: driver báo lỗi, cáp đứt ngầm
Đẩy tay thấy nhẹ mà bật máy vẫn giật hoặc báo lỗi thì chuyển sang phần điện. Cáp của trục Y nằm trong xích kéo, gập đi gập lại mỗi ngày làm việc nên là chỗ đứt ngầm hay gặp nhất.
- Driver: mã quá dòng, quá áp, quá nhiệt hay lỗi encoder mỗi loại chỉ về một hướng; đừng reset liên tục khi chưa đọc mã.
- Cáp trong xích kéo: lõi đứt chập chờn khiến trục chạy được lúc có lúc không; lắc nhẹ cáp khi máy chạy chậm để thấy lỗi tái hiện.
- Nguồn cấp: điện sụt lúc tăng tốc làm driver reset hoặc động cơ yếu.
- Nhiễu: cáp tín hiệu đi chung máng với cáp công suất hay cáp biến tần trục chính, tiếp địa kém.
- Công tắc hành trình, cảm biến home: bụi, giá đỡ lỏng hoặc đứt dây làm máy báo chạm giới hạn sai.
Loại động cơ cũng quyết định cách bạn nhận ra lỗi. Động cơ bước vòng hở mất bước mà không báo gì, nên toạ độ trôi lặng lẽ; servo thì báo lỗi sai lệch vị trí ngay khi trục không theo kịp lệnh.
5. Lỗi thông số: sai bước, gia tốc quá cao, mất home
Máy đang chạy tốt rồi bỗng lỗi sau khi thay linh kiện, cập nhật phần mềm hoặc nạp lại cấu hình thì kiểm thông số trước khi tháo gì.
- Số xung trên mỗi đơn vị chiều dài: sai thì kích thước theo trục Y sai theo tỉ lệ trong khi trục X vẫn đúng.
- Gia tốc và tốc độ tối đa: đặt cao hơn khả năng động cơ và tải thì mất bước hoặc báo sai lệch.
- Giới hạn mềm và hướng về home: sai hướng khiến trục chạy ngược về phía công tắc.
- Bù rơ: bật khi cơ khí còn rơ chỉ che triệu chứng, nên sửa cơ khí trước.
Chạy đúng ở tốc độ chậm mà hỏng ở tốc độ nhanh thường là gia tốc hoặc nguồn công suất; hỏng ở mọi tốc độ thường là cơ khí hoặc tín hiệu.
6. Trục Y chạy lệch, méo hình: vì sao và xử lý thế nào?
Nhiều máy khổ lớn dùng hai động cơ đồng bộ hai bên giàn cho trục Y. Khi một bên chạy chậm hơn bên kia, giàn bị xoay nhẹ: hình cắt thành bình hành, góc không vuông, có khi giàn kẹt ở cuối hành trình.
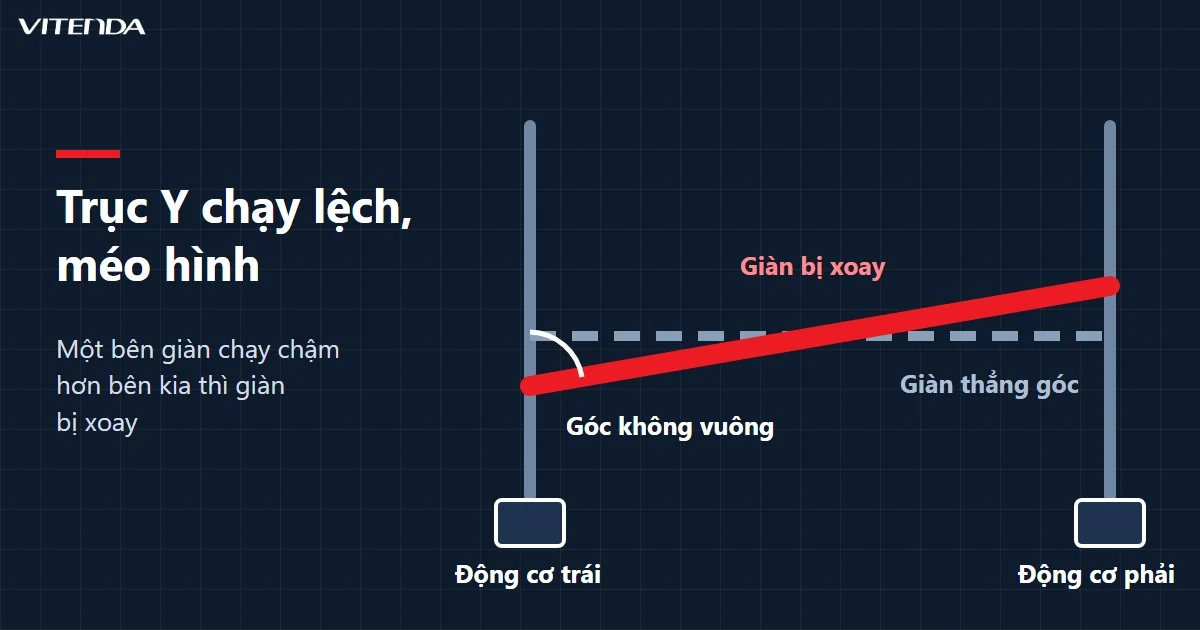
Hướng xử lý: kiểm hai bên giàn như nhau (ray, vít me, khớp nối), đối chiếu hai driver có cùng thông số, rồi cân lại độ vuông của giàn sau khi chạy home theo hướng dẫn của nhà sản xuất. Tên gọi thông số và cách cân khác nhau theo từng bộ điều khiển, nên cần tài liệu của đúng máy.
7. Bảo dưỡng trục Y thế nào để ít lỗi lặp lại?
| Việc | Chu kỳ gợi ý | Để làm gì |
|---|---|---|
| Lau bụi ray và vít me | Cuối mỗi ca làm việc | Tránh con trượt sần, mòn sớm |
| Bôi trơn đúng loại nhà sản xuất khuyến nghị | Theo lịch của hãng máy | Giữ trục nhẹ, giảm tiếng kêu |
| Siết vít hãm khớp nối, kiểm giắc cắm | Hằng tuần | Chặn lệch toạ độ âm thầm |
| Soi cáp trong xích kéo | Hằng tháng | Bắt cáp rạn trước khi đứt |
| Sao lưu thông số | Sau mỗi lần chỉnh | Khôi phục nhanh khi có lỗi |
Nguồn: khuyến nghị bảo dưỡng thông dụng cho máy CNC, cập nhật 22/11/2026. Chu kỳ thật phụ thuộc lượng bụi và thời gian chạy máy.
8. Khi nào tự xử lý, khi nào nên gọi kỹ thuật?
| Tự xử lý khi | Gọi kỹ thuật khi |
|---|---|
| Ray bẩn, thiếu bôi trơn, tiếng kêu mới xuất hiện | Driver báo quá dòng hoặc lỗi encoder lặp lại sau khi tắt mở |
| Vít hãm khớp nối lỏng, giắc cắm chưa cắm chặt | Động cơ nóng bất thường hoặc có mùi khét |
| Công tắc hành trình dính bụi, có bản sao lưu thông số | Nghi cáp đứt ngầm, driver hỏng hoặc giàn lệch sau va chạm |
Kết luận: vệ sinh, bôi trơn, siết khớp nối và đọc mã lỗi là việc người vận hành làm được; chạm vào driver, thay động cơ hay cân lại giàn thì để người có tài liệu của đúng máy.
Máy đã cũ và lỗi cứ quay lại sau mỗi lần sửa thì nên đặt chi phí sửa cạnh phương án đổi máy; bạn có thể xem thêm các dòng máy phay CNC nhiều trục và tổng quan về kỹ thuật CNC để hình dung dòng máy phù hợp với xưởng của mình.
9. Câu hỏi thường gặp
Máy CNC báo lỗi trục Y quá tải thì xử lý thế nào?
Ngắt nguồn, đẩy tay trục Y để tìm chỗ kẹt hoặc nặng, rồi làm sạch ray và vít me. Nếu trục nhẹ mà driver vẫn báo quá tải, kiểm tiếp gia tốc đặt quá cao và độ nóng của động cơ. Lỗi lặp lại sau các bước này thì nhờ kỹ thuật đo dòng.
Trục Y chỉ giật khi cắt, chạy không tải lại êm, là lỗi gì?
Thường là tải cắt vượt khả năng trục: tốc độ ăn dao quá cao, dao cùn, hoặc nguồn công suất sụt khi động cơ chịu tải. Giảm tốc độ ăn dao và thay dao thử trước, rồi mới nghi tới động cơ và driver.
Có nên hoán đổi driver giữa trục X và trục Y để thử?
Chỉ nên khi hai trục dùng cùng loại động cơ và driver, và bạn nắm rõ thông số từng trục. Hoán đổi giúp biết lỗi nằm ở driver hay ở cáp và động cơ, nhưng nếu thông số khác nhau thì trục có thể chạy sai hướng hoặc quá dòng.
Trục Y lệch toạ độ mà không báo lỗi thì do đâu?
Hay gặp nhất là khớp nối trượt, vít me rơ hoặc động cơ bước mất bước do gia tốc cao. Đánh dấu một điểm, cho trục đi rồi về nhiều lần: nếu điểm dừng trôi dần thì lỗi nằm ở cơ khí hoặc bước, không nằm ở file gia công.
Lỗi trục Y khác lỗi trục X ở điểm nào?
Nguyên nhân cùng loại, nhưng trục Y hay kéo theo cả giàn nên dễ gặp hiện tượng hai bên lệch nhau và cáp trong xích kéo bị gập nhiều. Cách nhanh để phân biệt là so trục Y với trục X trên cùng máy: trục nào nặng hơn hay nóng hơn thì kiểm trục đó trước.
Máy CNC đang báo lỗi trục Y?
Gọi hoặc nhắn Zalo 0982 591 046 — gửi video trục Y đang chạy, mã lỗi trên driver và dòng máy để được tư vấn hướng kiểm.
Cập nhật 22/11/2026 bởi Vitenda.