


Hệ thống CNC là bộ máy gồm phần điều khiển, phần truyền động và phần cắt gọt, phối hợp để dao chạy đúng đường mà bản vẽ đã định. Máy chỉ chính xác khi cả ba phần ăn khớp: bộ điều khiển đọc lệnh, driver cùng động cơ đưa trục tới đúng toạ độ, trục chính và dao làm phần cắt. Bài này đi qua từng bộ phận, đường đi của một lệnh, lỗi hay gặp và cách chọn cho xưởng gỗ, đá.
- Bộ điều khiển là phần não: đọc lệnh, tính chuyển động, gửi tín hiệu xuống từng trục.
- Driver, động cơ, vít me hoặc thanh răng biến tín hiệu thành chuyển động thật của dao.
- Trục chính và biến tần quyết định dao cắt được vật liệu gì, mịn tới đâu.
- Máy sai thường do hai phần lệch nhau, hiếm khi do một bộ phận hỏng hẳn.
1. Hệ thống CNC làm việc theo nguyên lý nào?
CNC là viết tắt của điều khiển số bằng máy tính. Máy không nhìn thấy sản phẩm; nó chỉ biết toạ độ. Mỗi trục được gán một hướng: X và Y nằm trên mặt bàn, Z lên xuống theo hướng dao. Bộ điều khiển nhận danh sách điểm cần đi qua, rồi ra lệnh cho từng trục chạy sao cho dao vạch đúng đường.
Điểm mấu chốt là vòng điều khiển. Với máy dùng động cơ bước, bộ điều khiển gửi số xung và tin rằng trục đã đi đủ. Với máy dùng servo, có thêm bộ đo vị trí (encoder) báo ngược về, nên sai lệch được sửa ngay trong lúc chạy. Hai cách này cho độ tin cậy khác nhau, phần 4 sẽ nói rõ.
Máy CNC chạy sai hiếm khi do một bộ phận hỏng hẳn; thường là tham số trong bộ điều khiển không còn khớp với cơ khí thực tế của máy.
2. Các bộ phận chính của một hệ thống CNC
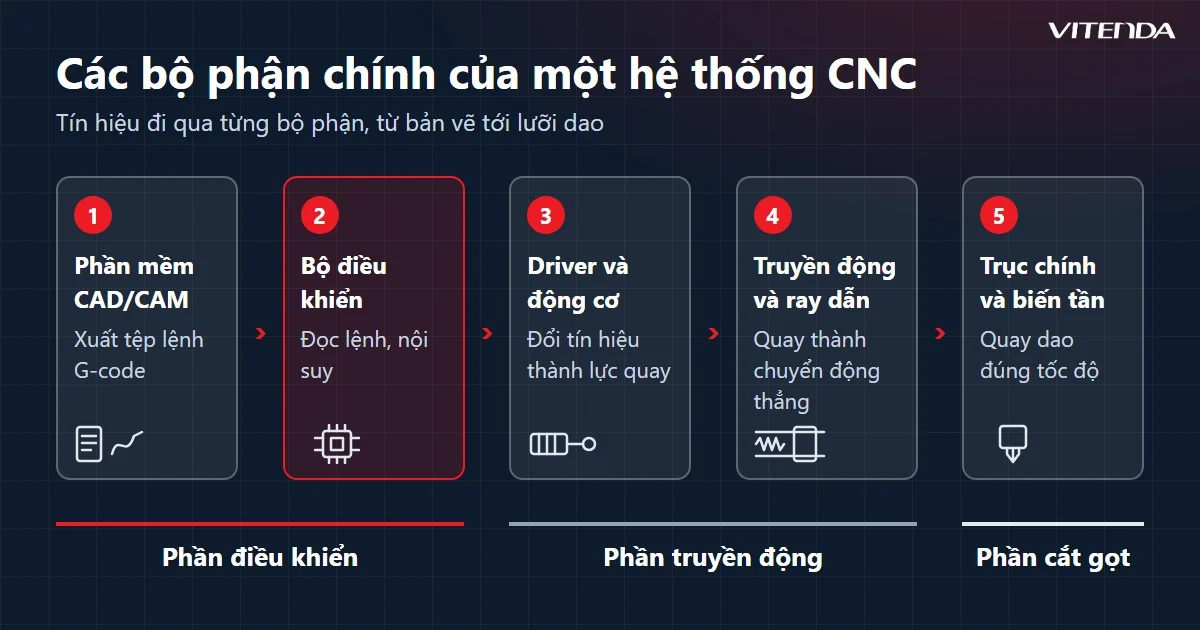
Bảng dưới gom các bộ phận theo thứ tự tín hiệu đi qua, kèm dấu hiệu cho biết bộ phận đó đang có vấn đề.
| Bộ phận | Làm gì | Dấu hiệu khi có vấn đề |
|---|---|---|
| Phần mềm CAD/CAM | Vẽ hình, tạo đường chạy dao, xuất tệp lệnh G-code | Dao đi sai hình, bỏ sót nét |
| Bộ điều khiển | Đọc lệnh, nội suy, phát tín hiệu cho các trục | Máy đứng im, báo lỗi truyền thông, giật cục |
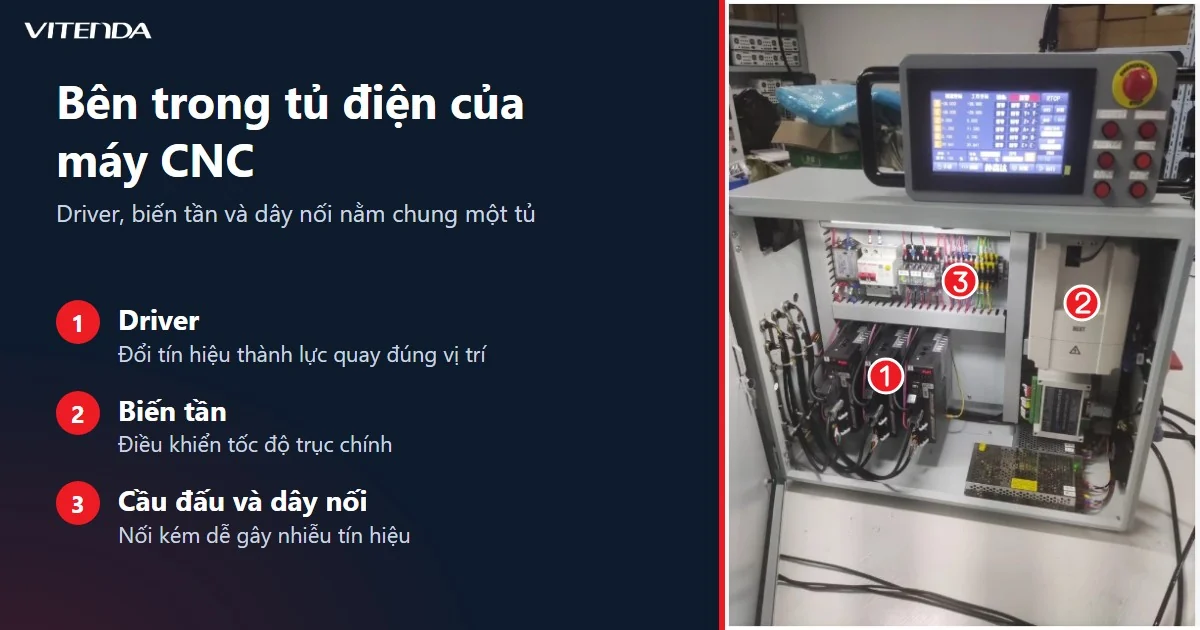
| Driver và động cơ | Đổi tín hiệu thành lực quay đúng vị trí | Mất bước, kêu rít, nóng bất thường |
| Truyền động và ray dẫn | Đổi chuyển động quay thành chuyển động thẳng | Rơ, lệch kích thước, rung ở cuối hành trình |
| Trục chính và biến tần | Quay dao với tốc độ đặt trước | Mặt cắt có vân, trục nóng, dao rung |
| Làm mát, hút bụi, bôi trơn | Giữ nhiệt độ và độ sạch cho dao, trục, ray | Dao mòn nhanh, bụi bám ray, trục kẹt |
| Công tắc hành trình, tủ điện | Xác định gốc toạ độ, bảo vệ máy và người | Máy tự dừng, về gốc sai, nhiễu tín hiệu |
Nguồn: kiến thức kỹ thuật phổ biến về máy CNC, tổng hợp ngày 21/11/2026.
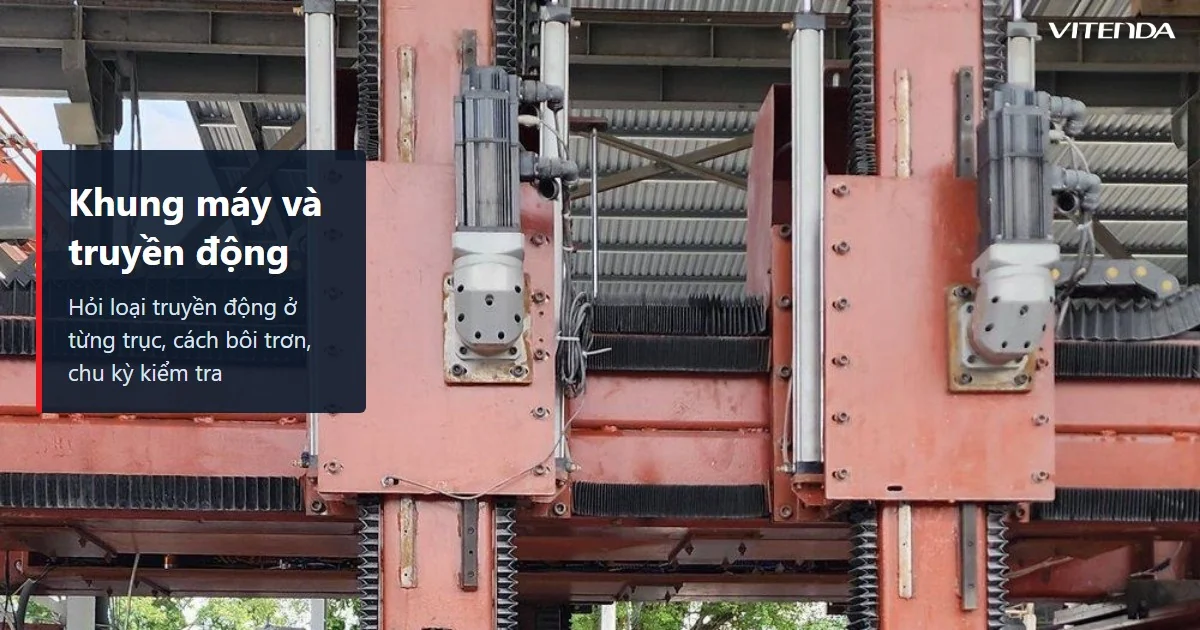
Truyền động có hai kiểu quen thuộc. Vít me bi chính xác và ít rơ nên hợp việc cần độ mịn. Thanh răng và bánh răng hợp hành trình dài, chi phí thấp hơn, đổi lại độ chính xác kém hơn. Phần điều khiển trục chính nằm ở biến tần; nếu muốn xem kỹ khâu này, đọc bài biến tần máy CNC.
3. Từ bản vẽ đến sản phẩm: một lệnh chạy dao đi qua những đâu?
Hiểu đường đi của lệnh giúp khoanh vùng lỗi nhanh: sai ở khâu nào thì sửa ở khâu đó, không đổi cả cụm. Người vận hành làm theo thứ tự sau.
- Chuẩn bị bản vẽ trong phần mềm thiết kế, định rõ kích thước, độ sâu và vật liệu.
- Tạo đường chạy dao bằng CAM: chọn loại dao, tốc độ quay, bước ăn dao, thứ tự các nét.
- Xuất G-code và nạp vào bộ điều khiển qua mạng hoặc thẻ nhớ.
- Đặt gốc toạ độ trên phôi: chạm dao để lấy điểm Z, căn X và Y theo mép phôi.
- Chạy thử không dao hoặc nâng dao cao để xem đường đi, rồi mới cắt thật.
4. Động cơ bước hay servo: nên chọn kiểu điều khiển nào?
Đây là câu hỏi người mua hỏi nhiều nhất khi so hai máy cùng khổ. Khác biệt không nằm ở chuyện cái nào hiện đại hơn, mà ở việc máy làm gì mỗi ngày.
| Chọn động cơ bước khi | Chọn servo khi |
|---|---|
| Máy khắc gỗ, nhựa, vật liệu mềm; tải nhẹ và đều | Cắt vật liệu cứng, tải thay đổi, cần chạy nhanh mà vẫn mịn |
| Ngân sách hạn chế, chấp nhận kiểm tra định kỳ | Máy chạy nhiều ca, không muốn mất bước giữa chừng |
| Chi tiết ít cần dung sai chặt | Chi tiết cần dung sai chặt, nhiều lớp dao |
Kết luận: xưởng khắc gỗ nhỏ chạy tải nhẹ dùng động cơ bước là đủ; máy chạy liên tục hoặc cắt đá, vật liệu cứng nên lên servo để có phản hồi vị trí.
5. Hệ thống CNC cho gỗ và cho đá khác nhau ở đâu?
Cùng gọi là máy CNC điêu khắc, nhưng gỗ và đá đòi hỏi hai cách thiết kế khác nhau. Gỗ nhẹ, dao cắt nhanh, nên máy ưu tiên tốc độ trục chính cao và hút bụi tốt. Đá nặng và cứng, nên máy ưu tiên khung vững, trục chính khoẻ và nước làm mát.
- Khung máy: máy đá cần khung nặng, ít rung; máy gỗ có thể gọn hơn.
- Làm mát: máy đá dùng nước để hạ nhiệt cho dao và dập bụi mịn; máy gỗ dùng hút bụi.
- Dao: gỗ dùng mũi khắc, mũi phay thép; đá dùng dao có đầu cứng hơn, mòn nhanh hơn nên cần thay đúng hạn.
- Tốc độ ăn dao: đá chạy chậm và sâu từng lớp, gỗ chạy nhanh hơn nhiều.
Số trục cũng tách hai nhóm máy. Máy ba trục X, Y, Z làm tốt phù điêu và chi tiết phẳng. Thêm trục A xoay quanh X thì khắc được chi tiết tròn như cột, tượng. Máy năm trục thêm hai trục xoay để dao tiếp cận từ nhiều góc; xem so sánh máy CNC 4 trục và 5 trục và máy phay CNC 5 trục để biết lúc nào đáng đầu tư.
6. Lỗi thường gặp ở hệ thống CNC và cách khoanh vùng
Khi máy chạy không đúng, đừng đổi linh kiện ngay. Tự hỏi: lỗi nằm ở bản vẽ và lệnh, ở điều khiển, hay ở cơ khí? Các triệu chứng dưới đây là những thứ xưởng gặp nhiều.
- Hình cắt lệch dần theo thời gian: nghi mất bước ở động cơ, hoặc vít me, khớp nối bị rơ. Kiểm tra bằng cách cho dao về gốc rồi xem điểm có trùng điểm cũ không.
- Mặt gia công có vân đều: thường do rung, dao mòn hoặc tốc độ trục chính chưa hợp với vật liệu.
- Máy dừng giữa chừng, báo lỗi giới hạn: kiểm công tắc hành trình, dây nối và phần gốc toạ độ. Trường hợp riêng của trục X được phân tích ở bài máy CNC bị lỗi trục X.
- Trục chính nóng, mất lực: kiểm nước hoặc gió làm mát, tham số biến tần, ổ đỡ.
7. Chọn hệ thống CNC cho xưởng cần kiểm những gì?
Giá là yếu tố cuối cùng nên xét. Trước đó, hãy xác định máy làm việc gì, vật liệu nào, mỗi ngày chạy bao lâu. Danh sách dưới giúp bạn hỏi đúng khi so sánh các nhà cung cấp.
- Vật liệu và khổ phôi: máy phải bao được tấm lớn nhất bạn nhận gia công.
- Kiểu điều khiển: hỏi rõ dùng động cơ bước hay servo, hãng bộ điều khiển và phần mềm đi kèm.
- Truyền động và ray: hỏi loại dùng ở từng trục, cách bôi trơn, chu kỳ kiểm tra.
- Trục chính: hỏi kiểu làm mát, công suất, loại biến tần đi cùng.
- Hỗ trợ sau bán: có hướng dẫn vận hành, tài liệu tham số, phụ tùng thay thế không.
- Khả năng nâng cấp: sau này thêm trục xoay hoặc đổi bộ điều khiển có được không.
Giá một hệ thống CNC phụ thuộc khổ máy, số trục, kiểu điều khiển và trục chính, nên Vitenda không đưa con số chung. Gửi vật liệu, khổ phôi và sản lượng, bên tư vấn sẽ báo cấu hình và giá theo đúng nhu cầu của bạn.
8. Câu hỏi thường gặp
Hệ thống CNC khác máy CNC ở chỗ nào?
Máy CNC là cả chiếc máy hoàn chỉnh. Hệ thống CNC là cách gọi tập trung vào các phần phối hợp bên trong: bộ điều khiển, driver, động cơ, truyền động, trục chính và phần mềm. Nói về hệ thống là nói về cách các phần ấy ăn khớp để máy chạy đúng.
Cần học gì để vận hành hệ thống CNC?
Người vận hành cần đọc được bản vẽ, hiểu quy ước các trục và biết đặt gốc toạ độ. Phần mềm CAM nắm phần cơ bản khá nhanh; chọn dao và tốc độ cắt mới là thứ cần kinh nghiệm theo từng vật liệu.
Hệ thống CNC cũ có nâng cấp được không?
Thường là được, nếu phần khung và ray còn tốt. Nhiều xưởng đổi bộ điều khiển, driver hoặc biến tần mà giữ khung cũ. Cần kiểm độ rơ của truyền động trước, vì khung yếu thì thay điện cũng không cứu được độ chính xác.
Bao lâu nên bảo dưỡng hệ thống CNC một lần?
Việc nhỏ như lau ray, hút bụi, bôi trơn nên làm theo ca hoặc theo tuần. Kiểm độ rơ truyền động, siết ốc, kiểm dây và quạt tủ điện nên làm định kỳ theo hướng dẫn của nhà cung cấp máy.
Cần chọn hệ thống CNC cho xưởng gỗ hoặc đá?
Gọi hoặc nhắn Zalo 0982591046 — nêu vật liệu, khổ phôi và sản lượng để nhận tư vấn cấu hình phù hợp.
Cập nhật 21/11/2026 bởi Vitenda.