
Bàn hút chân không CNC giữ tấm vật liệu phẳng bằng chênh lệch áp suất, nên không cần kẹp cơ khí và đầu dao chạy được sát mép phôi. Bàn chỉ giữ chắc khi ba thứ khớp nhau: mặt bàn có gioăng kín, bơm đủ lưu lượng và phôi đủ phẳng. Bài này giải thích nguyên lý, cách chọn kiểu bàn theo vật liệu, các bước lắp chạy thử và những yếu tố quyết định giá.
- Lực giữ đến từ áp suất khí quyển ép phôi xuống mặt bàn, không phải từ bơm “kéo” phôi.
- Vật liệu xốp như MDF, ván ép cần lưu lượng khí lớn; tấm đặc như nhôm, nhựa cần mặt bàn kín và gioăng tốt.
- Phôi nhỏ hơn vùng hút phải được che hoặc bịt những vùng hở, nếu không khí rò làm mất lực giữ.
- Giá phụ thuộc kích thước bàn, loại bơm và số vùng hút, nên cần báo giá theo máy.
1. Bàn hút chân không CNC hoạt động ra sao?
Dưới mặt bàn có một khoang kín nối với bơm. Khi bơm rút khí, áp suất trong khoang thấp hơn áp suất ngoài trời, và khí quyển ép phôi xuống mặt bàn. Lực giữ tỷ lệ với diện tích phôi phủ lên vùng hút, vì vậy tấm lớn bám chắc hơn tấm nhỏ.
Điểm hay của cách giữ này là mặt trên phôi hoàn toàn trống. Đầu dao cắt biên dạng, khoan, phay rãnh mà không vướng kẹp hay vít. Với máy cắt CNC làm nội thất, biển hiệu hay tấm ốp, đó là lý do nhiều xưởng chuyển từ kẹp tay sang bàn hút.
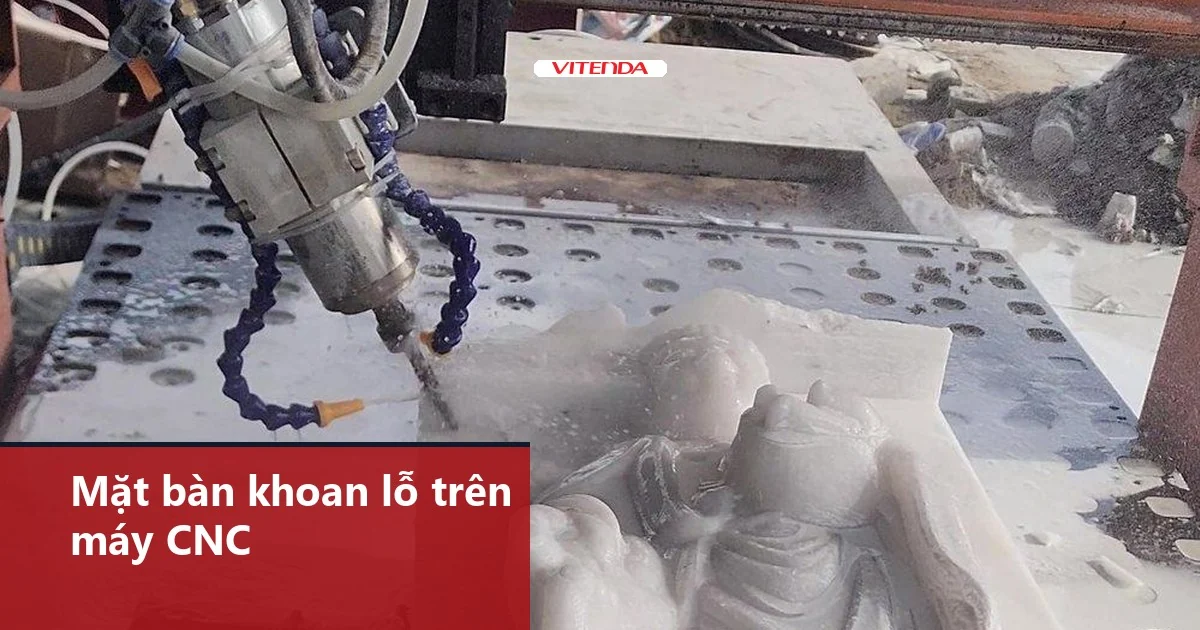
Giữa phôi và bàn thường đặt một lớp ván lót hy sinh bằng MDF. Lớp này thấm khí đủ để lực hút lan ra dưới phôi, đồng thời cho đầu dao cắt xuyên mà không chạm vào mặt bàn.
Bàn hút giữ phôi tốt hay không phụ thuộc vào việc bịt kín mọi vùng không có phôi che, chứ không chỉ vào công suất bơm.
2. Có những kiểu bàn hút nào, dùng khi nào?
Ba kiểu phổ biến khác nhau ở cách chia vùng hút. Chọn sai kiểu thì bơm tốt đến đâu phôi vẫn xê dịch.
| Kiểu bàn | Cách hoạt động | Hợp với | Hạn chế |
|---|---|---|---|
| Bàn lỗ ma trận | Mặt bàn khoan lỗ đều, hút qua ván lót MDF | Tấm lớn, nhiều kích thước phôi khác nhau | Phải che phần lỗ không có phôi |
| Bàn rãnh lưới | Rãnh phay thành ô, gioăng cao su đặt trong rãnh | Tấm đặc như nhôm, nhựa, composite | Phải đặt lại gioăng theo từng khổ phôi |
| Mâm kẹp hút rời | Các khối hút nhỏ đặt lên bàn nhôm có rãnh chữ T | Chi tiết nhỏ, phôi dày, gia công nhiều mặt | Mỗi khối giữ một vùng nhỏ, cần bố trí kỹ |
Tổng hợp từ các cấu hình bàn hút CNC phổ biến, đọc ngày 28/10/2026.
Xưởng cắt đủ loại tấm gỗ công nghiệp thường bắt đầu với bàn lỗ ma trận. Xưởng chuyên gia công CNC nhôm tấm nên cân nhắc bàn rãnh lưới hoặc mâm kẹp hút, vì nhôm không thấm khí nên cần gioăng ôm sát biên phôi.
3. Vật liệu nào hút tốt, vật liệu nào cần xử lý thêm?
Có thể chia theo khả năng thấm khí của phôi. Mỗi nhóm đòi hỏi một cách xử lý khác.
- MDF, ván ép, ván dăm: thấm khí, hút được trực tiếp trên bàn lỗ ma trận nhưng cần bơm lưu lượng lớn.
- Nhôm tấm, nhựa đặc, acrylic: không thấm khí, giữ rất chắc nếu gioăng kín và phôi phẳng.
- Gỗ tự nhiên cong vênh: hở khe ở mép nên khí rò, thường phải dán băng keo kín mép hoặc dùng thêm kẹp phụ.
- Phôi quá nhỏ hoặc mỏng: diện tích hút ít, lực ngang khi cắt dễ thắng lực giữ; nên dùng mâm hút rời hoặc tab giữ chi tiết.
4. Chọn bơm: lưu lượng hay độ chân không quan trọng hơn?
Câu trả lời tuỳ vật liệu. Phôi xốp rò khí liên tục qua thân phôi, nên bơm phải rút khí nhanh hơn tốc độ khí lọt vào: ưu tiên lưu lượng. Phôi đặc kín khí, độ chân không đạt được mới quyết định lực giữ: ưu tiên bơm đạt áp suất thấp.
Hai họ bơm hay gặp trên máy CNC. Máy thổi xoáy (blower) cho lưu lượng lớn, hợp xưởng gỗ cắt tấm xốp. Bơm cánh gạt hoặc bơm vòng dầu đạt độ chân không sâu hơn, hợp phôi đặc và mâm kẹp hút. Nhà sản xuất bơm công bố cả hai thông số trong catalogue; đọc đủ cả hai rồi mới so, đừng chỉ nhìn công suất động cơ.
Xưởng đang cân nhắc cấu hình cả máy lẫn bàn có thể xem thêm máy CNC laser và các dòng máy cắt tấm để so cách bố trí giữ phôi.
5. Các bước lắp và chạy thử bàn hút
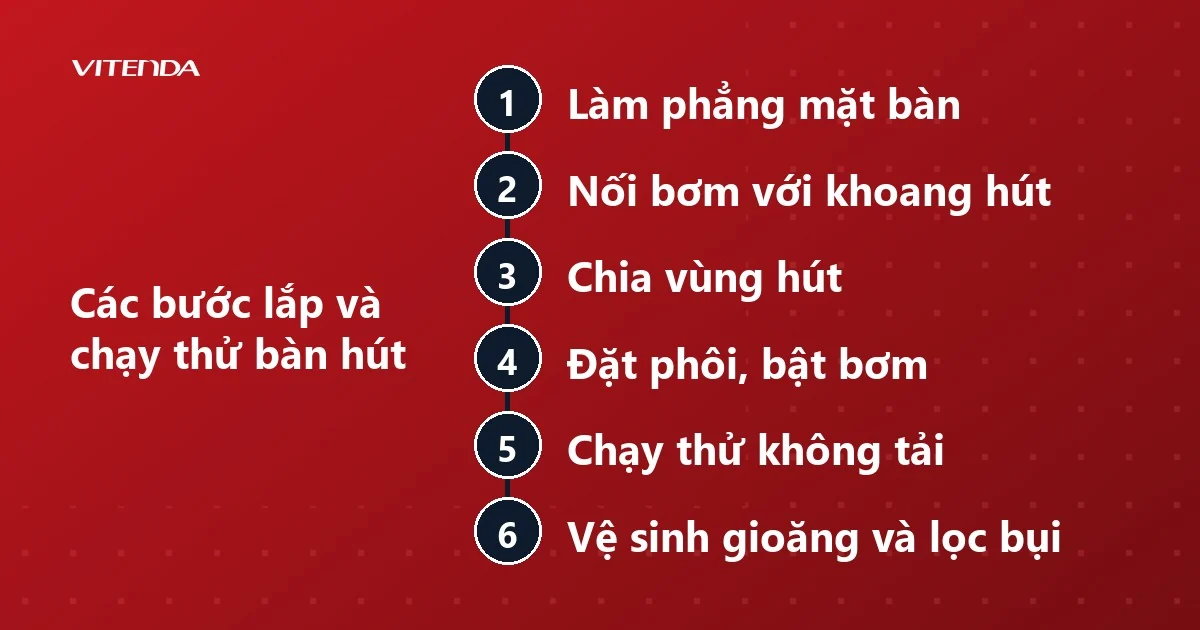
- Làm phẳng mặt bàn bằng cách phay mặt ván lót hy sinh ngay trên máy, để mặt ván song song với hành trình đầu dao.
- Nối bơm với khoang hút bằng ống đủ lớn, ngắn và ít gấp khúc để không mất lưu lượng.
- Chia vùng hút và đóng van những vùng không có phôi che.
- Đặt phôi, bật bơm và chờ đồng hồ chân không ổn định trước khi chạy dao.
- Chạy thử không tải một đường cắt nông, thử đẩy tay vào phôi để kiểm lực giữ.
- Vệ sinh gioăng và lọc bụi định kỳ, vì bụi bít lọc làm lưu lượng tụt từ từ.
6. Giá bàn hút chân không CNC tính theo yếu tố nào?
Hiện chưa có khoảng giá đủ cơ sở để in ở đây, vì mỗi bộ bàn được cấu hình theo máy cụ thể. Giá của một bộ gồm bàn, bơm và phụ kiện thay đổi theo các yếu tố sau.
- Kích thước bàn: khổ lớn cần khoang hút rộng hơn và bơm lớn hơn.
- Loại bơm: máy thổi xoáy, bơm cánh gạt và bơm vòng dầu có mức giá và chi phí bảo dưỡng khác nhau.
- Số vùng hút: chia nhiều vùng có van riêng thì linh hoạt hơn nhưng tốn thêm van và đường ống.
- Vật liệu mặt bàn: nhôm định hình có rãnh chữ T đắt hơn mặt bàn MDF khoan lỗ.
- Phụ kiện: gioăng, mâm kẹp rời, lọc bụi, đồng hồ chân không.
Để nhận báo giá sát đơn hàng, gửi cho kỹ thuật viên khổ bàn, vật liệu hay cắt và số tấm mỗi ca.
7. Câu hỏi thường gặp
Bàn hút chân không CNC có cắt được phôi nhỏ không?
Được, nhưng phôi nhỏ có diện tích hút ít nên lực giữ yếu hơn. Hãy dùng mâm kẹp hút rời, giữ phần liên kết nhỏ ở các chi tiết, hoặc cắt chi tiết theo thứ tự để chi tiết cuối cùng vẫn được giữ chắc.
Vì sao phôi vẫn xê dịch dù bơm chạy?
Thường do khí rò: vùng không có phôi chưa được bịt, gioăng mòn, ván lót đã bị cắt xuyên nhiều lần hoặc ống nối lỏng. Kiểm theo thứ tự này trước khi nghĩ đến thay bơm.
Có cần ván lót hy sinh không?
Bàn lỗ ma trận cần, vì ván lót vừa phân bố lực hút vừa bảo vệ mặt bàn khi dao cắt xuyên. Bàn rãnh lưới dùng gioăng thì có thể đặt phôi trực tiếp, nhưng vẫn phải tránh để dao chạm vào gioăng.
Bàn hút dùng được cho máy CNC cũ không?
Thường được nếu mặt máy đủ phẳng và có chỗ đặt bơm. Cần đo khổ bàn, chiều cao dưới đầu dao và nguồn điện của bơm trước khi chọn bộ. Xưởng có thể xem các giải pháp CNC cho công ty hoặc gọi để được tư vấn cấu hình cụ thể.
Cần chọn bàn hút cho máy CNC của xưởng?
Gọi hoặc nhắn Zalo 0982591046 — gửi khổ bàn, loại vật liệu và số tấm mỗi ca để nhận tư vấn cấu hình và báo giá.
Cập nhật 28/10/2026 bởi Vitenda.