


Con trượt CNC là khối kim loại chứa bi hoặc con lăn, chạy trên ray để mỗi trục của máy đi thẳng và không bị lắc. Máy điêu khắc gỗ, cắt nhôm hay chế tác đá đều dựa vào cặp ray và con trượt này để giữ đúng đường dao khi lực cắt đẩy ngược lên trục. Bài này giải thích cấu tạo, cách chọn theo tải và bụi, dấu hiệu mòn và cách bảo dưỡng.
- Chọn theo tải và độ cứng trước, rồi mới tính đến giá.
- Máy làm đá hoặc gỗ: ưu tiên gạt bụi và gioăng kín.
- Tiếng rít, trục lắc, đường cắt có vân là dấu hiệu cần kiểm ngay.
- Bơm mỡ đúng loại, đúng chu kỳ hãng khuyến cáo; tháo con trượt phải có ray giả.
1. Con trượt CNC là gì và nằm ở đâu trên máy?
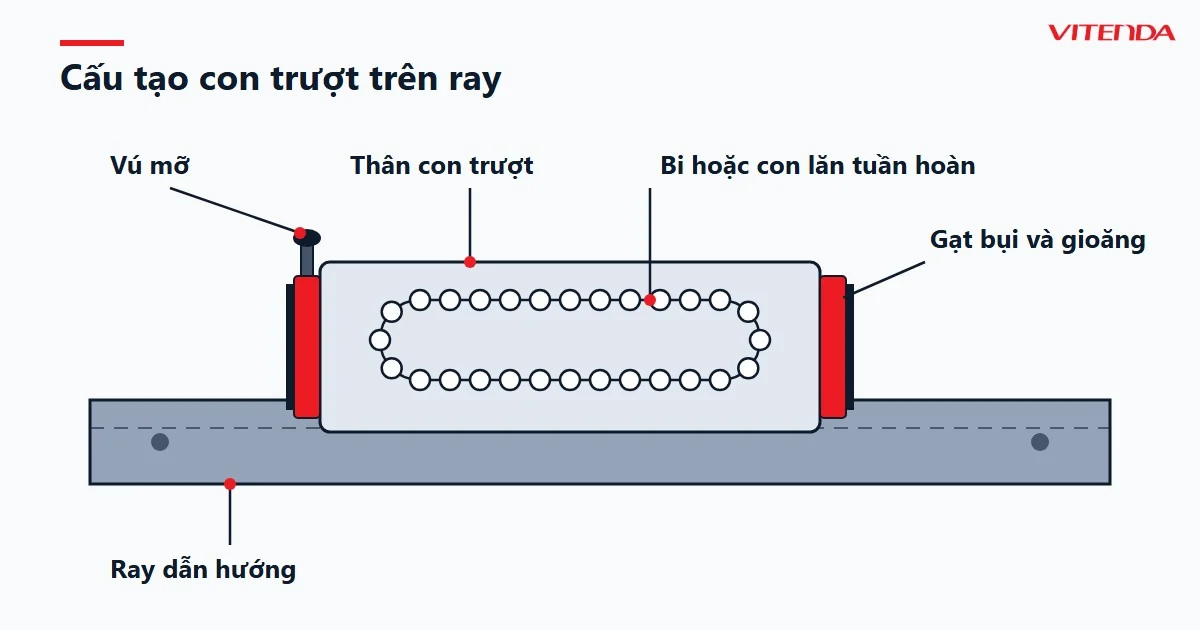
Khối trượt, ổ trượt hay block trượt đều là tên gọi khác của nó. Phần này lắp lên ray dẫn hướng, bên trong có các viên bi hoặc con lăn chạy tuần hoàn, nên trục máy lăn êm thay vì trượt ma sát. Mỗi trục di chuyển (X, Y, Z) đi trên một hoặc hai ray, mỗi ray mang vài con trượt tuỳ khổ máy và tải.
Khi dao cắt vào gỗ, nhôm hay đá, lực cắt đẩy ngược lên trục. Cặp ray và con trượt phải giữ trục đi đúng đường, vừa chịu phần lực đó vừa không võng. Nếu phần này kém, máy vẫn chạy nhưng đường cắt bắt đầu lệch, mép sản phẩm có vân và dao mòn sớm hơn.
| Bộ phận | Việc nó làm |
|---|---|
| Ray dẫn hướng | Là đường chuẩn để con trượt chạy, bắt chặt lên khung máy |
| Thân con trượt | Nhận tải từ trục máy và truyền xuống ray |
| Bi hoặc con lăn tuần hoàn | Lăn giữa thân và ray, giảm ma sát |
| Gạt bụi và gioăng | Chặn bụi, mạt và nước khỏi rãnh bi |
| Vú mỡ | Chỗ bơm mỡ bôi trơn cho con trượt |
Nguồn: tài liệu kỹ thuật công bố của các hãng ray dẫn hướng tuyến tính.
2. Kiểu bi, kiểu con lăn và bạc trượt khác nhau ở đâu?
Ba kiểu dẫn hướng này cùng làm một việc nhưng chịu tải và giá thành khác nhau. Máy điêu khắc phổ thông dùng nhiều nhất là con trượt bi trên ray có biên dạng. Máy cắt nặng thường lên con lăn, còn máy mini hoặc máy tự chế hay dùng trục tròn với bạc trượt.
| Kiểu | Tải và độ cứng | Hợp với |
|---|---|---|
| Kiểu bi trên ray | Trung bình đến cao, ma sát thấp | Máy khắc gỗ, router, gia công nhôm nhẹ |
| Kiểu con lăn | Cao, cứng hơn kiểu bi, giá thường cao hơn | Máy cắt nặng, máy làm đá, gia công kim loại |
| Bạc trượt trên trục tròn | Thấp hơn, trục dài dễ võng | Máy mini, máy tự chế, tải nhẹ |
Nguồn: tài liệu kỹ thuật công bố của các hãng ray dẫn hướng tuyến tính.
Kết luận ngắn: máy cắt vật liệu mềm, tốc độ cao thì con trượt bi là đủ. Lực cắt lớn, dao ăn sâu hoặc phải chạy liên tục nhiều ca thì cân nhắc con lăn. Trục tròn chỉ nên giữ cho máy nhỏ.
3. Chọn con trượt CNC theo những tiêu chí nào?
Hãy xét từng tiêu chí dưới đây theo thứ tự, vì giá chỉ nên là bước cuối.
- Tải và mô-men: tính cả trọng lượng cụm trục lẫn lực cắt, không chỉ trọng lượng đứng yên.
- Độ cứng: trục dài hoặc dao cắt sâu cần con trượt cứng, khổ ray lớn.
- Cỡ ray: mã cỡ ghi trên thân con trượt phải khớp với ray đang có.
- Cấp chính xác và tiền tải: tiền tải lớn thì cứng hơn, nhưng ma sát và nhiệt cũng tăng.
- Độ kín: máy gỗ, máy đá nhiều bụi cần gạt bụi, gioăng và che ray.
- Bôi trơn: có vú mỡ dễ với tới, không phải tháo cả cụm trục mới bơm được.
4. Máy gỗ, máy nhôm và máy đá cần con trượt khác nhau ra sao?
Cùng là máy CNC nhưng điều kiện làm việc của từng loại khác hẳn, nên tiêu chí ưu tiên cũng khác. Nếu đang cân nhắc cấu hình máy, bài cách chọn máy CNC điêu khắc đá nói thêm về khung và truyền động đi cùng ray.
| Loại máy | Điều đáng lo | Ưu tiên khi chọn |
|---|---|---|
| Cắt, khắc gỗ | Mạt gỗ mịn bám vào rãnh bi, tốc độ chạy cao | Gạt bụi tốt, bơm mỡ đều, con trượt bi |
| Gia công nhôm | Lực cắt ngang lớn, dễ rung khi dao ăn sâu | Độ cứng, tiền tải vừa đủ, ray khổ lớn |
| Điêu khắc đá | Bụi đá, nước làm mát, lực đẩy nặng | Gioăng kín, che ray, cân nhắc con lăn |
Nguồn: tổng hợp từ thông số của các hãng ray dẫn hướng và thực tế vận hành máy CNC.
Với máy làm đá, bụi và nước là kẻ thù chính của rãnh bi, nên cấu hình của máy CNC điêu khắc tượng đá thường có che ray hoặc ống chắn bụi. Máy gia công nhôm, như dòng CNC nhôm, lại đòi hỏi độ cứng hơn là khả năng kín bụi. Máy cắt tấm thì xem thêm trang cắt CNC.
5. Dấu hiệu nào cho thấy con trượt đã mòn hoặc thiếu mỡ?
Hiếm khi bộ dẫn hướng hỏng đột ngột. Nó báo trước bằng tiếng động, độ rơ và chất lượng đường cắt, nên một lượt kiểm định kỳ bắt được phần lớn vấn đề.
| Dấu hiệu | Nguyên nhân hay gặp | Cách kiểm |
|---|---|---|
| Rít hoặc lạo xạo khi chạy | Thiếu mỡ, bụi lọt vào rãnh bi | Tắt máy, đẩy tay dọc ray, nghe và cảm lực cản |
| Trục lắc khi lay ngang | Mòn bi hoặc rãnh, mất tiền tải | Gắn đồng hồ so, lay trục và đọc độ rơ |
| Đường cắt lượn sóng, mép có vân | Khối trượt rơ, ray lỏng hoặc lệch | Chạy thử một đường thẳng dài, kiểm bằng thước |
| Trục nặng tay từng đoạn | Ray móp, mạt cứng lọt vào, ray lắp cong | Đẩy tay từng đoạn, đánh dấu điểm nặng |
| Thân con trượt nóng sau ca chạy | Tiền tải quá lớn hoặc thiếu mỡ | Sờ thân con trượt khi vừa dừng máy |
Nguồn: tổng hợp từ hướng dẫn bảo trì của các hãng ray dẫn hướng và thực tế vận hành máy CNC.
Kiểm sớm một con trượt rơ rẻ hơn nhiều so với để ray bị mài hỏng và phải thay cả bộ.
6. Bảo dưỡng con trượt CNC theo các bước nào?
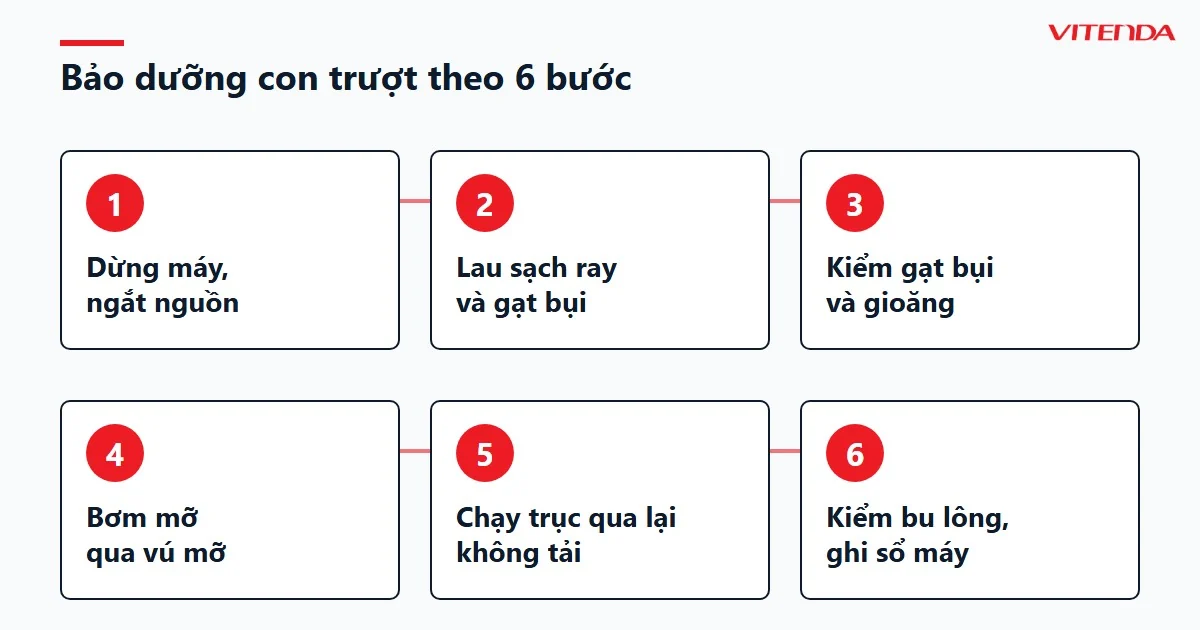
Quy trình dưới đây áp dụng được cho phần lớn máy dùng ray biên dạng. Chu kỳ cụ thể, loại mỡ và lượng mỡ lấy theo tài liệu của hãng ray.
- Dừng máy, ngắt nguồn và đưa trục về vị trí dễ thao tác.
- Lau sạch ray và gạt bụi bằng khăn không xơ; không thổi khí nén vào con trượt vì bụi bị đẩy sâu vào rãnh bi.
- Kiểm gạt bụi và gioăng: nứt, hở hay mòn thì thay trước khi bơm mỡ.
- Bơm mỡ qua vú mỡ bằng loại hãng khuyến cáo, vừa đủ, không trộn mỡ khác họ.
- Chạy trục qua lại vài lượt không tải để mỡ lan đều trên ray.
- Kiểm bu lông ray và bu lông con trượt, siết lại theo mô-men hãng ghi, rồi ghi ngày bảo dưỡng vào sổ máy.
7. Khi nào chỉ thay con trượt, khi nào phải thay cả ray?
Ray và con trượt mòn cùng nhau, vì bi lăn trên chính rãnh của ray. Nếu chỉ con trượt bị rơ mà ray còn nhẵn, không có vết lõm, thì thay riêng con trượt là hợp lý. Ray đã có vết lõm hoặc rỗ thì con trượt mới cũng sẽ mòn nhanh, lúc đó nên thay cả bộ.
| Chỉ thay con trượt khi | Thay cả ray và con trượt khi |
|---|---|
| Ray còn nhẵn, không lõm, không rỗ | Ray có vết lõm, rỗ hoặc gỉ ở rãnh bi |
| Con trượt rơ hoặc gạt bụi hỏng | Con trượt mới vẫn rít hoặc rơ sau khi lắp |
Kết luận: ray tốt thì thay con trượt cùng mã, ray đã hỏng thì thay cả bộ để máy giữ lại độ chính xác ban đầu.
Giá con trượt chênh nhiều theo hãng, cỡ ray, cấp chính xác và kiểu bi hay con lăn, nên bài này không đưa một con số chung. Gửi mã ghi trên thân con trượt hoặc một tấm ảnh để được tư vấn đúng loại cần thay. Sau khi thay, hãy đo lại độ song song giữa hai ray và độ rơ trục trước khi chạy tải thật.
8. Câu hỏi thường gặp
Bao lâu phải bơm mỡ con trượt một lần?
Chu kỳ ghi trong tài liệu của hãng ray và phụ thuộc môi trường làm việc. Máy cắt đá, gỗ hoặc dùng nước làm mát cần kiểm và bơm mỡ thường xuyên hơn máy chạy sạch. Ray khô, không còn màng mỡ mỏng là dấu hiệu đã đến lúc bơm.
Thay con trượt khác hãng lên ray cũ được không?
Có hãng làm theo kích thước tương thích nên lắp vừa, nhưng độ rơ và tiền tải mỗi hãng khác nhau. Cách an toàn là thay cùng hãng, cùng mã với ray. Nếu buộc phải lắp khác hãng, hãy đo lại độ rơ và lực đẩy tay sau khi lắp.
Con trượt CNC giá bao nhiêu?
Giá phụ thuộc hãng, cỡ ray, cấp chính xác và loại con trượt. Cùng một cỡ ray, giá giữa các dòng có thể cách xa nhau, nên khó có một mức chung. Gửi mã con trượt đang dùng để được báo giá đúng loại.
Có tự thay con trượt được không?
Được nếu bạn có ray giả, đồng hồ so và biết cân lại ray. Với máy cần độ chính xác cao hoặc máy đang chạy sản xuất, nên nhờ kỹ thuật viên đã làm máy tương tự để tránh lắp lệch ray.
Cần chọn máy CNC có ray và con trượt hợp vật liệu của bạn?
Gọi hoặc nhắn Zalo 0982 591 046 — gửi loại vật liệu, khổ gia công và ảnh máy đang dùng để được tư vấn cấu hình.
Cập nhật 16/11/2026 bởi Vitenda.