


Khoan CNC là cách khoan lỗ bằng máy chạy theo chương trình, nên mọi lỗ trên cùng một lô đều đúng vị trí, đúng đường kính và đúng độ sâu đã lập trình. Cách này hợp với chi tiết nhiều lỗ như tấm nhôm, ván nội thất, mặt bích. Bài giải thích nguyên lý, quy trình, các chu trình khoan, vật liệu hợp và cách chọn máy cho xưởng.
- Máy đọc chương trình, đưa mũi khoan tới toạ độ từng lỗ rồi khoan đúng độ sâu.
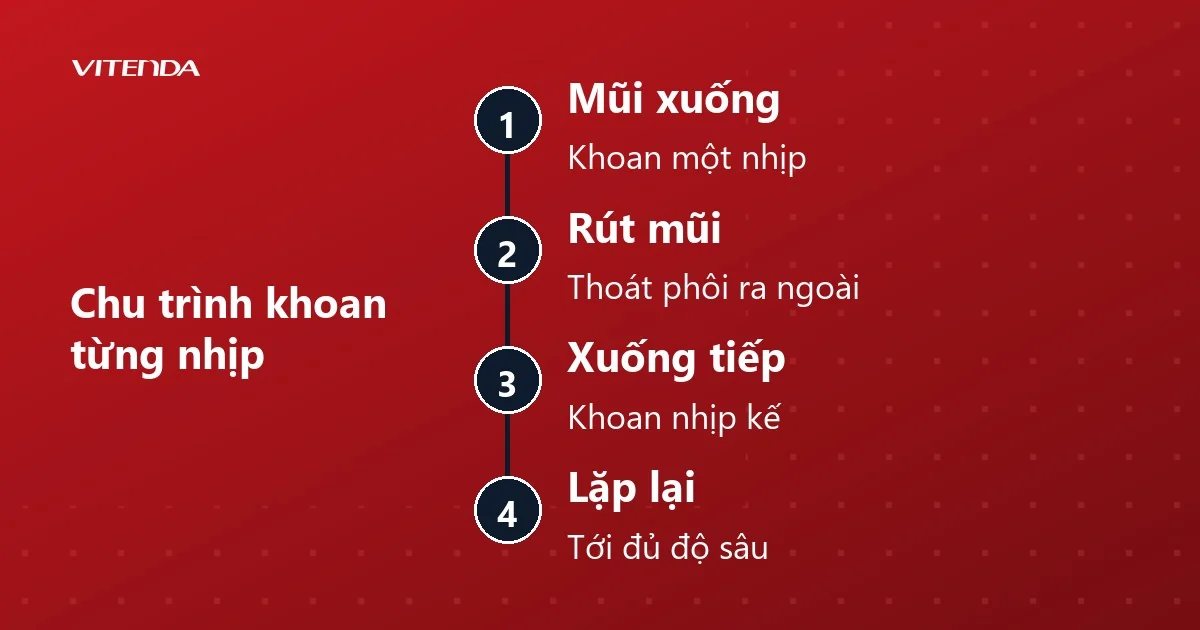
- Lỗ nông dùng chu trình khoan thẳng; lỗ sâu dùng chu trình khoan từng nhịp để thoát phôi.
- Chọn máy theo kích thước phôi, vật liệu và số lỗ mỗi ngày, không theo số trục cho đẹp.
- Hầu hết lỗi lệch lỗ, gãy mũi đến từ kẹp phôi và đo dao, không phải từ máy.
1. Điểm khác giữa khoan CNC, khoan tay và khoan bàn là gì?
Khoan tay và khoan bàn phụ thuộc vào mắt và tay người thợ: vạch dấu, hạ mũi, canh độ sâu. Máy CNC chuyển các việc đó vào chương trình. Người vận hành chỉ gá phôi, gắn mũi và bấm chạy.
Khi cần vài lỗ rời, khoan bàn vẫn rẻ và nhanh. Khi cần hàng chục lỗ đúng bước trên mỗi chi tiết, lặp lại cho cả lô, khoan CNC cho kết quả đồng đều mà không cần vạch dấu từng tấm.
| Tiêu chí | Khoan tay | Khoan bàn | Khoan CNC |
|---|---|---|---|
| Định vị lỗ | Vạch dấu, canh bằng mắt | Vạch dấu hoặc đồ gá | Theo toạ độ trong chương trình |
| Độ sâu | Canh tay | Chặn cơ khí | Đặt bằng số, lặp lại được |
| Lô lớn | Chậm, lỗ không đều | Khá, tốn công gá | Hợp với lô lặp lại |
| Chi phí đầu tư | Thấp | Vừa | Cao hơn, hoàn vốn khi số lượng đủ lớn |
Ghi chú: so sánh theo cách làm phổ biến trong xưởng cơ khí, cập nhật 05/11/2026.
2. Máy khoan CNC gồm những bộ phận nào?
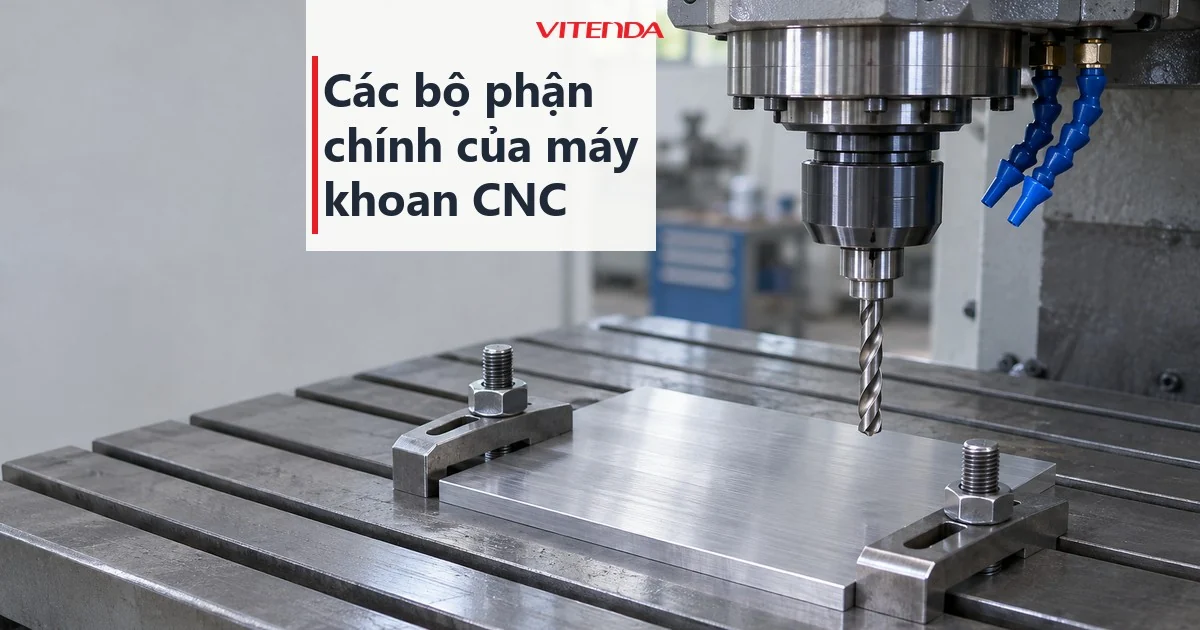
Dù là máy khoan chuyên dụng hay trung tâm gia công khoan lỗ, cấu tạo đều xoay quanh một vài cụm chính.
- Bộ điều khiển: đọc chương trình, tính chuyển động các trục.
- Trục chính: quay mũi khoan, quyết định tốc độ vòng quay và cỡ mũi khoan gắn được.
- Bàn máy: giữ phôi; có thể là bàn rãnh chữ T, bàn hút chân không hoặc đồ gá riêng.
- Hệ truyền động: vít me hoặc thanh răng, kèm động cơ bước hoặc servo để đưa trục tới đúng toạ độ.
- Làm mát và hút phôi: tưới dung dịch hoặc thổi khí với kim loại, hút bụi với gỗ và nhựa.
- Đổi dao: tuỳ chọn, giúp máy khoan nhiều cỡ lỗ liên tiếp mà không dừng thay tay.
Máy khoan nhiều đầu thường dùng cho ván và tấm, khoan một lượt cả hàng lỗ. Máy một trục chính linh hoạt hơn khi chi tiết đa dạng, nhưng khoan từng lỗ một.
3. Quy trình khoan CNC từ bản vẽ đến chi tiết hoàn thiện
Quy trình dưới đây áp dụng cho hầu hết máy, khác nhau chủ yếu ở phần mềm lập trình.
- Chuẩn bị bản vẽ và chương trình: lấy toạ độ, đường kính, độ sâu từng lỗ rồi lập chương trình thủ công hoặc bằng phần mềm CAM.
- Gá và kẹp phôi: phôi phải phẳng, không xoay, không rung khi mũi chạm vào.
- Gắn mũi khoan đúng loại vật liệu, kẹp chắc vào đầu kẹp hoặc ống kẹp.
- Đo chiều dài dao và đặt gốc toạ độ trên phôi; sai bước này thì mọi lỗ đều sai độ sâu.
- Chạy thử không tải hoặc chạy mô phỏng để xem đường đi, rồi mới chạy thật.
- Kiểm lỗ đầu tiên bằng calip hoặc thước, đạt thì chạy cả lô.
Lỗ khoan chỉ đúng khi phôi được kẹp chắc và dao đã được đo chiều dài; chương trình đẹp đến đâu cũng không sửa được hai lỗi này.
4. Các chu trình khoan CNC hay dùng là gì?
Thay vì viết từng chuyển động xuống, rút, người lập trình gọi một chu trình có sẵn của bộ điều khiển rồi khai toạ độ các lỗ. Trên hệ điều khiển kiểu Fanuc, các mã thường gặp như bảng dưới.
| Mã thường gặp | Kiểu khoan | Dùng khi |
|---|---|---|
| G81 | Khoan thẳng một nhát | Lỗ nông, vật liệu mỏng |
| G82 | Khoan có dừng ở đáy lỗ | Lỗ không thông cần đáy phẳng, lỗ vát miệng |
| G83 | Khoan từng nhịp, rút hẳn mũi ra để thoát phôi | Lỗ sâu, thép, inox |
| G73 | Khoan từng nhịp, chỉ rút nhẹ để bẻ phôi | Lỗ sâu vừa, cần nhanh hơn G83 |
| G84 | Taro ren | Cần lỗ ren sau khi khoan |
| G80 | Huỷ chu trình | Kết thúc nhóm lỗ |
Ghi chú: hệ điều khiển khác có thể đặt mã khác, xem sổ tay của máy. Cập nhật 05/11/2026.
5. Vật liệu nào hợp để khoan CNC?
Máy khoan được gỗ, nhôm, thép, inox, nhựa và composite. Khác nhau nằm ở loại mũi, tốc độ và cách xử lý phôi, không phải ở bản thân máy.
| Vật liệu | Điều cần lưu ý | Xử lý phôi |
|---|---|---|
| Gỗ, MDF, ván công nghiệp | Mũi nhọn dẫn hướng để miệng lỗ không rách mặt | Hút bụi liên tục |
| Nhôm | Dễ dính phôi vào mũi, cần rãnh thoát rộng | Dầu hoặc dung dịch làm mát |
| Thép, inox | Sinh nhiệt lớn, inox dễ cứng bề mặt nếu mũi cùn | Tưới làm mát, khoan từng nhịp |
| Nhựa, acrylic | Nhiệt làm nhựa chảy, bám mũi | Tốc độ tiến vừa phải, thổi khí |
Ghi chú: tổng hợp theo kinh nghiệm gia công phổ biến; thông số cụ thể theo khuyến cáo của nhà sản xuất mũi khoan. Cập nhật 05/11/2026.
Với phôi nhôm tấm, bạn có thể tham khảo thêm bài về gia công CNC nhôm. Nếu tấm cần cắt theo biên dạng sau khi khoan, cách làm nằm ở bài cắt CNC.
6. Chọn máy khoan CNC theo tiêu chí nào?
Hỏi ba điều trước khi xem cấu hình: phôi lớn nhất là bao nhiêu, vật liệu chính là gì, mỗi ngày cần khoan khoảng bao nhiêu lỗ. Từ ba câu trả lời đó mới chọn được loại máy.
- Hành trình các trục: phải lớn hơn phôi lớn nhất cộng khoảng gá kẹp.
- Công suất và tốc độ trục chính: kim loại cần trục khoẻ, mô-men tốt; gỗ và nhựa cần vòng quay cao.
- Số đầu khoan: nhiều đầu cho ván, một đầu cho chi tiết đa dạng.
- Đổi dao tự động: đáng giá khi một chi tiết cần nhiều cỡ lỗ.
- Bộ điều khiển và phần mềm: thợ của xưởng phải đọc và sửa được chương trình.
- Bàn gá: bàn hút chân không hợp tấm phẳng; chi tiết khối nên dùng êtô hoặc đồ gá.
- Dịch vụ sau bán: có người sửa, có linh kiện thay, có hướng dẫn vận hành.
Xưởng chỉ có việc khoan thưa thớt chưa nên mua máy. Gửi gia công ngoài rẻ hơn, và bạn có thể xem đơn vị gia công CNC để so sánh trước khi quyết.
7. Giá máy khoan CNC phụ thuộc vào những yếu tố nào?
Giá chênh rất xa giữa các cấu hình, nên không có một con số chung. Những yếu tố đẩy giá lên theo thứ tự ảnh hưởng thường gặp:
- Kích thước bàn và hành trình: máy càng lớn, khung và vít me càng đắt.
- Loại trục chính và công suất.
- Số đầu khoan và có đổi dao tự động hay không.
- Động cơ servo hay động cơ bước cùng bộ điều khiển đi kèm.
- Máy mới hay đã qua sử dụng, xuất xứ và chế độ bảo hành.
Để có báo giá sát, bạn cần nêu kích thước phôi lớn nhất, vật liệu, số lỗ và cỡ lỗ. Gọi hoặc nhắn Zalo theo số ở cuối bài để được tư vấn cấu hình.
8. Lỗi hay gặp khi khoan CNC và cách xử lý
- Lỗ lệch vị trí: kiểm gốc toạ độ, kiểm phôi có xê dịch khi kẹp không.
- Lỗ sai độ sâu: đo lại chiều dài dao sau mỗi lần thay mũi.
- Gãy mũi: giảm lượng tiến, chuyển sang khoan từng nhịp, thay mũi cùn.
- Miệng lỗ rách hoặc có ba via: dùng mũi sắc, kê tấm đệm phía dưới phôi.
- Lỗ to hơn danh nghĩa: mũi đảo hoặc ống kẹp mòn, kiểm độ đảo trục chính.
9. Câu hỏi thường gặp
Máy phay CNC có khoan được không?
Được. Phần lớn máy phay và trung tâm gia công đều có chu trình khoan. Máy khoan chuyên dụng nhanh hơn khi cần nhiều lỗ trên tấm, còn máy phay lợi ở chỗ vừa khoan vừa phay biên dạng trong một lần gá.
Khi khoan CNC có cần làm mát không?
Với kim loại thì có: làm mát giữ tuổi thọ mũi và giúp thoát phôi. Với gỗ thì thay bằng hút bụi. Nhựa cần tốc độ vừa phải và thổi khí để không bị chảy bám mũi.
Khoan lỗ sâu bằng CNC thế nào để không gãy mũi?
Dùng chu trình khoan từng nhịp để mũi rút ra thoát phôi, giảm lượng tiến và chọn mũi có rãnh thoát phù hợp vật liệu. Lỗ sâu gấp nhiều lần đường kính thì nên hỏi nhà sản xuất mũi về loại chuyên dùng.
Máy CNC có thay được khoan bàn không?
Không hoàn toàn. Việc lẻ, vài lỗ rời vẫn nhanh và rẻ hơn trên khoan bàn. Máy CNC có lợi khi lô lớn và lỗ lặp lại, nơi độ đồng đều quyết định chất lượng.
Cần tư vấn cấu hình máy CNC cho xưởng?
Gọi hoặc nhắn Zalo 0982591046 — gửi kích thước phôi, vật liệu và số lượng để nhận gợi ý cấu hình.
Cập nhật 05/11/2026 bởi Vitenda.