


Máy CNC đang chạy bị dừng lại giữa chừng thường rơi vào ba nhóm: lệnh dừng nằm trong chương trình, tín hiệu an toàn bị ngắt, hoặc trục chính và nguồn điện báo lỗi. Đừng tắt máy ngay. Màn hình điều khiển, đèn trên driver và biến tần còn giữ manh mối rõ nhất ở đúng thời điểm máy dừng. Bài này đi từ việc cần làm ngay đến cách khoanh vùng từng nhóm nguyên nhân.
- Ghi lại mã báo lỗi và dòng lệnh đang chạy trước khi tắt nguồn.
- Dừng đúng một chỗ, lần nào cũng vậy: nghi chương trình.
- Dừng ngẫu nhiên: nghi nhiễu điện, cáp lỏng, nối đất.
- Dừng sau thời gian chạy dài: nghi quá nhiệt ở trục chính hoặc driver.
1. Máy vừa dừng giữa chừng: việc cần làm ngay
Quyết định trong vài phút đầu quyết định bạn có tìm ra nguyên nhân hay không. Bật lại máy khi chưa biết vì sao nó dừng thì lỗi thường lặp đúng chỗ cũ, còn dao thì có thể đã kẹt trong phôi.
- Giữ nguyên hiện trường, chưa tắt nguồn chính, chưa bấm chạy lại.
- Chụp màn hình điều khiển: mã lỗi, dòng lệnh đang chạy, toạ độ lúc dừng.
- Nhìn đèn báo trên biến tần, driver trục X, Y, Z và bộ nguồn; đèn đỏ hay chớp là lỗi cần ghi lại.
- Kiểm dao và phôi: dao còn nguyên, phôi còn kẹp chắc hay đã xê dịch.
- Ghi giờ dừng và việc đang diễn ra quanh máy, ví dụ máy nén khí hay máy hàn vừa khởi động chung đường điện.
2. Máy CNC dừng ở đâu thì nên nghi ngờ phần nào?
Cách khoanh vùng nhanh nhất là nhìn hoàn cảnh lúc máy dừng. Bảng dưới gom các tình huống gặp nhiều nhất ở máy điêu khắc gỗ, đá và máy cắt, cùng chỗ nên kiểm trước.
| Dấu hiệu | Nghi ngờ trước | Cách kiểm |
|---|---|---|
| Dừng đúng một dòng lệnh, lần nào cũng vậy | Lệnh tạm dừng, lệnh đổi dao hoặc lỗi trong file | Mở file, xem dòng đang chạy lúc dừng |
| Dừng ngẫu nhiên, lúc chạy trơn lúc không | Nhiễu điện, cáp lỏng, nối đất kém | Siết đầu cáp, kiểm dây tiếp địa |
| Dừng sau khi chạy liên tục lâu | Trục chính hoặc driver quá nhiệt | Sờ vỏ động cơ, kiểm bơm nước hoặc quạt |
| Trục chính ngừng quay, bàn máy còn sáng đèn | Biến tần báo lỗi | Đọc mã lỗi trên biến tần |
| Dừng khi dao ăn sâu vào phôi | Quá tải, dao cùn, thông số cắt chưa hợp | Kiểm dao, giảm lượng ăn dao |
| Dừng khi tới sát mép bàn | Công tắc hành trình hoặc gốc toạ độ lệch | Xem đèn tín hiệu limit, đặt lại gốc |
| Màn hình đứng, mất kết nối | Cáp USB hoặc mạng, card điều khiển, máy tính | Thay cáp, tắt chế độ ngủ của máy tính |
Tổng hợp theo các lỗi thường gặp khi vận hành máy CNC, cập nhật 08/11/2026.
3. Dừng do chương trình và phần mềm điều khiển
Nếu máy luôn dừng ở cùng một vị trí trên đường chạy, hãy xem chương trình trước tiên. Mở file gia công, nhảy tới dòng đang chạy lúc dừng và đọc vài dòng quanh nó.
- Lệnh dừng sẵn trong file: lệnh tạm dừng chương trình (M0, M1) hoặc lệnh đổi dao do phần mềm thiết kế sinh ra mà bạn không để ý.
- Toạ độ vượt giới hạn mềm: đường chạy đi ra ngoài phạm vi bàn máy, bộ điều khiển tự dừng và báo vượt hành trình.
- Truyền file từ máy tính: máy tính vào chế độ ngủ, treo hoặc bị phần mềm khác chiếm tài nguyên thì dòng lệnh đến chậm và máy đứng giữa đường chạy.
- Thông số dao khai sai: máy chờ đổi dao hoặc báo thiếu dao dù dao vẫn gắn trên trục.
Mẹo của người chạy máy lâu: file dài thì chép vào bộ nhớ của bộ điều khiển nếu máy cho phép, và tắt hẳn chế độ ngủ, tự cập nhật trên máy tính điều khiển.
4. Dừng do tín hiệu an toàn và nhiễu điện
Máy CNC được thiết kế để dừng khi nghi có sự cố. Chỉ cần một tín hiệu an toàn bị ngắt dù chỉ một khoảnh khắc, bộ điều khiển sẽ coi là nguy hiểm và dừng ngay, kể cả khi bạn không bấm gì.
- Nút dừng khẩn: tiếp điểm mòn hoặc lỏng dây khiến nút tự ngắt khi máy rung.
- Công tắc hành trình: đầu dò bám bụi, đứt dây hoặc bị nhiễu sinh ra tín hiệu giả; máy dừng dù dao chưa tới mép bàn.
- Nguồn điện sụt: các thiết bị công suất lớn dùng chung đường điện, như máy nén khí, máy hàn, khởi động là điện áp tụt và card điều khiển khởi động lại.
- Nối đất và cáp tín hiệu: cáp tín hiệu đi sát cáp động lực của biến tần dễ bị nhiễu; cáp nên có lớp bọc chống nhiễu và tách đường đi.
Máy dừng và có báo lỗi là máy đang tự bảo vệ. Tắt rồi bật lại mà không đọc mã lỗi thì lần sau nó sẽ dừng đúng chỗ đó.
5. Dừng do trục chính, biến tần và làm mát
Khi trục chính ngừng quay mà các trục còn lại vẫn sáng đèn, hãy nhìn ngay vào biến tần. Màn hình biến tần thường hiện mã quá dòng, quá nhiệt hoặc quá áp, và tra mã này trong sổ tay của hãng sẽ cho hướng xử lý đúng hơn mọi phỏng đoán.
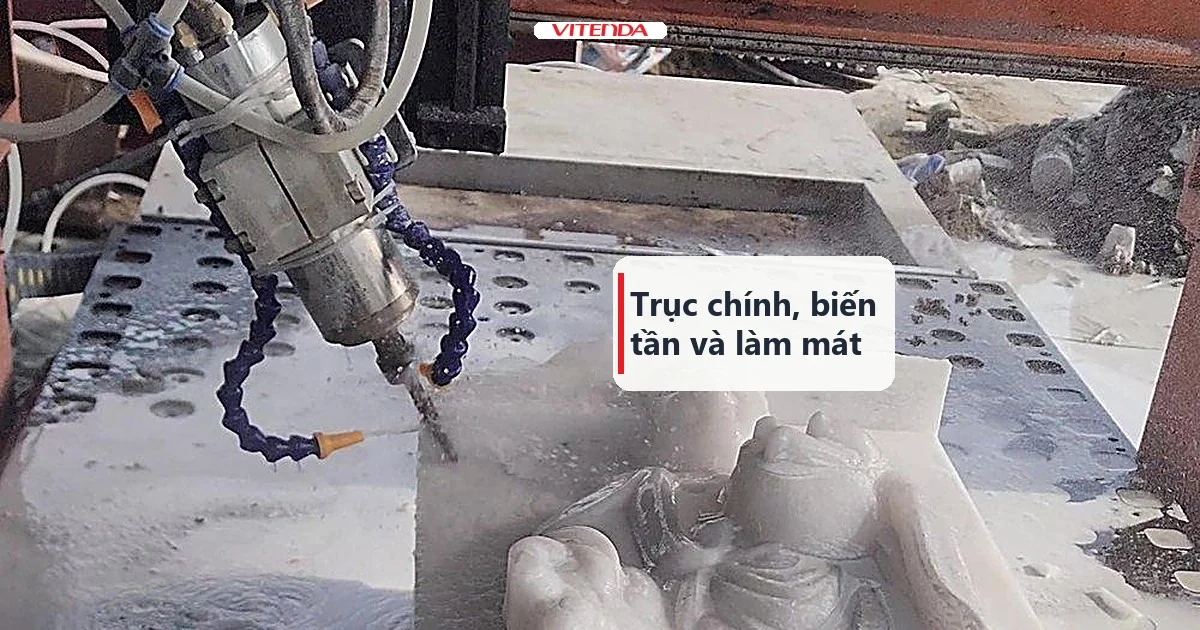
Nguyên nhân gốc thường nằm ở khâu làm mát và tải. Bơm nước yếu hay tắc, quạt bám bụi, dao cùn khiến trục chính gánh thêm tải, hoặc cắt vật liệu cứng với thông số dành cho vật liệu mềm. Máy chế tác đá dùng nước làm mát dao và phôi, nên nước lọt vào đầu cáp trục chính cũng là lỗi hay gặp.
Nhà xưởng cắt nhôm hay gỗ cứng liên tục thì nên có lịch nghỉ máy và vệ sinh bộ lọc định kỳ. Cắt nhôm sinh nhiệt nhanh ở dao và trục chính; bài CNC nhôm nói thêm về cách chọn máy và dao cho vật liệu này.
6. Dừng do cơ khí và truyền động
Khi máy dừng kèm tiếng kêu lạ, hoặc driver một trục báo lỗi, hãy nghĩ tới phần cơ. Các dấu hiệu hay gặp:
- Kẹt ray hoặc vít me: thiếu dầu mỡ, bụi đá hoặc mạt gỗ bám vào ray làm trục chạy nặng, động cơ quá dòng rồi driver ngắt.
- Mất bước: động cơ bước hoặc servo chạy không kịp lệnh, vị trí thật lệch vị trí máy tính và bộ điều khiển báo sai số.
- Khớp nối lỏng: khớp nối giữa động cơ và vít me trượt, trục không quay theo lệnh.
- Cáp xích kẹt: cáp bị kéo căng hoặc kẹt ở góc, đứt ngầm bên trong nên lúc dừng lúc chạy.
- Phôi xê dịch: phôi bung khỏi vị trí kẹp khiến dao kẹt và quá tải, máy dừng bảo vệ.
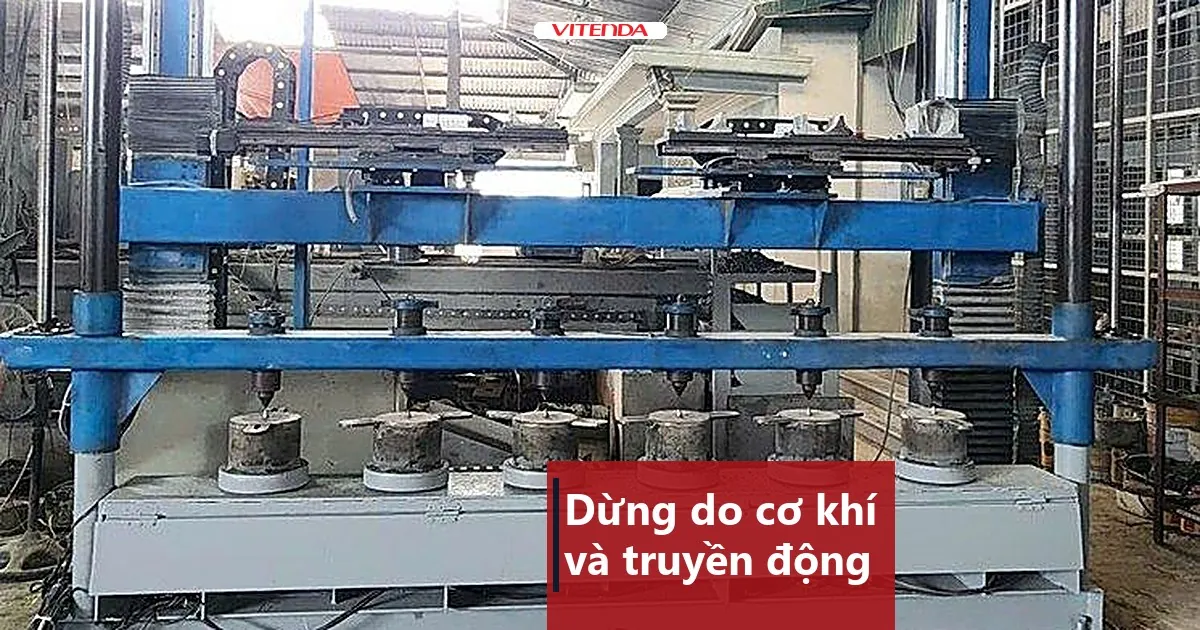
Trên máy điêu khắc tượng đá hay máy điêu khắc đá 3D, đường chạy dài và dao làm việc liên tục nhiều giờ. Chỉ một điểm cơ khí chạy nặng cũng đủ làm máy dừng ở giữa đường chạy tinh, nên kiểm bôi trơn và độ chắc của khớp nối trước mỗi đợt chạy lớn. Bạn có thể xem thêm về máy CNC điêu khắc tượng đá và máy điêu khắc đá 3D để biết loại máy đang chạy có tải nặng ở khâu nào.
7. Làm sao để máy không dừng lại lần nữa?
Sau khi xử lý xong, việc đáng làm là chặn lỗi lặp lại. Phần lớn lần dừng bất thường có thể phòng bằng thói quen kiểm máy đều đặn, không cần thiết bị đắt tiền.
- Vệ sinh và bôi trơn ray, vít me, thanh răng theo lịch cố định, nhất là sau ca cắt đá hoặc gỗ nhiều bụi.
- Siết đầu cáp tín hiệu, cáp động lực, dây tiếp địa; xem lại cáp xích sau khi di chuyển máy.
- Kiểm làm mát: mức nước, bơm, quạt và bộ lọc trước khi chạy file dài.
- Chạy thử file mới ở chế độ không cắt hoặc trên phôi bỏ đi, để thấy lệnh dừng và toạ độ vượt biên trước khi vào phôi thật.
- Giữ nhật ký lỗi: ngày giờ, mã lỗi, file đang chạy. Sau vài lần dừng, quy luật hiện ra rất rõ.
Nếu đang cân nhắc máy mới hoặc đổi loại vật liệu gia công, bài cách chọn máy CNC điêu khắc đá nêu các tiêu chí về kết cấu và trục chính cần xem trước khi mua. Với nhu cầu cắt tấm, trang cắt CNC cho thêm góc nhìn về loại gia công này.
8. Câu hỏi thường gặp
Máy CNC dừng giữa chừng, có nên tắt nguồn rồi bật lại ngay không?
Không nên. Ghi lại mã lỗi và dòng lệnh đang chạy trước, vì tắt nguồn thường xoá thông tin báo lỗi. Sau đó mới tắt, kiểm theo bảng ở phần 2 rồi hãy khởi động lại và về gốc toạ độ.
Có chạy tiếp được từ dòng lệnh máy vừa dừng không?
Nhiều bộ điều khiển cho phép chọn dòng để chạy tiếp, nhưng bạn phải đưa dao về đúng vị trí, bật lại trục chính đúng tốc độ và kiểm gốc toạ độ vẫn chưa lệch. Chưa chắc thì chạy lại từ đầu trên phôi mới để tránh hỏng cả tấm.
Máy chỉ dừng khi chạy file lớn, file nhỏ vẫn bình thường, do đâu?
Thường do cách truyền file hoặc nhiệt. File lớn kéo dài thời gian chạy, nên máy tính chuyển chế độ ngủ, cáp truyền gián đoạn hay trục chính và driver nóng dần tới ngưỡng bảo vệ. Thử chép file vào bộ nhớ của bộ điều khiển và kiểm làm mát.
Khi nào nên nhờ kỹ thuật bên ngoài?
Khi máy dừng lặp lại dù đã kiểm cáp, nguồn, làm mát, hoặc khi mã lỗi liên quan đến driver, servo hay card điều khiển mà bạn không có thiết bị đo. Gửi kèm video lúc máy dừng và ảnh màn hình lỗi để người hỗ trợ khoanh vùng nhanh hơn.
Máy CNC của bạn hay dừng giữa chừng?
Gọi hoặc nhắn Zalo 0982591046 — gửi video lúc máy dừng, ảnh màn hình báo lỗi và loại máy đang dùng để được tư vấn hướng kiểm.
Cập nhật 08/11/2026 bởi Vitenda.