
Máy CNC thay dao tự động đáng đầu tư khi mỗi chi tiết phải qua nhiều loại mũi: cắt, khoan, phay rãnh, vát cạnh. Máy tự đổi dao theo chương trình, đo lại chiều dài mũi rồi chạy tiếp, nên không ai phải đứng cạnh máy tháo lắp từng mũi. Bài này so sánh các kiểu kho dao, các thông số cần hỏi, yếu tố tạo ra chênh lệch giá và cách bảo trì để máy đổi dao chạy ổn định.
- Thay dao tự động giải bài toán nhiều loại mũi trên một chi tiết, khác với máy nhiều đầu.
- Kiểu kho dao quyết định tốc độ đổi dao và số mũi chứa được.
- Giá phụ thuộc cấu hình, nên hỏi theo vật liệu và khổ phôi thay vì hỏi giá chung.
- Khí nén sạch và côn kẹp dao sạch là hai điểm bảo trì quan trọng nhất.
1. Máy CNC thay dao tự động là gì và đổi dao ra sao?
Máy CNC thay dao tự động (viết tắt ATC, automatic tool changer) là máy router hoặc máy phay CNC có kho dao đi kèm trục chính. Khi chương trình gặp lệnh đổi dao, trục chính nhả mũi đang gắn, lấy mũi kế tiếp trong kho, kẹp lại bằng khí nén rồi gia công tiếp. Một trục chính, nhiều mũi, một lần chạy.
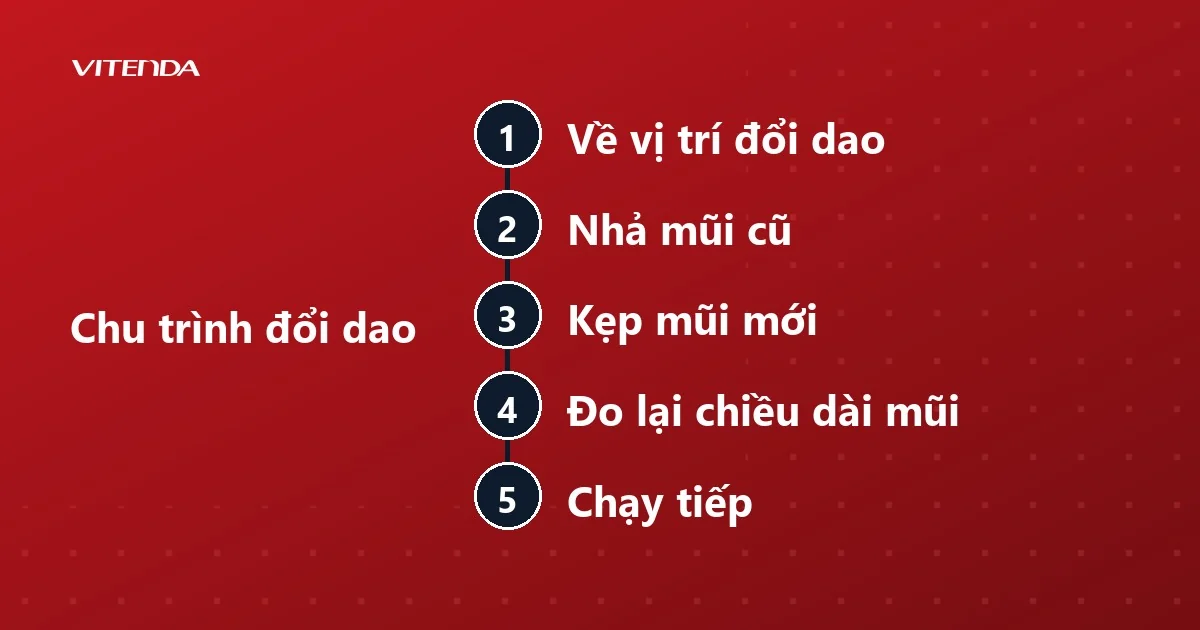
Một chu trình đổi dao thường đi theo thứ tự sau.
- Về vị trí đổi dao: trục chính nâng lên và chạy tới ô dao đang trống.
- Nhả mũi cũ vào đúng ô của nó trong kho.
- Kẹp mũi mới bằng cơ cấu khí nén của trục chính.
- Đo lại chiều dài mũi bằng cảm biến, máy tự bù độ cao theo mũi vừa gắn.
- Chạy tiếp đường dao kế tiếp mà không cần đặt lại điểm gốc.
2. Các kiểu kho dao: chọn kiểu nào cho xưởng của bạn?
Kho dao quyết định hai thứ: máy mất bao lâu cho một lần đổi dao và chứa được bao nhiêu mũi. Ba kiểu thường gặp ở thị trường Việt Nam được so sánh ở bảng dưới.
| Kiểu kho dao | Cách bố trí | Điểm mạnh | Điểm cần cân nhắc |
|---|---|---|---|
| ATC thẳng (hàng dao) | Các ô dao xếp thành hàng, thường đặt cố định bên hông bàn máy | Chứa được nhiều mũi, dễ bố trí thêm ô | Trục chính phải chạy tới kho nên mỗi lần đổi mất thêm quãng di chuyển |
| ATC đĩa (carousel) | Kho tròn gắn trên giàn, đi cùng trục chính | Đổi dao nhanh vì không cần chạy về kho | Số ô thường ít hơn, đĩa nằm gần vùng cắt nên cần che bụi tốt |
| Kho cánh tay (trung tâm gia công) | Cánh tay cơ khí lấy dao từ kho kín | Cứng vững, hợp gia công nhôm và kim loại | Giá cao hơn nhiều so với hai kiểu trên, ít gặp ở xưởng gỗ |
Nguồn: tổng hợp từ cấu hình phổ biến của máy router CNC và máy phay CNC, cập nhật ngày 04/11/2026.
Xưởng nội thất cắt ván công nghiệp thường dùng ATC thẳng hoặc ATC đĩa. Muốn gia công nhôm nhiều thì nên đọc thêm về cnc nhôm để biết trục chính và độ cứng vững cần đạt.
3. Khi nào nên chọn máy CNC thay dao tự động, khi nào chưa cần?
Thay dao tự động không phải lúc nào cũng cần. Máy chỉ trả lại vốn khi bạn thực sự dùng nhiều mũi trên cùng một chi tiết và chạy đủ đều.
| Chọn máy thay dao tự động khi | Máy đổi dao thủ công vẫn đủ khi |
|---|---|
| Mỗi chi tiết cần nhiều loại mũi: cắt, khoan, phay rãnh, vát | Gần như mọi việc chỉ cần một loại mũi |
| Đơn hàng lặp lại, sản lượng đều mỗi ngày | Làm mẫu đơn lẻ, mỗi lần một thiết kế khác |
| Muốn một người vừa cấp phôi, vừa xếp thành phẩm trong lúc máy chạy | Người vận hành đứng cạnh máy suốt ca |
| Cần độ lặp lại giữa các lô, không muốn sai lệch do đặt dao bằng tay | Chi tiết trang trí, dung sai rộng |
Kết luận: xưởng cắt tấm làm tủ, cánh, cửa số lượng đều nên cân nhắc ATC. Xưởng làm mẫu đơn lẻ với một loại mũi sẽ thấy máy đơn giản cho chất lượng tương đương với chi phí thấp hơn.
Thời gian máy tiết kiệm được nằm ở những lần không phải dừng để đổi mũi và đặt lại độ cao dao, không nằm ở tốc độ cắt.
Ngoài gỗ và ván công nghiệp, ATC cũng gặp ở máy gia công nhôm và vật liệu tấm. Cắt CNC theo bản vẽ phẳng hay phay tạo hình đều dùng tốt, bạn có thể xem thêm cắt CNC để hiểu quy trình từ bản vẽ đến thành phẩm. Với đá, phần lớn nhu cầu là chạm khắc bằng một vài loại mũi chuyên dụng, nên hãy đọc cách chọn máy CNC điêu khắc đá trước khi quyết định có cần ATC hay không.
4. Những thông số cần hỏi trước khi chọn máy
Cùng gọi là «thay dao tự động» nhưng cấu hình có thể khác nhau rất xa. Hỏi đúng các mục dưới đây để so sánh các báo giá cho công bằng.
- Số vị trí dao: đếm số loại mũi bạn dùng cho sản phẩm phức tạp nhất, cộng thêm vài ô dự phòng.
- Côn kẹp dao: loại côn (ISO, HSK…) và collet đi kèm, vì quyết định giá mua mũi và độ cứng vững khi cắt.
- Trục chính: công suất, kiểu làm mát, dải tốc độ, và phải là loại có cơ cấu nhả kẹp dao khí nén.
- Bộ điều khiển: hỗ trợ lệnh đổi dao, bù chiều dài dao và đo dao tự động.
- Khổ bàn và bàn hút chân không: phôi lớn cần bơm đủ lưu lượng, nếu không phôi dịch chuyển khi phay.
- Hệ truyền động: servo, ray trượt, truyền động trục X Y Z, ảnh hưởng độ chính xác khi chạy lâu.
- Phần mềm và hậu xử lý: phần mềm CAM phải có bản hậu xử lý khớp với bộ điều khiển của máy.
5. Giá máy CNC thay dao tự động phụ thuộc vào đâu?
Không có một mức giá chung cho máy CNC thay dao tự động, vì hai máy cùng ghi «ATC» có thể chênh nhau ở trục chính, bộ điều khiển và khổ bàn. Bảng dưới liệt kê các yếu tố kéo giá lên hay xuống.
| Yếu tố | Ảnh hưởng tới giá |
|---|---|
| Kiểu và số ô kho dao | Kho cánh tay và kho nhiều ô đắt hơn đĩa nhỏ |
| Trục chính | Công suất lớn, làm mát tốt, nhả kẹp khí nén tăng giá rõ |
| Bộ điều khiển | Hãng và tính năng đo dao, bù dao |
| Khổ bàn, kết cấu khung | Khổ lớn và khung nặng tốn vật tư hơn |
| Bàn hút, bơm hút chân không | Bơm và vùng hút chia ngăn đều tính vào cấu hình |
| Máy mới hay đã qua sử dụng | Máy cũ rẻ hơn nhưng phải kiểm riêng kho dao và trục chính |
Nguồn: tổng hợp từ cấu hình phổ biến của máy router CNC, cập nhật ngày 04/11/2026.
Khi dự toán, đừng chỉ nhìn giá thân máy. Tổng chi phí đầu tư còn gồm máy nén khí, hệ hút bụi, phần mềm CAM, vận chuyển lắp đặt và đào tạo thợ vận hành.
6. Nhận máy và chạy thử: kiểm những gì?
Hệ thống đổi dao hỏng thường lộ ra ngay ở những lần chạy đầu. Hãy dành riêng một buổi để kiểm theo trình tự dưới đây trước khi nghiệm thu.
- Chạy đổi dao không tải nhiều lượt liên tục, quan sát mũi vào ra từng ô có êm không.
- Đo thử chiều dài dao bằng cảm biến và so với giá trị đo tay của cùng mũi.
- Cắt tấm mẫu bằng ít nhất hai loại mũi, rồi đo lại vị trí lỗ và rãnh so với bản vẽ.
- Kiểm tra khí nén: áp ổn định, có bình lọc nước và dầu trước khi vào trục chính.
- Thử dừng khẩn cấp và thử cắt khí nén giả lập giữa chu trình đổi dao.
- Ghi lại bảng ô dao và hướng dẫn thợ vận hành đặt tên mũi theo đúng số ô.
7. Bảo trì hệ thống đổi dao như thế nào?
Phần lớn sự cố đổi dao đến từ bụi và nước trong khí nén, không phải từ hỏng cơ khí. Việc bảo trì vì thế chủ yếu là giữ sạch.
- Côn và collet: lau sạch bụi gỗ trước khi gắn vào kho, vì bụi trong mặt côn làm mũi lệch tâm.
- Khí nén: xả nước bình chứa và kiểm bộ lọc theo lịch cố định; khí ẩm làm hỏng cơ cấu kẹp.
- Kho dao: hút bụi quanh các ô, kiểm lò xo và chốt giữ mũi có còn đàn hồi không.
- Cảm biến đo dao: giữ bề mặt chạm sạch, kiểm lại sai số sau mỗi lần va chạm.
- Điểm gốc: kiểm lại bù chiều dài dao khi thay trục chính hoặc sau sự cố va dao.
Máy đổi dao ổn định còn nhờ thói quen vận hành: đặt tên ô dao nhất quán, không để mũi mòn quá lâu và ghi lại mỗi lần va chạm để thợ bảo trì biết chỗ cần kiểm.
8. Câu hỏi thường gặp
Máy CNC thay dao tự động khác máy CNC nhiều đầu ở điểm nào?
Máy thay dao tự động có một trục chính và đổi nhiều loại mũi theo chương trình. Máy nhiều đầu có nhiều trục chính cùng cắt một lúc để nhân bản chi tiết. Muốn nhanh với một mẫu lặp lại thì cân nhắc nhiều đầu; muốn nhiều công đoạn trên một chi tiết thì chọn thay dao tự động.
Giá máy CNC thay dao tự động là bao nhiêu?
Giá thay đổi theo kiểu kho dao, trục chính, bộ điều khiển, khổ bàn và bàn hút. Chúng tôi không in một con số chung vì dễ gây hiểu nhầm; hãy gửi vật liệu, khổ phôi và số mũi cần dùng để nhận báo giá theo cấu hình.
Máy CNC một đầu thay dao tự động làm được cả gỗ lẫn nhôm không?
Làm được nếu trục chính, độ cứng vững và hệ làm mát của máy đáp ứng vật liệu đó. Cấu hình cho gỗ thường nhẹ hơn cấu hình gia công nhôm, nên khi cần cả hai hãy nói rõ ngay từ đầu để chọn đúng trục chính và khung máy.
Loại mini để bàn có gắn được thay dao tự động không?
Dòng mini để bàn thường không có ATC vì khổ nhỏ và giá thấp. Nếu cần ATC ở khổ nhỏ, hãy hỏi cụ thể cấu hình có kho dao và trục chính nhả kẹp khí nén hay chưa, đừng chỉ dựa vào tên máy.
Mua máy thay dao tự động cũ cần kiểm gì?
Kiểm kho dao và cơ cấu kẹp trước tiên: chạy đổi dao nhiều lượt, xem mũi có kẹp chắc không, cảm biến đo dao có chính xác không. Sau đó mới kiểm trục chính, ray và bộ điều khiển.
Cần chọn cấu hình máy CNC thay dao tự động cho xưởng?
Gọi hoặc nhắn Zalo 0982591046 — gửi vật liệu, khổ phôi và danh sách mũi cần dùng để nhận tư vấn cấu hình và báo giá.
Cập nhật 04/11/2026 bởi Vitenda.