
Mũi cắt CNC nên chọn theo vật liệu cần cắt trước, rồi mới tới số me, kiểu rãnh và đường kính. Gỗ, MDF và mica hợp mũi xoắn hoặc mũi thẳng ít me để thoát phoi tốt. Nhôm cần mũi ít me, rãnh rộng để không bị lẹo dao. Phần dưới giúp bạn chọn đúng và giữ mũi bền hơn.
- Chọn mũi theo vật liệu trước, kích thước sau.
- Ít me thoát phoi tốt, nhiều me cho bề mặt mịn hơn.
- Phải khớp cốt mũi với đầu kẹp của máy.
- Mũi mòn thường do tốc độ và bước ăn không hợp, không chỉ do chất lượng mũi.
1. Mũi cắt CNC là gì và làm việc ra sao?
Mũi cắt CNC (còn gọi là dao phay CNC hay mũi phay) là chi tiết gắn vào trục chính của máy, quay tốc độ cao để bóc vật liệu theo đường chạy do chương trình điều khiển. Phần cắt là các me (lưỡi) xoắn quanh thân. Phoi theo rãnh giữa các me thoát ra ngoài.
Một mũi gồm ba phần cần biết: thân hay cốt để kẹp vào đầu kẹp, phần rãnh thoát phoi, và đầu cắt. Đầu cắt có thể phẳng, tròn hay vát tuỳ việc cần làm là cắt rời, khoét lòng, bo mép hay khắc chi tiết. Cùng một máy, đổi mũi là đổi kết quả mép cắt.
2. Các loại mũi cắt CNC phổ biến theo hình dáng
Hình dáng quyết định mũi làm được việc gì. Bảng dưới gom các kiểu hay gặp trong xưởng cắt gỗ, quảng cáo và gia công nhôm.
| Loại mũi | Đặc điểm | Việc hợp |
|---|---|---|
| Mũi xoắn 1 me | Rãnh rộng, thoát phoi nhanh | Cắt MDF, mica, nhựa, gỗ công nghiệp |
| Mũi xoắn 2 me | Cân bằng giữa tốc độ và độ mịn mép | Cắt gỗ, ván, một số tấm nhựa |
| Mũi thẳng | Rãnh thẳng, lực cắt dồn xuống | Khoét lòng, lấy nền, cắt rãnh |
| Mũi đầu cầu | Đầu tròn, để lại bề mặt cong | Khắc nổi, tạo hình 3D |
| Mũi vát (chữ V) | Đầu nhọn, vát cạnh | Khắc chữ, viền, vát mép |
Nguồn: tổng hợp từ mô tả công bố của các hãng mũi cắt, đọc ngày 28/10/2026.
3. Chọn mũi cắt CNC theo vật liệu thế nào?
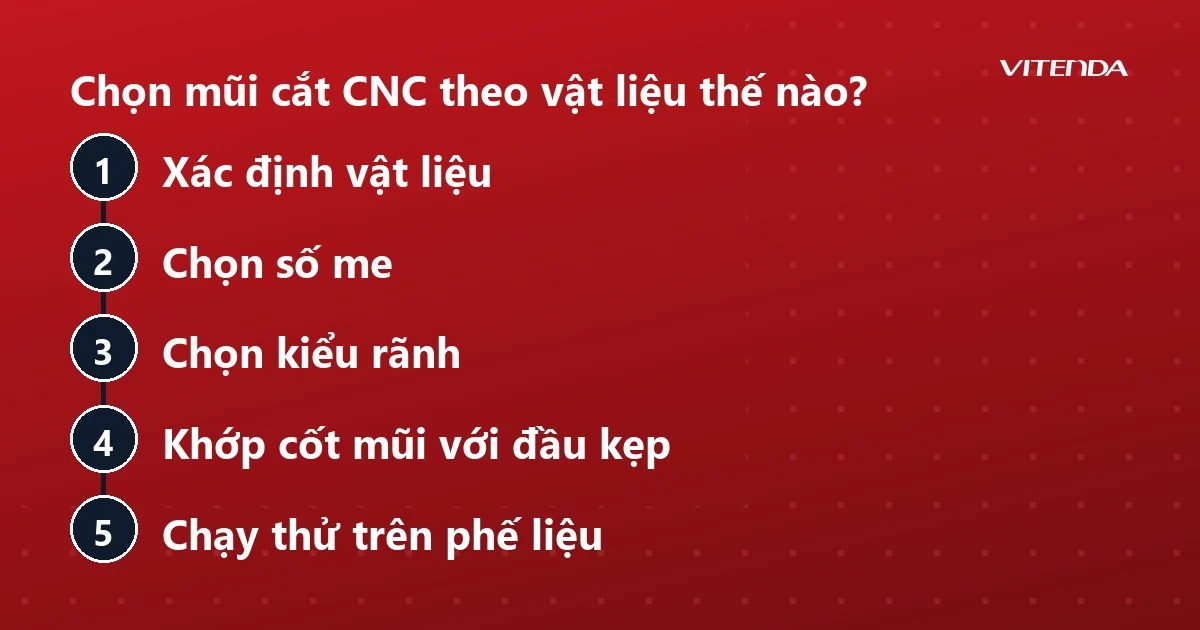
Vật liệu mềm sinh phoi to, cần rãnh rộng. Vật liệu cứng hơn cần mũi chịu mòn tốt hơn và tốc độ tiến dao thận trọng hơn. Làm theo thứ tự dưới đây sẽ tránh được phần lớn chọn nhầm.
- Xác định vật liệu: gỗ tự nhiên, MDF, mica, nhựa hay nhôm.
- Chọn số me: ít me cho vật liệu mềm hoặc dễ chảy, nhiều me cho bề mặt hoàn thiện.
- Chọn kiểu rãnh: xoắn để thoát phoi lên, thẳng để lực dồn xuống.
- Khớp cốt mũi với đầu kẹp có sẵn trên máy.
- Chạy thử một đường ngắn trên phế liệu trước khi cắt tấm thật.
Cùng một mũi nhưng sai tốc độ quay và bước ăn dao thì vẫn cháy mép; chọn đúng loại mới chỉ là nửa việc.
Gỗ, MDF, mica và nhựa
Nhóm này hợp mũi xoắn 1 me hoặc 2 me. Rãnh rộng đẩy phoi ra khỏi vết cắt, nên mép ít cháy và ít bám nhựa chảy. Mica và nhựa dễ nóng chảy, nên phải giữ tốc độ tiến dao đủ nhanh để mũi không cọ xát lâu tại một chỗ.
Nhôm
Nhôm dễ dính vào lưỡi cắt và gây hiện tượng lẹo dao. Hãy dùng mũi ít me, rãnh rộng, bề mặt đánh bóng, kèm làm mát hoặc bôi trơn. Muốn tìm hiểu thêm về gia công vật liệu này, xem trang CNC nhôm.
| Chọn ít me khi | Chọn nhiều me khi |
|---|---|
| Cắt vật liệu mềm, dễ chảy, phoi nhiều | Cần mép mịn, cắt mỏng, phoi nhỏ |
| Cắt sâu, cần thoát phoi nhanh | Vật liệu cứng, chạy tiến dao chậm |
Kết luận: ưu tiên thoát phoi thì chọn ít me; ưu tiên bề mặt hoàn thiện thì chọn nhiều me.
4. Mũi cắt CNC làm bằng chất liệu gì?
Chất liệu quyết định độ bền khi cắt liên tục. Thép gió (HSS) rẻ, dễ mài lại nhưng mòn nhanh hơn. Hợp kim cacbua vonfram (carbide) cứng và giữ lưỡi sắc lâu, hợp cắt gỗ công nghiệp có keo và vật liệu mài mòn, nhưng giòn nên dễ mẻ khi va đập hoặc rung. Một số mũi có thêm lớp phủ để giảm ma sát và chịu nhiệt tốt hơn.
- Thép gió: giá thấp, hợp việc nhẹ hoặc làm quen máy.
- Hợp kim: bền lưỡi, hợp xưởng chạy nhiều ca.
- Có lớp phủ: giảm bám vật liệu, hợp vật liệu dễ dính.
5. Vì sao mũi cắt CNC mòn hoặc cháy mép sớm?
Phần lớn trường hợp đến từ vận hành chứ không phải do mũi kém. Các nguyên nhân hay gặp là tốc độ quay quá cao so với tốc độ tiến dao, bước ăn quá sâu một lần, phoi không thoát kịp, hoặc đầu kẹp cũ làm mũi đảo tâm. Mũi đảo tâm cắt không đều, mòn một bên và để lại mép rỗ.
- Cháy mép: tăng tốc độ tiến dao hoặc giảm tốc độ quay.
- Mẻ lưỡi: kiểm tra độ rung, độ chắc của đầu kẹp và việc cố định phôi.
- Lẹo dao: dùng mũi rãnh rộng, bôi trơn, giảm nhiệt.
- Mép xơ: thay mũi đã cùn, đổi sang mũi có hướng xoắn hợp với vật liệu.
6. Làm sao khớp mũi cắt với máy đang dùng?
Trước hết xem cốt mũi có khớp đầu kẹp (collet) của máy không; sai cốt thì kẹp không chặt, mũi trượt hoặc đảo. Tiếp theo là công suất trục chính và độ cứng của khung: máy nhẹ không nên dùng mũi lớn cắt sâu một lượt. Cuối cùng là vùng làm việc, vì cắt tấm lớn cần mũi dài hơn, mà mũi càng dài càng dễ rung.
Nếu bạn đang cân nhắc máy mới, hãy xem hướng dẫn cách chọn máy CNC điêu khắc đá và trang cắt CNC để hiểu nhu cầu cắt trước khi chọn mũi. Với việc cắt bằng tia thay vì dao, tham khảo thêm máy cắt laser CNC.
7. Mũi cắt CNC giá bao nhiêu?
Giá phụ thuộc chất liệu (thép gió hay hợp kim), đường kính, chiều dài phần cắt, số me, lớp phủ và thương hiệu. Mũi hợp kim thường đắt hơn mũi thép gió cùng cỡ, nhưng dùng được lâu hơn nên cần so theo chi phí trên mỗi giờ cắt, không chỉ giá mua. Giá mỗi loại thay đổi theo thời điểm và số lượng, nên hãy liên hệ để nhận báo giá cho đúng loại bạn cần.
8. Câu hỏi thường gặp về mũi cắt CNC
Khi nào nên dùng mũi 2 me thay vì 1 me?
Mũi 2 me cho mép cắt mịn hơn và chạy êm hơn khi cắt gỗ, ván. Mũi 1 me thoát phoi nhanh hơn nên hợp mica, nhựa và vật liệu dễ chảy. Nếu mép bị cháy hoặc dính nhựa, thử chuyển sang mũi ít me hơn trước khi đổi thông số khác.
Mũi cắt CNC cho gỗ có cắt được nhôm không?
Không nên. Mũi cho gỗ có rãnh và góc cắt thiết kế cho phoi gỗ, dùng cắt nhôm dễ bị lẹo dao và mòn nhanh. Hãy dùng mũi riêng cho nhôm, rãnh rộng và đánh bóng.
Làm sao biết mũi đã cùn?
Mép cắt xơ hoặc cháy, tiếng cắt nặng hơn, máy phải gắng sức hơn hay phoi chuyển thành bụi mịn là những dấu hiệu thường gặp. Dừng lại thay mũi sớm rẻ hơn hỏng cả tấm vật liệu.
Mũi bị đảo tâm xử lý ra sao?
Kiểm tra đầu kẹp có mòn hoặc bẩn không, mũi có cắm đủ sâu và siết chặt không. Nếu vẫn đảo, thay đầu kẹp vì đảo tâm làm mũi mòn lệch và mép cắt không đều.
Cần chọn mũi cắt CNC hợp với vật liệu và máy của bạn?
Gọi hoặc nhắn Zalo 0982591046 — cho biết vật liệu và loại máy để được tư vấn.
Cập nhật 28/10/2026 bởi Vitenda.