


Sửa chữa máy CNC gỗ bắt đầu từ việc xác định lỗi nằm ở cơ khí, điện hay phần mềm, chứ không phải thay linh kiện ngay. Phần lớn sự cố như mất bước, trục chạy lệch, spindle nóng hay máy tự dừng giữa chừng có thể khoanh vùng bằng vài phép kiểm đơn giản. Bài này đi từ bảng triệu chứng, quy trình chẩn đoán đến lúc nên gọi thợ.
- Ngắt điện và chờ biến tần tắt hẳn trước khi mở bất kỳ nắp nào.
- Khoanh vùng lỗi: cơ khí, điện hay phần mềm rồi mới thay đồ.
- Mũi phay cùn và bụi gỗ gây nhiều sự cố hơn người ta tưởng.
- Spindle, bộ điều khiển và tủ điện nên giao thợ có thiết bị đo.
1. Máy CNC gỗ hỏng thì kiểm cái gì trước?
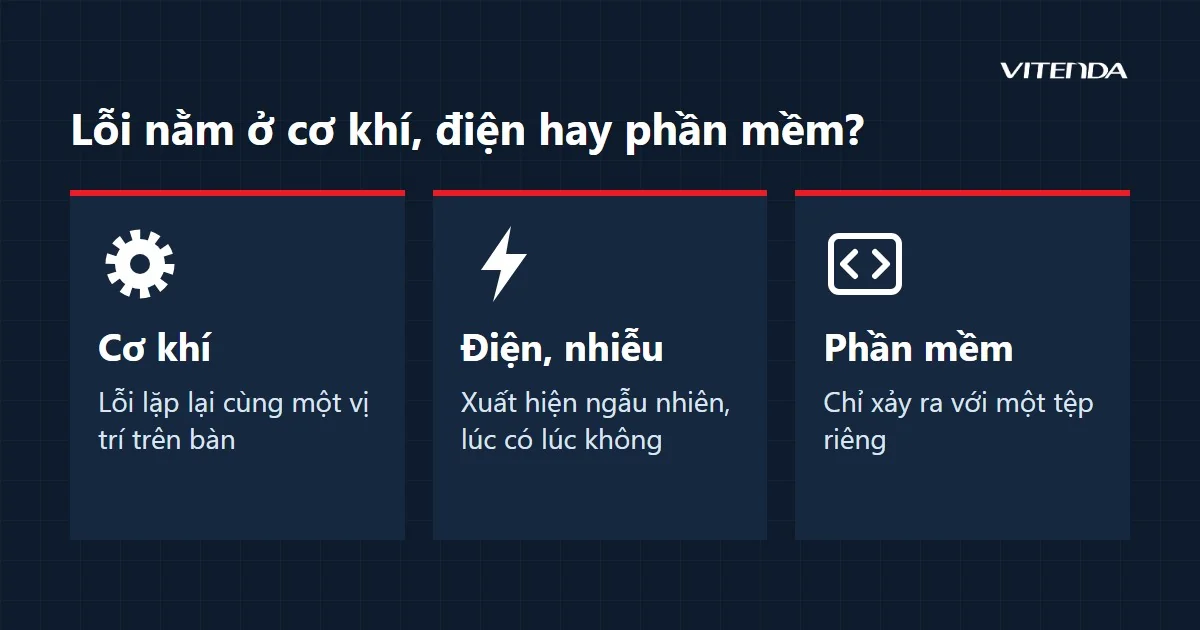
Kiểm những thứ rẻ và dễ nhất trước: mũi phay, kẹp dao, nguồn điện, dây tín hiệu, tệp gia công. Nhiều ca "máy hỏng" hoá ra là mũi phay cùn làm gỗ cháy và rung, hoặc giắc cắm lỏng sau một lần dời máy. Chỉ khi các thứ này sạch mới đáng nghi tới bộ phận đắt tiền như spindle hay driver.
Cách phân loại nhanh: lỗi lặp lại cùng một vị trí trên bàn thường là cơ khí, lỗi xuất hiện ngẫu nhiên, lúc có lúc không thường là điện hoặc nhiễu, lỗi chỉ xảy ra với một tệp riêng thường nằm ở phần mềm hoặc đường chạy dao.
2. Bảng triệu chứng và nguyên nhân hay gặp
| Triệu chứng | Nguyên nhân hay gặp | Cách kiểm đầu tiên |
|---|---|---|
| Spindle nóng, kêu to, vết phay rung | Ổ bi mòn, kẹp dao bẩn hoặc sai cỡ, nước làm mát yếu | Lau sạch kẹp và đai ốc, kiểm bơm nước, nghe tiếng khi chạy không tải |
| Chi tiết lệch kích thước, vòng tròn thành hình elip | Mất bước, khớp nối lỏng, dây đai chùng | Siết vít hãm khớp nối, lắc tay từng trục xem có rơ không |
| Máy tự dừng hoặc mất kết nối giữa chừng | Nhiễu từ spindle, cáp USB kém, nối đất chưa tốt | Thay cáp ngắn có bọc chống nhiễu, kiểm dây tiếp địa |
| Trục không về điểm gốc hoặc báo lỗi hành trình | Cảm biến bám bụi, đứt dây, đặt sai vị trí | Lau cảm biến, quan sát đèn báo khi đưa kim loại lại gần |
| Bàn hút chân không giữ ván yếu | Bơm yếu, lọc tắc, ron bàn hở, rãnh bàn mòn | Vệ sinh lọc, đo thử với tấm ván phẳng che kín cả bàn |
| Đáy rãnh không phẳng, có bậc | Mặt bàn lệch, trục Z rơ, dao cùn | Phay lại mặt bàn đệm, thay dao mới rồi chạy thử |
| Biến tần báo lỗi, spindle không quay | Quá dòng, quá nhiệt, cài sai thông số | Đọc mã lỗi, đối chiếu thông số trên nhãn spindle |
Bảng tổng hợp sự cố thường gặp trên máy CNC router gỗ, cập nhật 09/11/2026. Mã lỗi cụ thể khác nhau tuỳ hãng biến tần và bộ điều khiển.
3. Chẩn đoán lỗi theo thứ tự nào?
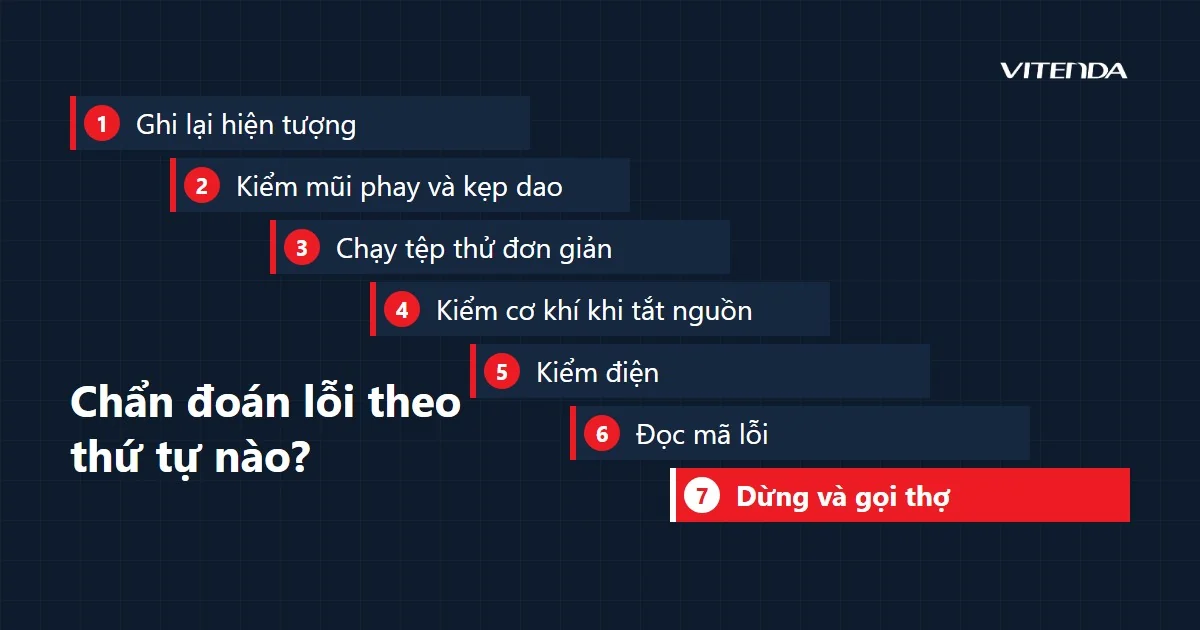
Làm đúng thứ tự dưới đây giúp tránh thay nhầm linh kiện. Ghi lại từng bước, vì thợ sau này sẽ cần chính những ghi chép ấy.
- Ghi lại hiện tượng: lỗi xảy ra lúc nào, ở vị trí nào, với tệp nào, máy mới bật hay đã chạy lâu. Quay một đoạn video ngắn nếu được.
- Kiểm mũi phay và kẹp dao: thay mũi mới, lau côn kẹp, siết đúng lực rồi chạy lại cùng tệp.
- Chạy tệp thử đơn giản: một hình vuông và một vòng tròn, đo lại cả hai trục. Nếu đúng, lỗi nằm ở tệp hoặc cách đặt gốc.
- Kiểm cơ khí khi tắt nguồn: lắc tay từng trục, siết vít khớp nối, soi đai, ray và vít me có bụi hay khô mỡ không.
- Kiểm điện: giắc cắm, dây tiếp địa, quạt tủ điện, vết nóng chảy trên đầu cos. Chỉ đo điện khi đã biết cách và có đồng hồ phù hợp.
- Đọc mã lỗi trên biến tần, driver và bộ điều khiển, chụp ảnh màn hình trước khi tắt máy.
- Dừng và gọi thợ nếu nghi spindle, driver hay bo mạch điều khiển.
4. Spindle và biến tần: sự cố nào tự xử lý được?
Spindle làm mát bằng nước cần dòng nước chạy liên tục. Bơm yếu, ống gập hoặc nước bẩn làm spindle nóng rất nhanh, nên kiểm bơm và đường ống đầu tiên. Với spindle làm mát bằng gió, quạt và khe gió bám bụi gỗ là thủ phạm quen thuộc.
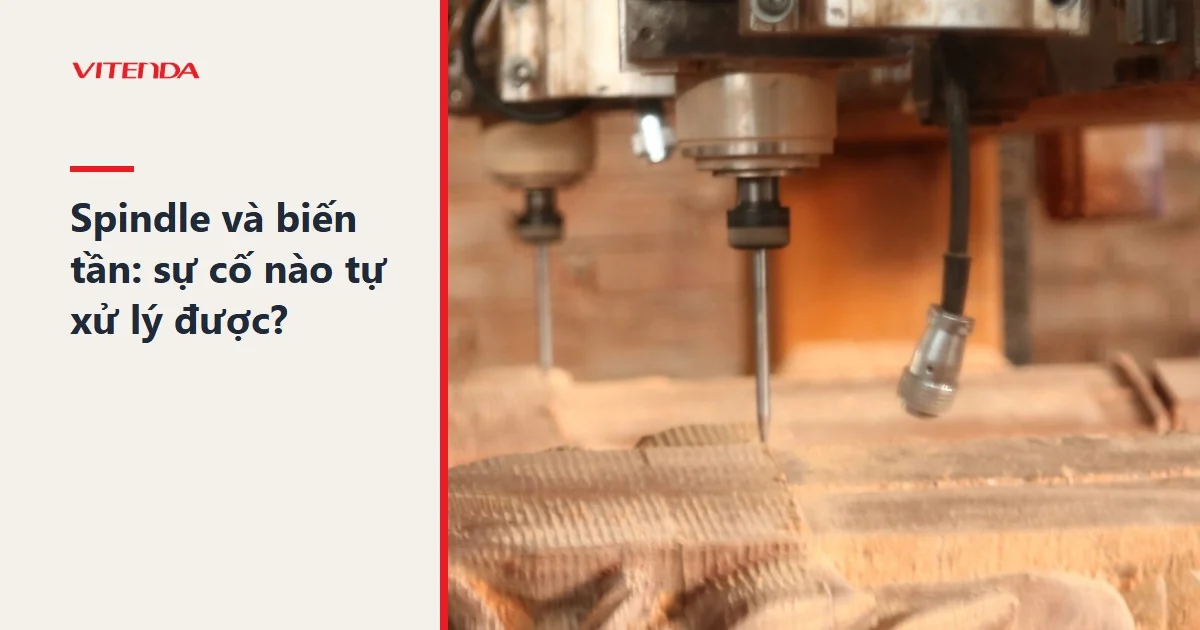
Spindle kêu to bất thường là dấu hiệu nên dừng ngay: chạy tiếp chỉ làm ổ bi hỏng nặng và đội chi phí sửa lên.
Kẹp dao cũng hay bị bỏ qua. Cỡ ống kẹp ER phải đúng với chuôi dao, côn và đai ốc phải sạch, không dính nhựa gỗ hay bụi mịn. Dao lắp lệch tâm cho vết phay rung dù spindle còn tốt.
Biến tần cần cài đúng tần số và dòng định mức theo nhãn spindle. Cài sai thì spindle nóng, mất lực hoặc báo lỗi liên tục. Thay ổ bi, quấn lại cuộn dây hay cân bằng rotor là việc của nơi có máy đo và dụng cụ chuyên dùng, không nên tự tháo.
5. Lỗi trục: mất bước và chạy lệch kích thước
Mất bước xảy ra khi động cơ không theo kịp lệnh. Với động cơ bước, nguyên nhân hay gặp gồm:
- Gia tốc quá cao: giảm gia tốc và tốc độ chạy không cắt rồi thử lại.
- Dòng driver cài thấp: động cơ thiếu lực khi vào gỗ cứng hoặc cắt sâu.
- Khớp nối lỏng: vít hãm trượt trên trục, máy báo chạy đủ nhưng trục không quay đủ.
- Dây tín hiệu chập chờn: lỗi xuất hiện khi máy rung hoặc khi di chuyển cáp.
- Cắt quá sâu một lượt: chia nhiều lớp cắt mỏng, nhất là với MDF và gỗ cứng.
Chi tiết lệch đều một tỉ lệ ở mọi kích thước thì thường do thông số số xung trên mỗi đơn vị chiều dài cài chưa đúng. Chi tiết lệch ít khi chạy một chiều, lệch nhiều khi đổi chiều thì nghi độ rơ cơ khí ở vít me, thanh răng hoặc đai.
Máy chạy được nhiều giờ liền thì bụi gỗ mịn sẽ lọt vào tủ điện và ray trượt. Nếu cần so sánh cách các dòng máy khác chịu tải và bảo dưỡng, xem thêm bài về cắt CNC là gì và cách chọn máy hoặc trang CNC nhôm, nơi lực cắt lớn hơn đặt yêu cầu cao hơn lên cơ khí.
6. Nên tự sửa hay gọi thợ?
| Tự xử lý được khi | Nên gọi thợ khi |
|---|---|
| Thay mũi phay, vệ sinh kẹp dao, siết khớp nối, lau cảm biến, thay cáp | Spindle kêu to, nóng bất thường, có mùi khét hoặc rung mạnh |
| Chỉnh gia tốc, tốc độ, kiểm đường chạy dao và điểm gốc | Driver, biến tần hoặc bo điều khiển báo lỗi lặp lại sau khi khởi động lại |
| Vệ sinh lọc bơm hút, thay ron bàn hút | Cần căn chỉnh lại độ vuông góc, độ phẳng trục hoặc thay vít me, ray |
Kết luận: việc nào chỉ cần vệ sinh, siết hay thay vật tư tiêu hao thì tự làm; việc đụng tới điện áp cao, ổ bi spindle hay hiệu chuẩn hình học thì giao người có dụng cụ đo.
Chi phí sửa không có con số cố định: phụ thuộc linh kiện cần thay, mức hỏng, công thợ và quãng đường đi lại. Cách nhanh nhất để có báo giá sát là gửi ảnh, video máy chạy và mã lỗi, sau đó hỏi rõ phần nào là công, phần nào là vật tư.
7. Bảo dưỡng thế nào để máy ít hỏng?
- Cuối mỗi ca: hút sạch bụi gỗ trên bàn, ray và bàn hút; lau côn kẹp dao.
- Hàng tuần: kiểm mức nước và bơm làm mát, tra mỡ vít me và ray theo loại mỡ nhà sản xuất khuyến cáo, thổi sạch quạt tủ điện.
- Hàng tháng: siết lại vít khớp nối, kiểm độ chùng đai, kiểm dây tiếp địa và các đầu cos.
- Định kỳ: phay lại mặt bàn đệm, thay lọc bơm hút, kiểm độ vuông góc của trục Z với bàn.
- Luôn luôn: dùng mũi phay sắc, đặt tốc độ và lớp cắt hợp loại gỗ thay vì cố chạy nhanh.
Muốn tìm hiểu máy khắc đá, nơi bụi nước và tải lớn đòi hỏi bảo dưỡng khác, xem cách chọn máy CNC điêu khắc đá và máy CNC điêu khắc tượng đá.
8. Câu hỏi thường gặp
Máy CNC gỗ chạy lệch thì nên nghi cơ khí hay phần mềm trước?
Chạy một hình vuông và một vòng tròn đơn giản rồi đo. Nếu chạy đúng thì lỗi nằm ở tệp hoặc cách đặt điểm gốc. Nếu vẫn lệch thì kiểm khớp nối, đai, độ rơ cơ khí, sau đó mới xét thông số số xung và dòng driver.
Vì sao máy tự dừng giữa chừng khi đang chạy tệp dài?
Nguyên nhân phổ biến là nhiễu điện từ spindle chạy vào cáp tín hiệu, cáp USB dài hoặc nối đất chưa tốt. Thử cáp ngắn có bọc chống nhiễu, tách đường dây động lực khỏi dây tín hiệu và kiểm tiếp địa. Nếu vẫn dừng thì nên nhờ thợ đo bộ điều khiển.
Spindle kêu to có chạy tiếp được không?
Không nên. Tiếng kêu to thường báo ổ bi mòn hoặc kẹp dao đảo. Dừng máy, tháo dao kiểm kẹp và đai ốc; nếu vẫn kêu khi chạy không tải thì gửi sửa trước khi hỏng thêm.
Chi phí sửa chữa máy CNC gỗ phụ thuộc vào đâu?
Phụ thuộc bộ phận hỏng, linh kiện thay thế, công thợ và địa điểm. Gửi ảnh, video và mã lỗi giúp báo giá sát hơn, và nên hỏi rõ phần nào là vật tư, phần nào là công.
Máy CNC gỗ đang gặp lỗi chưa rõ nguyên nhân?
Gọi hoặc nhắn Zalo 0982 591 046 — gửi video máy chạy, ảnh mã lỗi và loại gỗ đang gia công để được tư vấn hướng xử lý.
Cập nhật 09/11/2026 bởi Vitenda.