


Chạy CNC gỗ ra mặt cắt đẹp và an toàn là việc của quy trình, không chỉ của máy: file đúng, phôi gá chắc, gốc tọa độ đặt chuẩn, rồi chạy thử trước khi cắt thật. Nhiều lỗi cháy mép, xước sợi hay lệch kích thước bắt nguồn từ dao, thông số và cách gá, không phải từ động cơ. Bài này đi qua từng bước cho xưởng mới có máy CNC router gỗ, kèm bảng xử lý các lỗi hay gặp.
- Chạy trên không trước, rồi trên phôi bỏ, sau cùng mới đến tấm gỗ thật.
- Dao và tốc độ ăn dao quyết định mặt cắt nhiều hơn công suất máy.
- Gá chắc phôi và hút bụi tốt giúp dao bền hơn và người đứng máy an toàn hơn.
- Gốc Z đặt sai là lỗi dễ gãy dao và xước bàn máy nhất.
1. Cần chuẩn bị gì trước khi bấm chạy CNC gỗ?
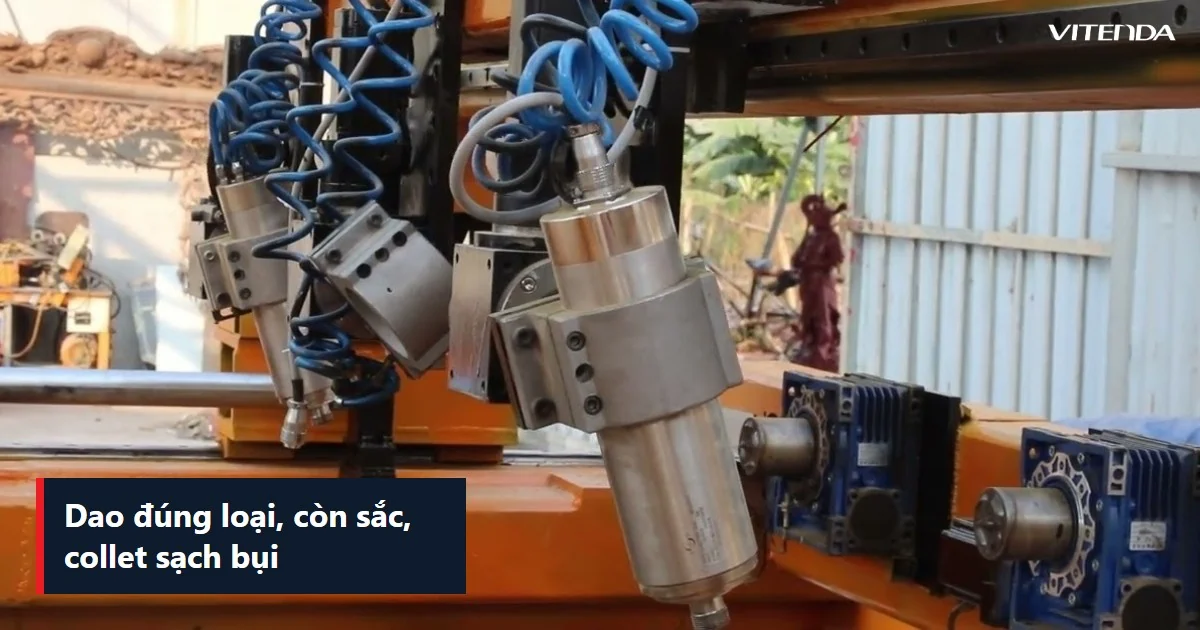
Máy CNC router gỗ chỉ làm theo lệnh G-code do phần mềm xuất ra. Vì vậy chất lượng thành phẩm đi theo cả chuỗi: thiết kế, đường dao, dao cắt, cách gá phôi, rồi mới đến máy. Một khâu lỏng là khâu sau phải gánh.
- File thiết kế: đúng kích thước thật, đường nét khép kín, không có đường chồng nhau.
- Phôi gỗ: khô, phẳng; tấm cong hoặc còn ẩm rất khó giữ kích thước sau khi cắt.
- Dao phay: đúng loại, còn sắc, cắm đủ sâu trong collet, collet sạch bụi.
- Cách gá: kẹp, vít hoặc bàn hút chân không CNC, chọn theo hình dạng chi tiết.
- Hút bụi và bảo hộ: ống hút chạy trước khi trục chính quay, kính và khẩu trang sẵn tay.
- Phần mềm CAM: post-processor đúng dòng điều khiển của máy, nếu không G-code có thể chạy sai trục.
2. Chọn dao phay và phôi gỗ thế nào cho đúng việc?
Mỗi loại ván có tính khác nhau. Gỗ thịt có thớ, cắt ngược thớ dễ bung sợi. Ván ép có lớp keo làm dao cùn nhanh hơn. MDF cho mép mịn nhưng sinh bụi rất mịn, nên hút bụi là điều kiện bắt buộc.
Dao cũng đi theo vật liệu và mục đích. Bảng dưới đây gom các loại dao hay gặp trên máy CNC gỗ.
| Loại dao | Đặc điểm | Hợp với |
|---|---|---|
| Xoắn lên (upcut) | Kéo mùn lên khỏi rãnh, cắt nhanh; mặt trên dễ bung sợi | Khoét rãnh sâu, gỗ thịt |
| Xoắn xuống (downcut) | Ép sợi xuống, mặt trên gọn; mùn dồn xuống đáy rãnh | Tấm phủ veneer, melamine |
| Dao nén (compression) | Kết hợp hai chiều xoắn, giữ gọn cả mặt trên lẫn mặt dưới | Cắt rời ván ép, MDF phủ |
| Mũi cầu (ball nose) | Mũi tròn, để lại mặt cong mượt | Khắc nổi, phù điêu |
| Dao V | Mũi nhọn, nét khắc to nhỏ theo độ sâu | Khắc chữ, đường viền |
Bảng tổng hợp theo thực hành gia công gỗ phổ biến, cập nhật 15/11/2026.
3. Quy trình chạy CNC gỗ từng bước như thế nào?
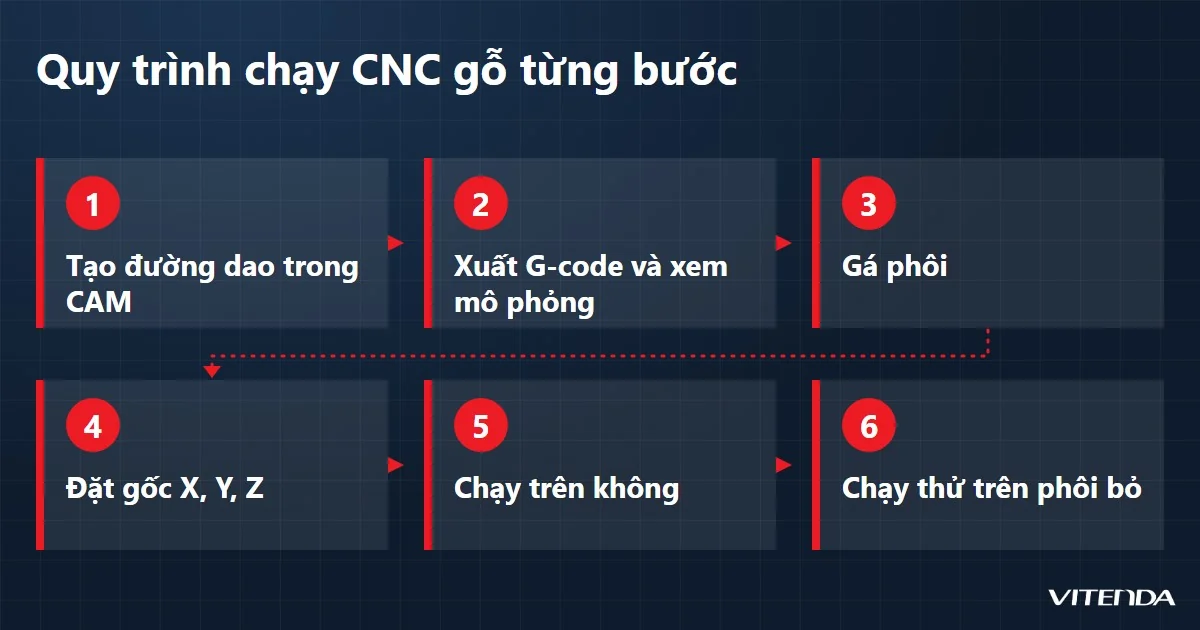
Thứ tự dưới đây áp dụng cho phần lớn máy CNC router gỗ, từ máy để bàn đến máy công nghiệp. Chi tiết nút bấm khác nhau theo bộ điều khiển, nhưng trình tự gần như không đổi.
- Tạo đường dao trong CAM: chọn dao, cắt các lỗ và chi tiết bên trong trước, biên ngoài sau cùng, chừa cầu nối nhỏ để chi tiết không xê dịch khi cắt rời.
- Xuất G-code và xem mô phỏng: dùng đúng post-processor của máy, mở file trong phần mềm điều khiển rồi xem lại đường chạy.
- Gá phôi: kẹp hoặc hút chân không, gõ nhẹ để kiểm tra phôi không rung, đặt kẹp ngoài đường dao.
- Đặt gốc X, Y, Z: X và Y ở góc phôi hoặc điểm đã chọn trong CAM; Z chạm mặt phôi bằng cảm biến chạm dao hoặc tấm đo.
- Chạy trên không: nâng gốc Z lên cao hơn phôi, chạy hết đường để xem dao có đi qua kẹp hay vượt hành trình bàn không.
- Chạy thử trên phôi bỏ: cùng loại gỗ, đo lại kích thước, sửa nếu cần rồi mới chạy tấm thật, tay luôn gần nút dừng khẩn cấp.
Chạy thử trên không và trên phôi bỏ chỉ mất ít phút, nhưng giữ được một tấm gỗ nguyên và một cây dao.
4. Tốc độ trục chính, tốc độ ăn dao và bước xuống chỉnh ra sao?
Ba thông số này đi cùng nhau: tốc độ quay trục chính (vòng/phút), tốc độ ăn dao (mm/phút) và chiều sâu mỗi lớp cắt. Ăn dao quá chậm so với tốc độ quay thì dao cọ vào gỗ thay vì cắt, sinh nhiệt rồi cháy mép. Ăn dao quá nhanh thì dao rung, mép xước hoặc tróc, có thể gãy dao.
Cách làm an toàn là bắt đầu từ khuyến nghị của nhà sản xuất dao cho đúng loại gỗ, cắt thử rồi chỉnh. Dấu hiệu dễ nhìn: mùn gỗ ra thành vụn thô là ăn dao hợp lý; mùn thành bột mịn kèm mùi khét là dao đang cọ.
5. Vì sao gỗ bị cháy mép, xước sợi hay lệch kích thước?
Ba lỗi này chiếm phần lớn câu hỏi của người mới chạy máy. Bảng dưới nối từng hiện tượng với nguyên nhân hay gặp và cách xử lý trước tiên.
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Cháy mép | Dao cùn, ăn dao quá chậm, trục chính quay quá nhanh | Thay dao sắc, tăng tốc ăn dao hoặc giảm vòng quay |
| Xước, bung sợi mặt trên | Dao xoắn lên cắt ngược thớ, ăn dao quá nhanh | Đổi dao xoắn xuống hoặc dao nén, thêm một lớp cắt hoàn thiện mỏng |
| Chi tiết xê dịch, lệch hình | Gá lỏng, thiếu cầu nối, phôi cong | Thêm điểm kẹp, tăng cầu nối, dùng hút chân không |
| Kích thước sai đều một chiều | Khai sai đường kính dao trong CAM, gốc đặt lệch | Đo lại dao, đặt lại gốc, cắt thử một hình vuông để kiểm tra |
Bảng tổng hợp theo thực hành gia công gỗ phổ biến, cập nhật 15/11/2026.
Nếu đã đổi dao, gá chắc, kiểm file mà đường cắt vẫn lệch dần theo thời gian chạy, hãy nghi phần cơ khí và truyền động. Bài sửa chữa máy CNC gỗ nói về cách tách lỗi cơ khí với lỗi phần mềm.
6. Chạy máy CNC gỗ cần chú ý an toàn gì?
Dao quay nhanh, mùn gỗ bắn ra và bụi mịn là ba nguồn rủi ro chính. Người đứng máy cần kính bảo hộ, chống ồn và khẩu trang lọc bụi mịn, nhất là khi cắt MDF.
7. Khi nào tự chạy máy, khi nào nên thuê cắt hoặc đổi máy?
Máy CNC gỗ đáng đầu tư khi xưởng có đơn lặp lại đều, cần kiểm soát chất lượng và thời gian giao. Với đơn lẻ hoặc chi tiết lạ, thuê xưởng cắt thường gọn hơn việc tự thử dao và thông số.
| Tự chạy máy khi | Thuê cắt khi |
|---|---|
| Đơn lặp lại, cần chủ động tiến độ và chất lượng | Đơn lẻ, chi tiết lạ, chưa có máy hoặc máy đang bảo trì |
Kết luận: làm đều và nhiều thì có máy riêng; làm thử hoặc làm ít thì thuê cắt trước, rồi tính đến máy sau.
Cần thuê, xem dịch vụ cắt CNC gỗ tại Hà Nội để biết cách chọn xưởng và tính chi phí. Muốn hiểu thêm về cắt CNC nói chung, đọc trang cắt CNC. Nếu đang dùng máy đá, bài cách chọn máy CNC điêu khắc đá giải thích máy đá có chạy được gỗ hay không.
Câu hỏi thường gặp
Chạy CNC gỗ cần học phần mềm nào?
Cần hai nhóm. Phần mềm thiết kế (CAD) để vẽ chi tiết, và phần mềm CAM để tạo đường dao rồi xuất G-code. Thêm vào đó là phần mềm điều khiển đi kèm máy để nạp G-code, đặt gốc và chạy. Người mới nên bắt đầu bằng chi tiết phẳng đơn giản, cắt vài lần trước khi sang khắc nổi.
Máy CNC gỗ chạy được vật liệu nào ngoài gỗ?
Thường là nhựa tấm, mica, xốp và nhôm tấm mỏng, nhưng mỗi vật liệu cần dao, tốc độ và cách gá riêng. Nhôm đòi hỏi máy cứng vững và cách làm mát phù hợp, xem thêm trang CNC nhôm. Đừng lấy thông số của gỗ áp cho vật liệu khác.
Có bắt buộc dùng bàn hút chân không không?
Không bắt buộc. Kẹp cơ khí vẫn giữ tốt phôi lớn và dày. Bàn hút chân không tiện khi cắt nhiều tấm phẳng vì không có kẹp nằm trên đường dao, nhưng chi tiết nhỏ ít diện tích tiếp xúc có thể bị hút không đủ giữ. Chọn theo hình dạng và số lượng chi tiết.
Vì sao nên chạy trên không trước khi cắt thật?
Chạy trên không cho thấy toàn bộ đường dao khi chưa chạm phôi: lỗi file, dao đi qua kẹp, hành trình vượt bàn hay gốc Z sai đều lộ ra lúc đó. Bỏ qua bước này, cái giá có thể là gãy dao, hỏng phôi hoặc xước bàn máy.
Cần tư vấn máy CNC gỗ cho xưởng?
Gọi hoặc nhắn Zalo 0982591046 — nói loại gỗ, kích thước phôi và sản phẩm định làm, Vitenda tư vấn cấu hình máy phù hợp.
Cập nhật 15/11/2026 bởi Vitenda.