


Công suất máy CNC thường là công suất trục chính, đo bằng kW, và con số này chỉ có nghĩa khi đi kèm tốc độ quay và mô-men. Khắc chữ, gỗ mềm, mica hay MDF mỏng thường dùng trục chính cỡ 1,5–2,2 kW. Cắt tấm hàng loạt, gỗ cứng, nhôm và đá cần mức cao hơn, cùng khung máy đủ nặng. Bài này giải thích cách đọc nhãn, tính mô-men, chọn theo vật liệu và kiểm nguồn điện của xưởng.
- Số kW trên nhãn là mức định mức liên tục ở tốc độ định mức; quay chậm hơn thì công suất khả dụng giảm theo.
- Vật liệu quyết định mô-men cần có: gỗ mềm cần ít, đá và nhôm cần nhiều hơn.
- Tổng điện của máy lớn hơn công suất trục chính, vì còn bơm chân không, hút bụi, bơm nước và servo.
- Trục chính lớn trên khung nhẹ chỉ làm máy rung, chất lượng cắt không tăng.
1. Công suất máy CNC là gì và đọc con số kW trên nhãn thế nào?
Trên máy CNC router và máy điêu khắc, «công suất» gần như luôn chỉ động cơ trục chính (spindle), bộ phận quay dao. Con số 2,2 kW hay 5,5 kW trên nhãn là công suất định mức liên tục, thường ghi theo chế độ S1: động cơ chạy suốt mà không quá nhiệt, ở đúng tốc độ định mức. Động cơ servo hoặc động cơ bước chạy các trục X, Y, Z có công suất riêng, thường nhỏ hơn nhiều và hiếm khi được gọi là «công suất máy».
Có ba chỗ dễ nhầm. Một số nơi bán ghi công suất đỉnh, tức mức chạy ngắn, thay cho định mức; hãy hỏi rõ con số thuộc loại nào. Mã lực (HP) khác kW: 1 HP xấp xỉ 0,75 kW, nên trục «3 HP» tương đương khoảng 2,2 kW. Máy laser và plasma tính công suất theo nguồn cắt chứ không theo động cơ quay, nên nếu bạn đang tìm loại đó, hãy đọc thêm trang về máy cắt laser CNC.
Cùng ghi 2,2 kW, nhưng công suất ở 24.000 vòng/phút và ở 6.000 vòng/phút là hai chuyện khác nhau.
2. Công suất và mô-men: vì sao cùng kW mà lực cắt khác nhau?
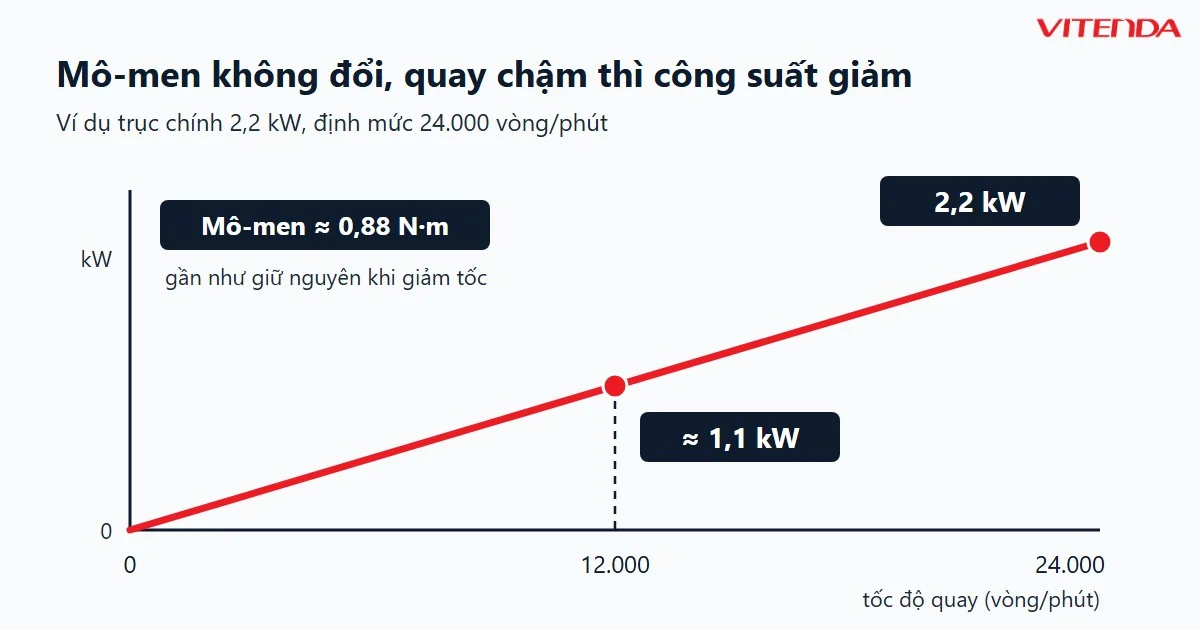
Lực cắt thật đến từ mô-men xoắn, không đến trực tiếp từ kW. Hai đại lượng nối với nhau bằng một công thức: công suất (kW) = mô-men (N·m) × tốc độ (vòng/phút) ÷ 9.550. Đổi vế thì thấy ngay: trục quay càng nhanh, cùng một công suất cho mô-men càng nhỏ.
Hệ quả ngoài xưởng rất rõ. Dao to, cắt sâu, vật liệu cứng buộc bạn phải hạ tốc độ quay, đúng lúc trục chính yếu nhất. Vì vậy trục dành cho đá thường chọn mô-men lớn và tốc độ thấp hơn trục chuyên khắc gỗ mềm. Muốn so hai trục, hãy tính mô-men ở tốc độ bạn sẽ chạy thật, đừng so mỗi cột kW.
3. Nên chọn công suất trục chính bao nhiêu kW cho gỗ, đá và nhôm?
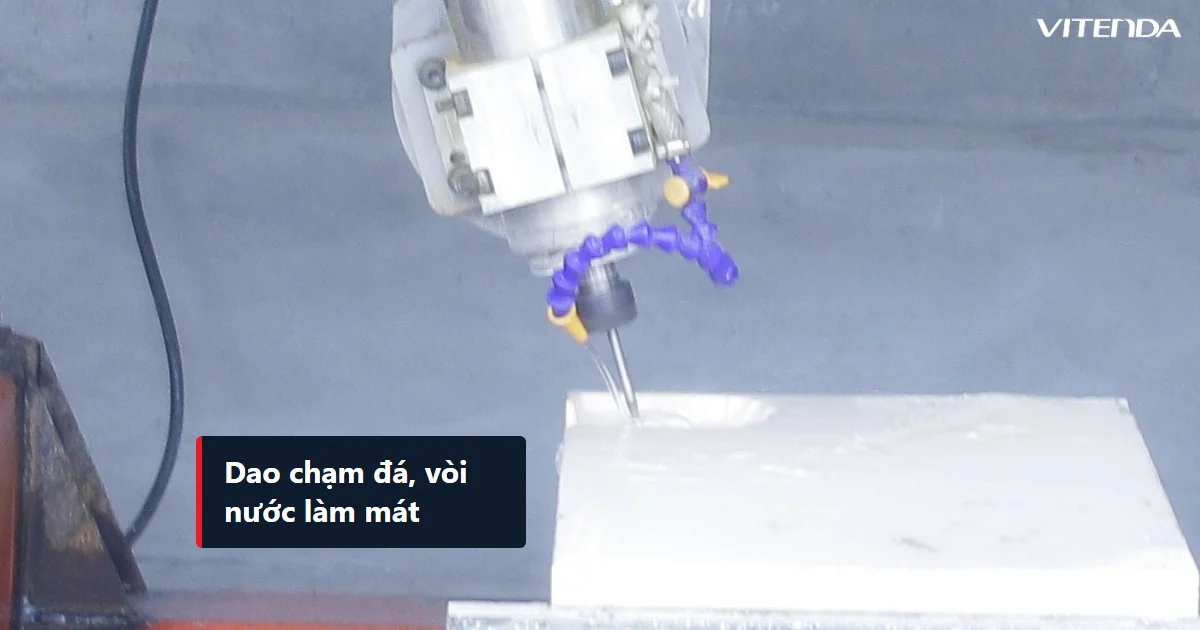
Bảng dưới là mức công suất hay gặp theo từng nhóm việc. Đây là cách phân loại thông dụng của máy router CNC, không phải quy chuẩn: cùng là «gỗ» nhưng gỗ thông và gỗ cứng đòi hỏi khác nhau, và độ sâu mỗi lượt dao cũng đổi kết quả.
| Công suất trục chính | Việc hay làm | Lưu ý khi chọn |
|---|---|---|
| 1,5–2,2 kW | Khắc chữ, logo, gỗ mềm, MDF mỏng, mica, tạo hình 3D nhẹ | Cắt nông, nhiều lượt; làm mát nước êm và bền |
| 3,0–4,5 kW | Điêu khắc gỗ 3D, phù điêu, cửa, tủ, nhôm tấm mỏng | Hợp xưởng nhận đơn đa dạng; cần biến tần đúng cỡ |
| 5,5–9,0 kW | Cắt tấm số lượng lớn, gỗ cứng nhiều lớp, chạy nhiều ca | Cần khung nặng, nguồn ba pha, hút bụi mạnh |
| Từ khoảng 3 kW, làm mát nước | Đá mềm như cẩm thạch, đá vôi; phù điêu, bia, hoa văn | Đá cứng cần mô-men và khung nặng hơn; phải có bơm nước, thu bùn đá |
Bảng tổng hợp mức công suất thường gặp theo cách phân loại thông dụng của máy router CNC, ngày 18/11/2026.
Xưởng làm nhiều vật liệu thì chọn theo việc nặng nhất xuất hiện đều đặn, không theo việc hiếm gặp. Phần chọn theo từng loại đá nằm trong bài cách chọn máy CNC điêu khắc đá. Việc cắt nhôm, gồm dao và thoát phoi, có trong bài CNC nhôm.
4. Công suất cả máy: cộng đủ tải điện trước khi đặt máy
Aptomat và dây dẫn không được tính theo riêng trục chính. Trước khi chốt máy, hãy liệt kê mọi tải có thể chạy cùng lúc:
- Trục chính và biến tần đi kèm.
- Servo hoặc động cơ bước của các trục, cộng tủ điều khiển.
- Bơm chân không giữ phôi trên bàn hút.
- Máy hút bụi hoặc hút bùn đá.
- Bơm nước làm mát, và máy nén khí nếu trục có đổi dao tự động.
Hệ số công suất 0,85 chỉ là giả định để ước lượng; đo thực tế ở xưởng bạn có thể lệch. Thợ điện sẽ chốt tiết diện dây, aptomat và tiếp địa theo tải đo được.
5. Nguồn điện xưởng một pha hay ba pha, biến tần chọn cỡ nào?
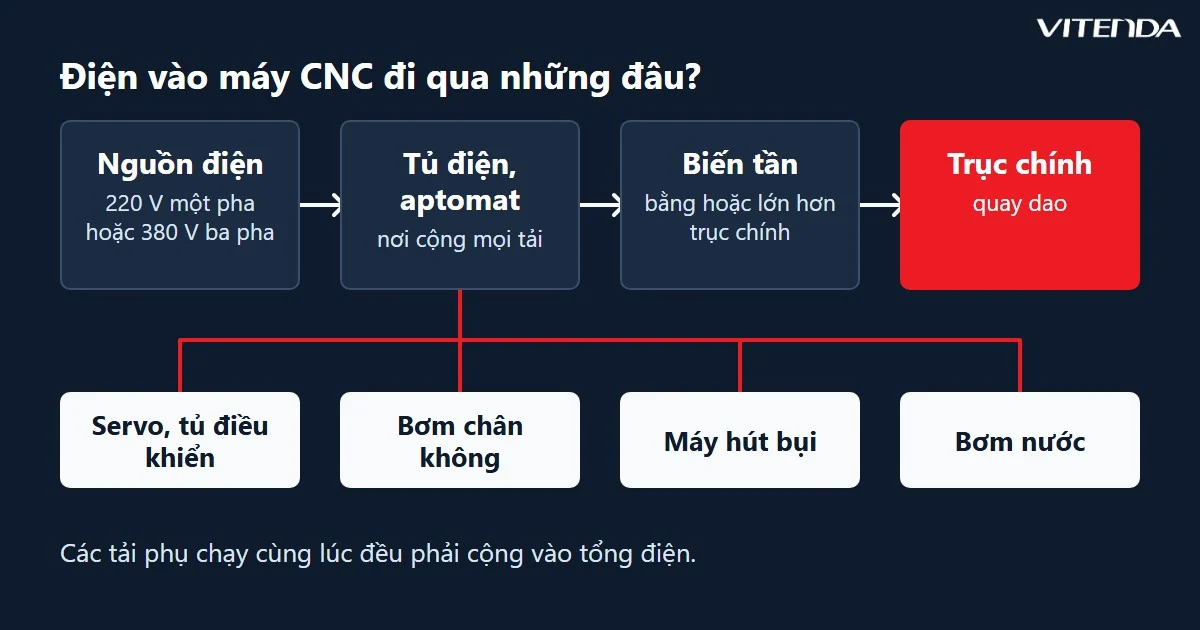
Điện sinh hoạt và xưởng nhỏ ở Việt Nam thường là 220 V một pha; xưởng sản xuất có thêm 380 V ba pha, tần số 50 Hz. Máy có trục chính cỡ 2,2 kW trở xuống hay chạy được bằng nguồn một pha qua biến tần. Từ cỡ 3 kW trở lên, nên dùng ba pha để dòng trên mỗi dây không quá lớn.
Với máy nhập khẩu, hãy hỏi rõ máy được cấu hình cho điện áp và tần số nào trước khi giao. Máy làm cho lưới khác phải thêm biến áp hoặc đổi tủ điện, chi phí đó nên tính vào từ đầu.
6. Làm sao chọn công suất cho máy CNC của xưởng bạn?
- Ghi ra vật liệu nặng nhất xưởng chạy đều đặn, kèm độ sâu cắt mỗi lượt.
- Chọn khổ bàn và loại khung trước, rồi mới chọn trục chính; khung nhẹ không dùng hết được trục lớn.
- Tính mô-men ở tốc độ làm việc thật bằng công thức ở mục 2, không chỉ nhìn kW.
- Cộng tải điện cả máy và đối chiếu với nguồn xưởng (mục 4 và 5).
- Yêu cầu chạy thử bằng chính vật liệu và dao của bạn, ghi lại thời gian cắt và độ rung.
Bước cuối là thước đo thật. Một mẫu cắt thử bằng vật liệu của bạn đáng tin hơn mọi con số trên nhãn. Nếu sản phẩm chính là tượng hoặc hình khối cong, xem thêm máy CNC điêu khắc tượng đá để chọn trục xoay và số trục cùng lúc với công suất.
7. Những sai lầm hay gặp khi chọn công suất máy CNC
| Sai lầm | Hậu quả | Cách tránh |
|---|---|---|
| Chọn trục lớn nhất trong tầm tiền | Khung nhẹ rung, mặt cắt gợn, dễ gãy dao | Cân đối khung, ray, vít me với trục chính |
| Tin con số công suất đỉnh | Cắt nặng thì trục chậm lại hoặc báo quá tải | Hỏi công suất định mức liên tục (S1) |
| Quên các tải phụ | Nhảy aptomat khi bơm chân không và hút bụi cùng chạy | Cộng đủ tải như ở mục 4 |
| Biến tần nhỏ hơn trục chính | Quá dòng, mất mô-men khi tải nặng | Biến tần bằng hoặc lớn hơn trục |
Bảng tổng hợp các lỗi thường gặp khi chọn công suất máy CNC, ngày 18/11/2026.
8. Câu hỏi thường gặp
Máy CNC khắc gỗ cần công suất bao nhiêu là đủ?
Khắc chữ, logo và gỗ mềm thì trục 1,5–2,2 kW làm tốt nếu cắt nông nhiều lượt. Xưởng nhận cả cửa, tủ và gỗ cứng nên cân nhắc trục từ 3 kW, để không phải hạ tốc độ ăn dao. Quyết định cuối nên dựa trên mẫu cắt thử bằng đúng loại gỗ của bạn.
Trục chính công suất cao hơn có luôn tốt hơn không?
Không. Công suất cao cho phép cắt sâu và nhanh hơn, nhưng đi kèm trục nặng hơn, biến tần lớn hơn, điện năng nhiều hơn và đòi khung cứng hơn. Việc khắc nhẹ không hưởng lợi gì từ trục lớn. Hãy chọn đúng cỡ cho việc nặng nhất bạn làm thường xuyên.
Dùng trục chính 5,5 kW với biến tần nhỏ hơn được không?
Về kỹ thuật là được, nhưng công suất khả dụng bị giới hạn bởi biến tần. Trục sẽ yếu đi khi cắt nặng và biến tần dễ báo lỗi quá dòng. Nếu chỉ cần cắt nhẹ, nên mua trục nhỏ hơn ngay từ đầu thay vì kìm một trục lớn bằng biến tần.
Máy CNC 3 kW cắt được nhôm không?
Cắt được nhôm tấm mỏng bằng dao ít me, nhiều lượt nông, nếu khung máy đủ cứng. Nhôm dày hoặc cắt sâu một lượt cần mô-men và độ cứng vững cao hơn, nên hãy cắt thử trước. Chi tiết về dao và thoát phoi có trong bài CNC nhôm.
Xưởng chỉ có điện một pha thì nên mua máy cỡ nào?
Trục cỡ 2,2 kW trở xuống thường chạy được qua biến tần một pha, đủ cho khắc, gỗ mềm và việc nhẹ. Việc nặng hơn cần ba pha 380 V. Gửi cho người bán điện áp, số pha và tổng tải của xưởng để họ xác nhận cấu hình trước khi đặt máy.
Cần chọn công suất cho máy CNC điêu khắc gỗ hoặc đá?
Gọi hoặc nhắn Zalo 0982591046 — nói vật liệu, kích thước phôi và nguồn điện xưởng để nhận tư vấn cấu hình trục chính và biến tần.
Cập nhật 18/11/2026 bởi Vitenda.