


Phần lớn các lỗi thường gặp trên máy phay CNC rơi vào ba chỗ: dao cùng thông số cắt, cơ khí truyền động, điện cùng chương trình. Cách tìm nhanh là đi từ triệu chứng nhìn thấy được, như bề mặt xờm, kích thước lệch, trục chính nóng hay máy dừng giữa chừng, rồi kiểm theo thứ tự từ việc rẻ đến việc đắt. Bài này gom các lỗi hay gặp ở xưởng gỗ, đá, nhôm và cách xử lý từng lỗi.
- Sản phẩm xấu hoặc gãy dao: kiểm dao, đồ gá, tốc độ tiến trước khi nghi máy.
- Kích thước lệch dần: nghi mất bước hoặc độ rơ; lệch cố định: nghi gốc tọa độ hoặc bù dao.
- Trục chính nóng, rung: xem làm mát, collet, bạc đạn theo thứ tự đó.
- Máy báo động hay dừng giữa chừng: đọc mã và dấu hiệu trước khi reset.
1. Bề mặt xờm, cháy cạnh, gãy dao: kiểm dao và thông số cắt trước
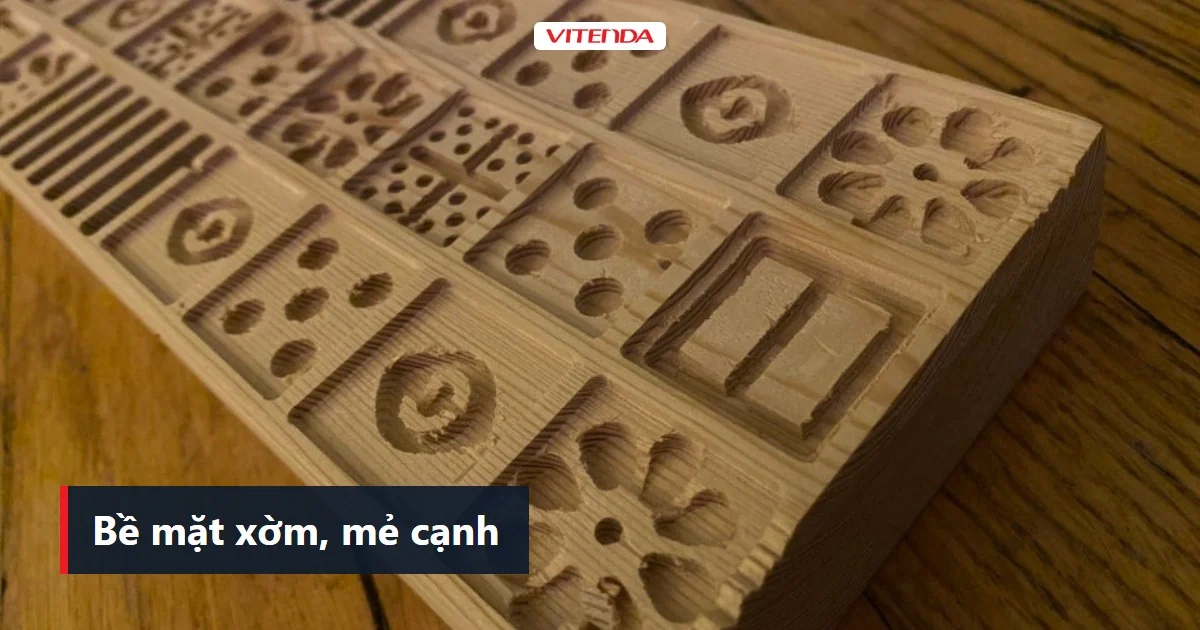
Đây là nhóm lỗi người vận hành thấy ngay trên sản phẩm, và cũng là nhóm dễ sửa nhất. Máy hiếm khi hỏng ở đây. Thủ phạm thường là dao cùn, dao nhô quá dài, phôi kẹp lỏng hoặc cặp tốc độ quay và tốc độ tiến không hợp vật liệu.
| Triệu chứng | Nguyên nhân hay gặp | Cách kiểm trước |
|---|---|---|
| Bề mặt xờm, có vân rung | Dao cùn, dao nhô quá dài, phôi kẹp lỏng | Soi lưỡi dao dưới đèn, rút ngắn phần dao nhô, siết lại đồ gá |
| Cháy cạnh gỗ, chảy nhựa | Dao quay nhanh mà tiến chậm, hút phoi kém | Tăng tốc độ tiến hoặc giảm tốc độ quay, thay dao mới |
| Gãy dao khi vào phôi | Xuống sâu một lượt, dao kẹp lệch | Chia thành nhiều lớp cắt, kiểm collet và đai ốc kẹp dao |
| Mẻ cạnh trên đá hoặc gỗ giòn | Dao không hợp vật liệu, cắt ngược thớ | Đổi loại dao, đổi chiều cắt, giảm lượng ăn mỗi lượt |
Bảng tổng hợp theo nguyên lý gia công chung; thông số cụ thể phụ thuộc dao, vật liệu và dòng máy, xem khuyến nghị của nhà sản xuất dao.
Nhôm có một lỗi riêng: phoi nóng chảy bám vào lưỡi dao rồi làm xước bề mặt. Gặp hiện tượng này, hãy xem lại loại dao và cách thổi hoặc hút phoi, nội dung chi tiết nằm ở bài về gia công nhôm trên máy CNC. Nguyên tắc chung của thợ phay: mỗi lần chạy thử chỉ đổi một thông số. Đổi cùng lúc ba thông số rồi chạy ra đẹp, bạn vẫn không biết nhờ thông số nào.
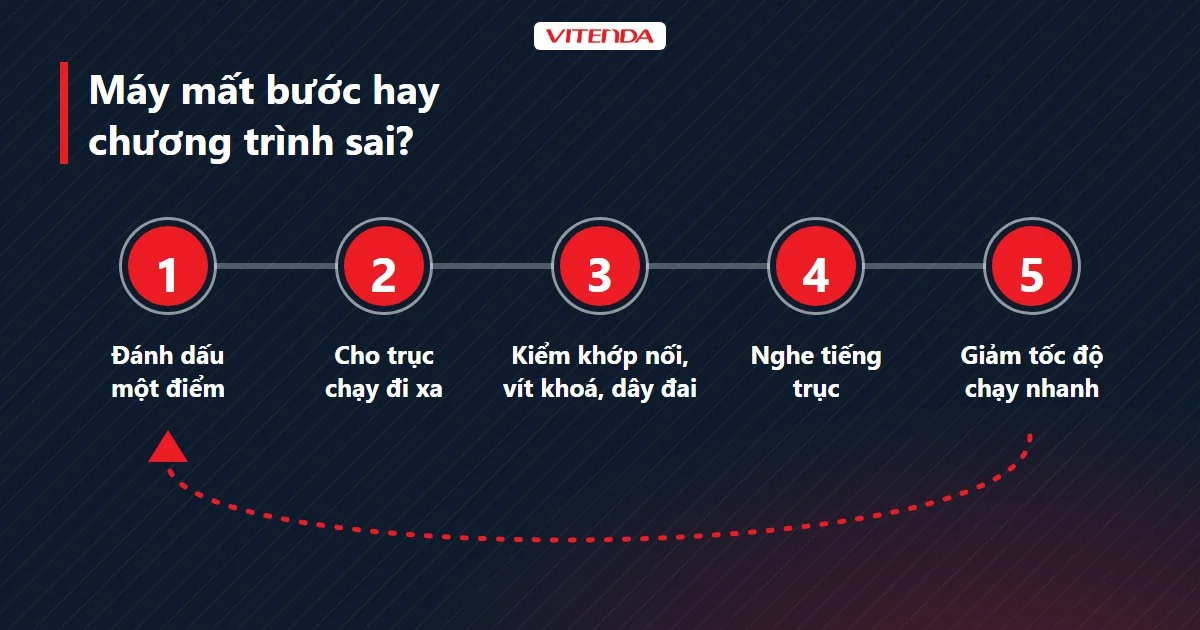
2. Sản phẩm lệch kích thước: máy mất bước hay chương trình sai?
Hai nguyên nhân này có dấu hiệu khác nhau, chỉ cần phân biệt đúng là đã đi được nửa đường. Máy mất bước hoặc có độ rơ thì sai số cộng dồn theo thời gian chạy, và sau khi về gốc, đầu dao không trở lại đúng điểm cũ. Gốc tọa độ hay bù dao sai thì lệch đều một giá trị ở mọi chi tiết.
Với máy dùng động cơ bước, nguyên nhân mất bước hay gặp là chạy nhanh hoặc tăng tốc quá mức so với tải, khớp nối trục lỏng, dây đai chùng. Bộ điều khiển không biết trục đã bị trễ nên vẫn báo vị trí như bình thường.
- Đánh dấu một điểm trên đồ gá, cho đầu dao chạm điểm đó rồi ghi lại tọa độ.
- Cho trục chạy đi xa vài lượt và quay về lệnh cũ, xem đầu dao có trở lại đúng điểm đánh dấu không.
- Kiểm khớp nối, vít khoá, dây đai của trục lệch, siết hoặc căng lại nếu thấy lỏng.
- Nghe tiếng trục lúc tăng tốc: tiếng rít hoặc giật là dấu hiệu quá tải hay kẹt ray.
- Giảm tốc độ chạy nhanh và gia tốc, chạy lại cùng chương trình để so kết quả.
3. Trục chính nóng, rung, kêu to: khi nào chỉ là bụi, khi nào là bạc đạn?
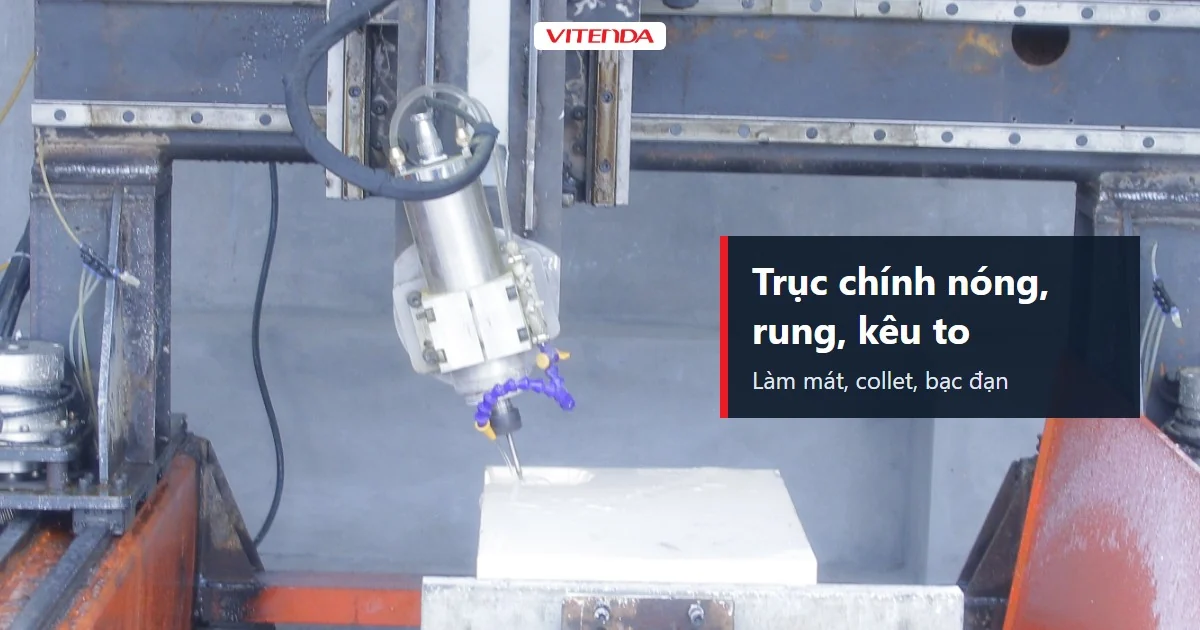
Trục chính báo hiệu trước khi hỏng, bằng nhiệt và tiếng. Thứ tự kiểm nên đi từ nguyên nhân phổ biến đến nguyên nhân tốn kém. Trục làm mát bằng nước thì xem bơm có chạy, đường ống có tắc hoặc gập, nước còn đủ không. Trục làm mát bằng gió thì xem quạt quay đều và khe gió có bị bụi phoi bịt kín không.
Nghe quen tiếng máy lúc khoẻ là cách bảo dưỡng không tốn đồng nào: tiếng đổi trước, hỏng đến sau.
Nếu làm mát ổn mà trục vẫn rung, hãy kiểm collet và đai ốc kẹp dao. Collet mòn hoặc dính phoi làm đầu dao đảo, vừa xờm bề mặt vừa làm bạc đạn chịu lực lệch. Chỉ khi collet sạch, dao thẳng mà trục còn kêu, mới tính đến bạc đạn trục chính, việc nên giao cho thợ có dụng cụ cân và đo độ đảo.
4. Lỗi chương trình và gốc phôi: máy chạy đúng lệnh nhưng lệnh sai
Máy chạy trơn tru, không báo lỗi gì mà phôi vẫn hỏng, thường là lỗi ở chương trình. Những lỗi hay gặp: đặt gốc X Y Z sai, quên cập nhật chiều dài dao sau khi thay, lẫn đơn vị mm với inch, hoặc dùng bộ chuyển đổi G-code không hợp bộ điều khiển của máy. Với việc cắt CNC theo biên dạng, đường dao đi sát đồ gá cũng dễ gây va chạm.
Cách phòng ngừa đơn giản: mô phỏng đường dao trên phần mềm trước, chạy khô ở độ cao nằm trên phôi để xem hành trình, rồi chạy thật với tốc độ giảm ở đoạn đầu.
5. Máy báo động hoặc dừng giữa chừng: đọc dấu hiệu trước khi reset
Bấm reset rồi chạy lại là phản xạ quen, nhưng nó xoá mất manh mối. Hãy ghi lại mã báo lỗi hoặc đèn nào sáng, máy đang ở đoạn chương trình nào rồi mới khởi động lại.
| Dấu hiệu | Hướng kiểm |
|---|---|
| Báo vượt hành trình | Công tắc hành trình dính bụi, dây lỏng, hoặc gốc đặt gần mép vùng chạy |
| Không về gốc hoặc về gốc lệch | Cảm biến gốc bẩn, dây tín hiệu chập chờn, vít khoá cữ lỏng |
| Dừng khi cắt sâu | Dao cùn gây tải lớn, biến tần báo quá tải, nguồn điện sụt áp |
| Mất kết nối với máy tính | Cáp dài, không chống nhiễu, đi chung đường với dây động lực |
| Bộ điều khiển tự khởi động lại | Nguồn điện không ổn định, tiếp đất kém |
Bảng tổng hợp theo nguyên lý điện – điều khiển thông dụng; mã lỗi và vị trí cảm biến khác nhau theo từng bộ điều khiển.
Nhiễu điện là thủ phạm bị bỏ sót nhiều nhất. Xưởng có máy hàn, máy nén khí hay biến tần chạy chung đường điện thường gặp lỗi mất tín hiệu ngẫu nhiên, lúc có lúc không. Tiếp đất đúng và tách đường dây tín hiệu khỏi dây động cơ giải quyết được phần lớn trường hợp này.
6. Vì sao cùng một lỗi cứ quay lại? Bảo dưỡng theo ca và theo tuần
Lỗi lặp lại nghĩa là mới chữa triệu chứng mà chưa chữa thói quen. Phần lớn lỗi ở các mục trên giảm hẳn khi xưởng có một lịch kiểm ngắn, làm đều.
- Cuối ca: hút sạch phoi trên bàn và ray, lau ray, kiểm đồ gá hoặc bàn hút còn bám chắc.
- Mỗi tuần: bôi trơn ray và vít me, kiểm độ căng dây đai, siết lại khớp nối và vít khoá.
- Mỗi lần thay dao: lau sạch côn kẹp và collet, cập nhật bù chiều dài dao trong chương trình.
- Theo lịch của hãng: dầu bôi trơn, bạc đạn trục chính, nước làm mát; mỗi dòng máy có chu kỳ riêng.
7. Tự xử lý hay gọi kỹ thuật? Cách phân loại nhanh
| Tự xử lý được khi | Nên gọi kỹ thuật khi |
|---|---|
| Lỗi hiện ra ở dao, đồ gá, chương trình, vệ sinh, bôi trơn | Trục chính kêu hoặc nóng dù làm mát và collet đều ổn |
| Đổi thông số cắt là hết lỗi | Lệch kích thước dai dẳng dù đã siết khớp nối và căng đai |
| Báo lỗi biến mất sau khi làm sạch cảm biến | Biến tần, bộ điều khiển hay động cơ báo lỗi lặp lại |
Kết luận: việc nào chạm đến điện công suất, bạc đạn hay hiệu chỉnh hệ truyền động thì giao cho người có dụng cụ đo; phần còn lại xưởng tự làm được.
Có trường hợp lỗi không nằm ở cách dùng mà ở việc máy không hợp vật liệu, ví dụ khung nhẹ phải gánh đá vốn cần khung cứng và làm mát tại đầu dao. Khi đó, xem lại cách chọn máy CNC điêu khắc đá hoặc tham khảo trang máy CNC điêu khắc tượng đá sẽ tiết kiệm hơn việc sửa mãi một cái máy không đúng việc.
8. Câu hỏi thường gặp
Máy phay CNC chạy ra sản phẩm lệch dần là do đâu?
Lệch cộng dồn theo thời gian thường là mất bước hoặc có độ rơ ở khớp nối, dây đai, vít me. Dao mòn dần cũng làm kích thước đổi từ từ. Kiểm theo các bước ở mục 2, đo lại sau mỗi lần siết hoặc thay dao để biết thay đổi nào có hiệu quả.
Dao gãy liên tục có phải do máy yếu không?
Ít khi. Dao gãy lặp lại thường do xuống sâu một lượt, dao nhô quá dài, collet mòn hoặc phôi rung. Chia lớp cắt, rút ngắn dao và siết lại đồ gá thường đủ để hết lỗi, trước khi nghĩ đến chuyện máy không đủ lực.
Nghe tiếng lạ từ trục chính có nên tắt máy ngay không?
Nên. Dừng lại, để trục quay không tải và nghe tiếng. Nếu tiếng lạ mất đi khi tháo dao thì lỗi ở dao hoặc collet; còn kêu khi không dao thì giữ máy ở trạng thái dừng và nhờ kỹ thuật kiểm bạc đạn.
Máy báo vượt hành trình dù chưa chạm giới hạn thì làm sao?
Làm sạch công tắc hành trình, kiểm giắc cắm và dây tín hiệu, đồng thời xem gốc tọa độ đã đặt đúng vùng chạy chưa. Nếu vẫn báo, nhiều khả năng do nhiễu điện hoặc tiếp đất kém, nên đo lại đường điện của máy.
Máy CNC của xưởng hay lỗi, hay đang tìm máy hợp vật liệu?
Gọi hoặc nhắn Zalo 0982 591 046 — mô tả vật liệu, kích thước phôi và lỗi đang gặp để được tư vấn hướng xử lý hoặc dòng máy phù hợp.
Cập nhật 17/11/2026 bởi Vitenda.