


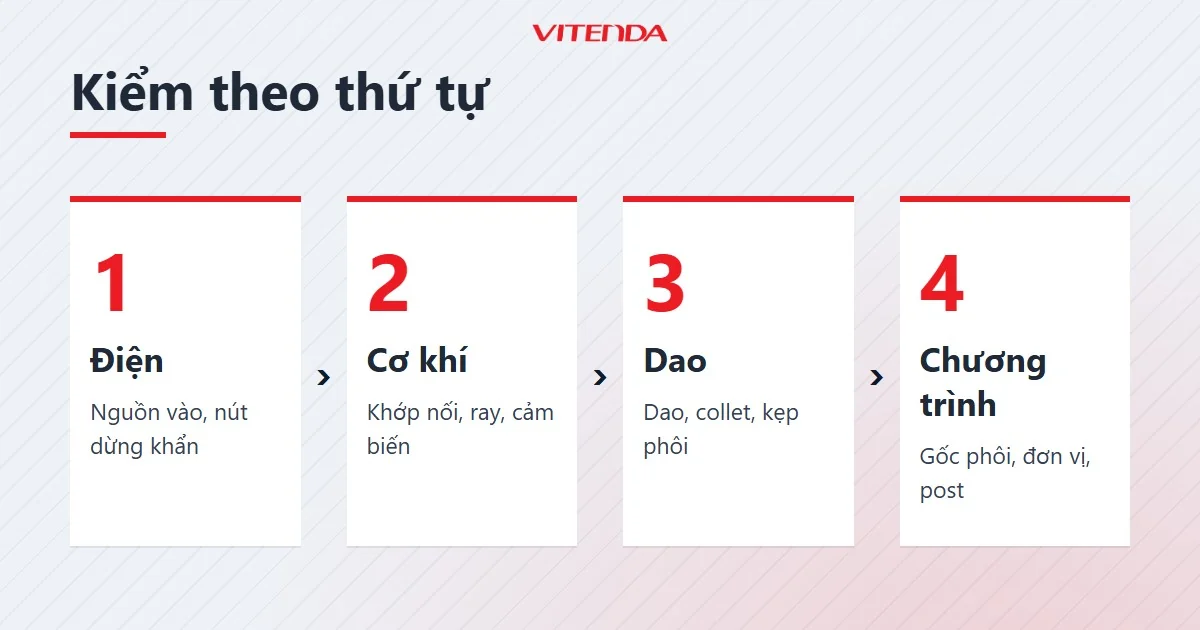
Cách khắc phục lỗi máy CNC hiệu quả nhất là kiểm theo thứ tự: nguồn điện và nút dừng khẩn trước, cơ khí và dao sau, chương trình cuối cùng. Phần lớn sự cố nằm ở những chỗ đơn giản như nút dừng chưa nhả, collet bẩn hay gốc phôi đặt sai. Bài này đi từng triệu chứng, nêu việc kiểm đầu tiên và dấu hiệu cho thấy đã đến lúc gọi kỹ thuật.
- Đọc mã báo lỗi và ghi lại trước khi tắt máy.
- Kiểm theo thứ tự: điện, cơ khí, dao, chương trình.
- Lỗi lặp lại sau khi đã vệ sinh, siết lại, chạy thử: dừng tự xử lý, chuyển kỹ thuật.
1. Máy CNC báo lỗi: làm gì trong những phút đầu?
Đừng bấm reset ngay. Máy đang giữ trong bộ nhớ đúng thông tin bạn cần: mã báo lỗi, trục nào đang chạy, dòng lệnh nào đang thực hiện. Chụp màn hình hoặc ghi lại, rồi mới xử lý.
Sau đó dừng chương trình theo đúng quy trình của máy, nâng dao lên khỏi phôi nếu còn có thể, tắt trục chính. Cắt điện hoàn toàn trước khi chạm vào bất kỳ thứ gì trong tủ điện hay gần trục đang quay.
- Ghi lại mã lỗi và dòng lệnh đang chạy.
- Dừng máy đúng quy trình, nâng dao, tắt trục chính.
- Cắt nguồn khi cần mở tủ điện hoặc tháo dao.
- Kiểm theo triệu chứng ở các mục dưới đây.
- Chạy thử không tải trước khi gắn phôi thật.
2. Bảng tra nhanh: triệu chứng, nguyên nhân hay gặp, việc kiểm đầu tiên
Bảng dưới gom những triệu chứng gặp nhiều nhất trên máy CNC điêu khắc gỗ và đá. Mỗi dòng chỉ nêu việc kiểm đầu tiên, phần giải thích nằm ở các mục sau.
| Triệu chứng | Nguyên nhân hay gặp | Kiểm đầu tiên |
|---|---|---|
| Không lên nguồn | Nút dừng khẩn chưa nhả, mất pha, aptomat nhảy | Nhả nút dừng, đo điện vào tủ |
| Trục chạy lệch vị trí | Mất bước, khớp nối lỏng, ray bẩn | Siết khớp nối, vệ sinh ray |
| Không về gốc đúng | Cảm biến hành trình bẩn hoặc lỏng | Lau và kiểm lại cảm biến |
| Gãy dao, bề mặt xơ | Dao mòn, tốc độ ăn dao quá cao, kẹp dao lỏng | Thay dao, làm sạch collet |
| Trục chính nóng, dừng quay | Làm mát kém, quá tải | Kiểm bơm nước, đường ống |
| Chạy sai hình, vượt hành trình | Gốc phôi sai, đơn vị sai, post sai | Mô phỏng lại chương trình |
Nguồn: tổng hợp quy trình chẩn đoán lỗi phổ biến của máy CNC, đối chiếu sổ tay của hãng bộ điều khiển trên từng máy.
3. Máy không lên nguồn hoặc dừng giữa chừng: kiểm gì trước?
Bắt đầu từ ngoài vào trong. Kiểm nguồn cấp cho máy, aptomat tổng, rồi nút dừng khẩn. Nút dừng khẩn bấm xuống mà chưa xoay nhả là nguyên nhân khiến nhiều người tưởng máy hỏng nguồn.
Máy đang chạy bỗng dừng thường do một trong ba thứ: tín hiệu giới hạn hành trình bị chạm, biến tần báo lỗi, hoặc cáp tín hiệu chập chờn do rung. Màn hình thường cho biết tín hiệu nào đang tác động; đọc kỹ dòng đó trước khi suy đoán.
- Nguồn vào: đủ pha, điện áp ổn định, aptomat không nhảy.
- Nút dừng khẩn: đã xoay nhả, tiếp điểm không bám bụi.
- Giới hạn hành trình: không có trục nào đang chạm cảm biến.
- Đầu nối và cáp: không lỏng, không nứt vỏ, không bị dập chỗ gập.
Máy dừng vì một tín hiệu an toàn là máy đang làm đúng việc. Tìm ra tín hiệu đó mới là cách khắc phục, không phải bỏ qua nó.
4. Trục chạy lệch, mất bước, về gốc không chính xác
Sản phẩm khắc ra bị méo, hai lần chạy cùng chương trình cho hai kết quả khác nhau: đó là dấu hiệu mất bước hoặc cơ khí bị rơ. Trước tiên kiểm phần cơ, vì chỉnh thông số khi cơ khí còn lỏng chỉ che được triệu chứng.
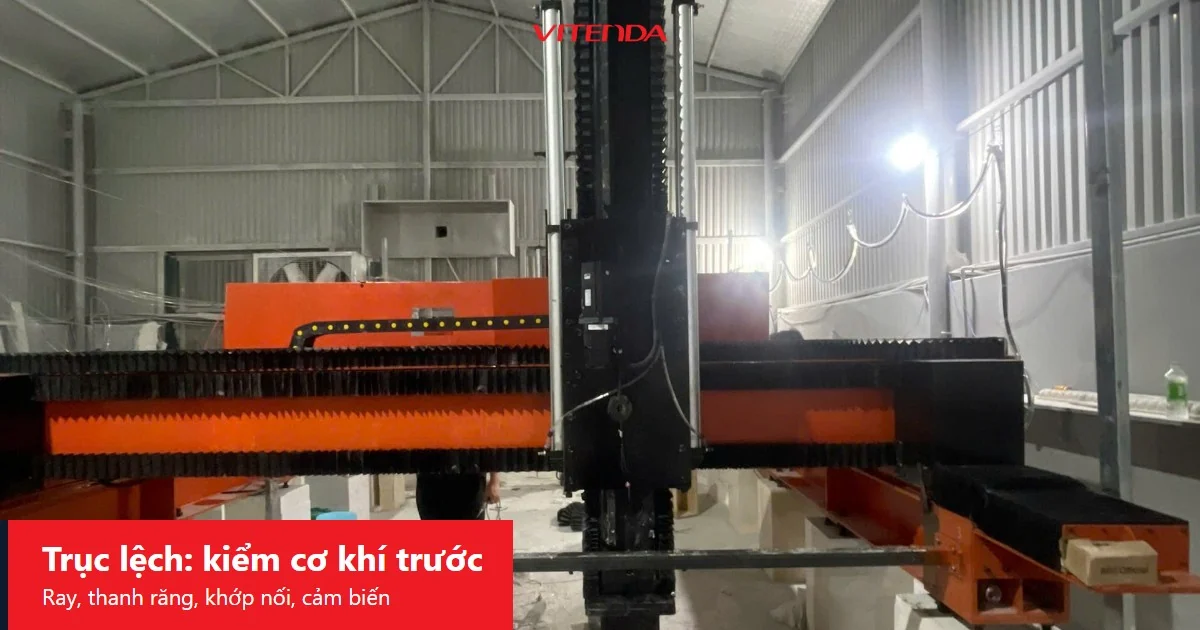
Khớp nối giữa động cơ và vít me lỏng, ray dính bụi gỗ hoặc bột đá, vít me khô dầu, đai truyền chùng đều gây trục chạy khựng. Máy điêu khắc đá còn thêm bụi mịn bám lên cảm biến, làm tín hiệu về gốc nhảy lung tung.
- Vệ sinh ray, vít me và cảm biến hành trình bằng khăn sạch.
- Siết lại khớp nối, ốc cố định động cơ, ổ đỡ vít me.
- Bôi trơn theo loại mỡ hoặc dầu mà nhà sản xuất máy chỉ định.
- Giảm tốc độ chạy nhanh và gia tốc thử, nếu hết mất bước thì ban đầu đã đặt quá cao.
- Về gốc nhiều lần và so vị trí, nếu mỗi lần một khác thì nghi cảm biến hoặc cáp.
Trục vẫn lệch sau các bước trên, hoặc có tiếng kêu khi chạy: nghi ổ bi hay vít me mòn. Đừng cố chạy tiếp, vì mòn cơ khí chỉ nặng thêm.
5. Gãy dao, rung, bề mặt gỗ và đá bị xơ: lỗi nằm ở dao hay ở thông số?
Gãy dao ít khi do một nguyên nhân. Thường là tổ hợp: dao đã cùn, tốc độ ăn dao không hợp với vật liệu, dao nhô ra quá dài, hoặc phôi kẹp chưa chắc. Bề mặt xơ, có vết rung dạng sóng cũng đi ra từ chính những nguyên nhân đó.
- Dao cùn hoặc mẻ: thay dao mới, đừng mài lại dao khắc nhỏ.
- Collet bẩn, mòn: làm sạch côn kẹp, thay collet khi dao vẫn trượt.
- Độ nhô dao: để ngắn nhất có thể mà vẫn đủ với tới vùng khắc.
- Phôi kẹp: kiểm lại kẹp, bàn hút chân không hoặc đồ gá, phôi rung là dao rung.
- Lượng ăn mỗi lượt: giảm chiều sâu cắt, chia thành nhiều lượt nhẹ.
Gỗ cứng, gỗ có thớ ngược và đá mỗi loại cần bộ thông số riêng. Đá thường cần làm mát và hút bụi tốt, nếu thiếu thì dao nóng, mòn nhanh và bề mặt mờ. Thông số cụ thể phụ thuộc loại dao, vật liệu và dòng máy, nên lấy từ khuyến nghị của nhà sản xuất dao rồi chạy thử trên phôi phế.
6. Trục chính nóng, báo quá tải hoặc dừng quay: xử lý thế nào?
Trục chính làm mát bằng nước thì kiểm bơm tuần hoàn, mực nước, đường ống có gấp khúc hay tắc cặn không. Làm mát bằng gió thì kiểm quạt và lỗ thông gió có bị bụi bịt kín không. Nước ít hoặc nước bẩn là lý do hay gặp nhất khiến trục chính nóng bất thường.
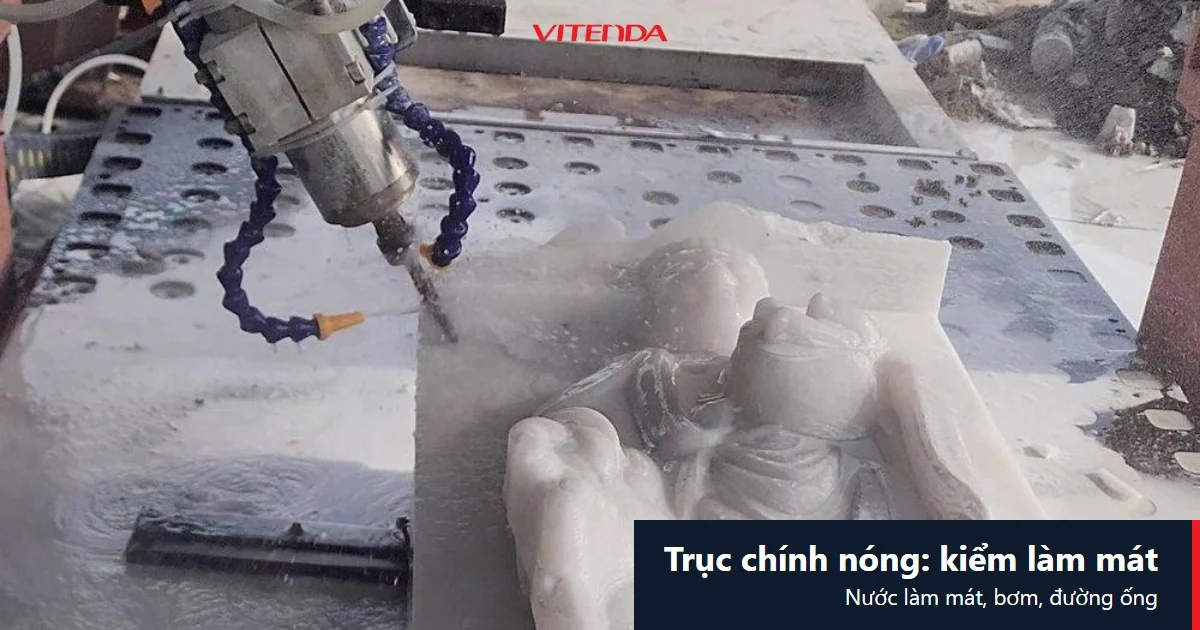
Biến tần báo quá tải hoặc quá dòng có thể do dao cùn kéo tải lên, do cắt quá sâu, hoặc do thông số biến tần chưa đúng với trục. Tiếng rít, rung tăng dần và mùi khét là các dấu hiệu cần dừng ngay, không chạy tiếp để xem sao.
- Nước làm mát: đủ, sạch, bơm chạy, ống không gập.
- Tải cắt: giảm độ sâu và tốc độ ăn dao thử.
- Tiếng ồn: tiếng lạ từ ổ bi là lúc gọi kỹ thuật.
7. Lỗi chương trình, G-code và phần mềm: sao máy chạy sai hình?
Máy chạy đúng lệnh nhưng lệnh sai thì kết quả cũng sai. Những lỗi gặp nhiều: đặt gốc phôi nhầm vị trí, trộn đơn vị mm và inch, dùng bộ hậu xử lý (post-processor) không đúng với bộ điều khiển, hoặc đường dao vượt quá hành trình của máy.
Cách làm an toàn là mô phỏng chương trình trên phần mềm, rồi chạy không dao ở độ cao an toàn phía trên phôi để xem đường đi. Chương trình lớn truyền qua USB hay mạng mà dừng giữa chừng thì kiểm đầu nối, dung lượng bộ nhớ và thử chép lại tệp.
- Kiểm gốc phôi và chiều cao an toàn trước khi chạy.
- Kiểm đơn vị trong tệp và trong máy cùng một hệ.
- Mô phỏng toàn bộ đường dao trong phần mềm.
- Chạy không dao phía trên phôi, tay đặt gần nút dừng khẩn.
8. Bảo dưỡng nào giúp máy CNC ít lỗi hơn?
Phần lớn lỗi lặp lại đến từ bảo dưỡng thiếu đều. Máy điêu khắc đá và gỗ sinh nhiều bụi, nên vệ sinh là việc hằng ngày, không để đến khi máy báo lỗi.
- Cuối mỗi ca: hút bụi, lau ray và bàn máy, kiểm dao còn tốt không.
- Định kỳ: bôi trơn vít me và ray, siết lại khớp nối và ốc cố định.
- Hệ làm mát: thay nước, vệ sinh bơm và lưới lọc.
- Nhật ký: ghi mã lỗi, ngày, cách đã xử lý để thấy lỗi nào lặp lại.
Nếu đang cân nhắc máy mới, bạn có thể xem cách chọn máy CNC điêu khắc đá theo loại đá và sản phẩm tại cách chọn máy CNC điêu khắc đá, hoặc các dòng máy CNC điêu khắc tượng đá và máy điêu khắc đá 3D. Với gia công nhôm, trang CNC nhôm nêu thêm đặc thù vật liệu.
9. Khi nào nên dừng tự xử lý và gọi kỹ thuật?
Dừng tự sửa khi gặp một trong các trường hợp sau: lỗi quay lại sau khi đã vệ sinh, siết và chạy thử; có mùi khét hoặc tia lửa; biến tần hay driver báo lỗi phần cứng lặp lại; trục chính kêu bất thường. Những lỗi này liên quan đến bộ phận đắt tiền, tự thử thêm dễ làm hỏng nặng hơn.
Khi liên hệ kỹ thuật, gửi kèm mã lỗi, ảnh màn hình, video ngắn lúc máy gặp sự cố và nhật ký các việc đã làm. Càng đủ thông tin, việc chẩn đoán từ xa càng nhanh.
10. Câu hỏi thường gặp
Máy CNC báo lỗi nhưng reset xong lại chạy bình thường, có cần lo không?
Có. Lỗi tự hết thường là lỗi chập chờn: cáp lỏng, cảm biến bẩn, nguồn không ổn định. Lần sau nó có thể xuất hiện giữa lúc đang khắc phôi đắt tiền. Ghi lại mã lỗi, thời điểm xảy ra và kiểm cáp, cảm biến, nguồn.
Vì sao sản phẩm khắc ra lệch dù chương trình không đổi?
Thường do cơ khí: khớp nối lỏng, ray bẩn, vít me rơ, hoặc tốc độ và gia tốc đặt quá cao khiến động cơ mất bước. Kiểm phần cơ trước, rồi giảm tốc độ chạy thử.
Gãy dao liên tục thì nên đổi thông số nào trước?
Thay dao mới và làm sạch collet trước, sau đó giảm chiều sâu mỗi lượt cắt và tốc độ ăn dao. Kiểm phôi có kẹp chắc không. Đổi nhiều thông số cùng lúc thì không biết cái nào có tác dụng, nên đổi từng thứ một.
Tự bảo dưỡng máy CNC được đến đâu?
Vệ sinh, bôi trơn, siết ốc, kiểm nước làm mát và thay dao là việc người vận hành làm được. Mở tủ điện, thay driver hay biến tần, chỉnh lại thông số hệ thống nên để kỹ thuật viên có chuyên môn.
Máy CNC đang gặp lỗi khó xác định?
Gọi hoặc nhắn Zalo 0982591046 — gửi mã lỗi, ảnh màn hình và video ngắn để trao đổi hướng xử lý.
Cập nhật 17/11/2026 bởi Vitenda.