


Cách vận hành máy CNC gỗ an toàn là đi đúng thứ tự: kiểm máy, bật nguồn, về gốc máy, gá phôi, đặt dao và gốc phôi, chạy khô rồi mới chạy thật. Bỏ một bước, nhẹ thì lệch hình, nặng thì gãy dao hoặc hỏng bàn máy. Bài này đi qua từng bước cho máy router CNC gỗ chạy bằng mã G, kèm bảng lỗi hay gặp và những việc tuyệt đối không làm khi trục chính đang quay.
- Kiểm dao, bàn hút, hút bụi trước khi bật nguồn.
- Luôn về gốc máy sau khi khởi động, rồi mới đặt gốc phôi.
- Chạy không cắt một lần để xem đường dao.
- Đứng cạnh nút dừng khẩn cấp khi máy cắt thật.
1. Cần chuẩn bị gì trước khi bật máy CNC gỗ?
Máy CNC gỗ cắt đúng chỗ chương trình bảo, không biết phôi đã gá chắc hay chưa. Vì thế phần chuẩn bị quyết định phần lớn kết quả. Người vận hành nhìn qua bàn máy, ray trượt, dao và đường hút bụi trước khi chạm vào bộ điều khiển.
- Bàn máy: sạch dăm, không vật lạ trên ray và vít me; tấm lót bàn còn phẳng.
- Dao: đúng loại cho đường cắt, lưỡi còn sắc, kẹp chắc trong đầu kẹp (collet).
- Phôi: khô, phẳng, không cong vênh; ván ép hay MDF kiểm cạnh có bong lớp hay không.
- Hút bụi và hút chân không: ống không gập, túi lọc không đầy, bàn hút giữ phôi đủ chắc.
- Chương trình: tệp mã G đã xuất từ phần mềm CAM, đúng đơn vị và đúng kích thước phôi.
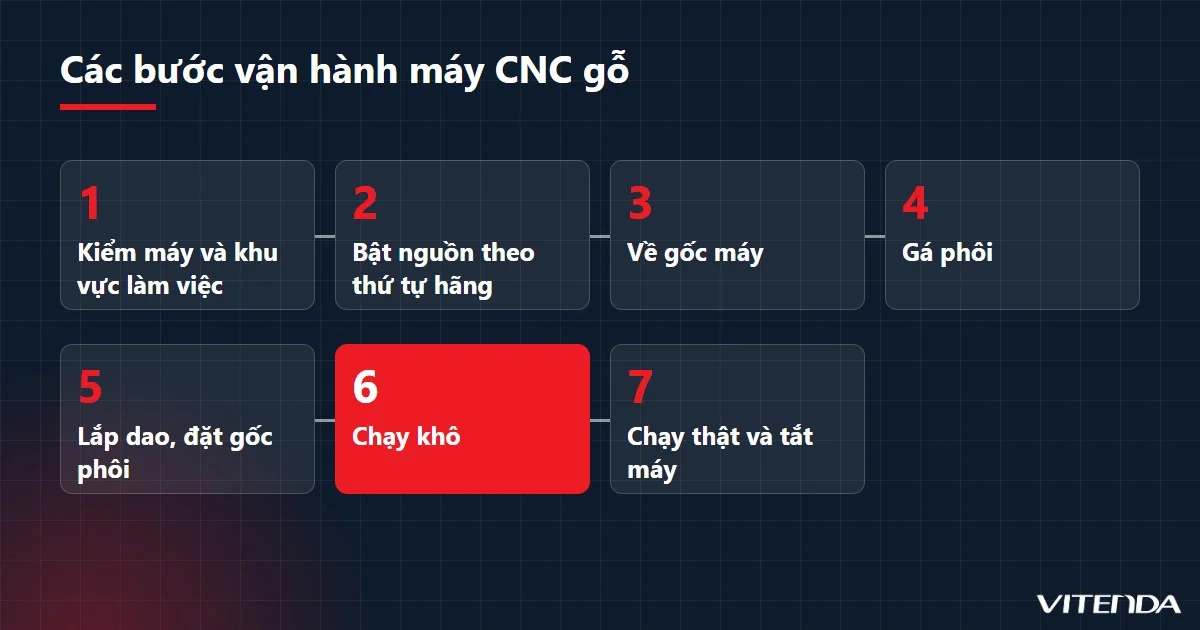
2. Các bước vận hành máy CNC gỗ từ bật nguồn đến tắt máy
Thứ tự dưới đây dùng cho máy router CNC gỗ phổ biến có bộ điều khiển rời hoặc máy tính nhúng. Tên nút và màn hình mỗi hãng một khác, hãy đối chiếu với sách hướng dẫn kèm máy.
- Kiểm máy và khu vực làm việc: gạt dăm, lau bàn, xem dao và dây cáp trước khi cấp điện.
- Bật nguồn theo thứ tự của hãng: thường là hút bụi và khí nén nếu có, rồi nguồn máy, rồi bộ điều khiển hoặc phần mềm.
- Về gốc máy (homing): cho các trục chạm cảm biến hành trình để máy biết vị trí tuyệt đối. Chưa về gốc thì chưa chạy chương trình.
- Gá phôi: bật bàn hút hoặc kẹp cơ khí, gõ thử xem phôi có xê dịch không.
- Lắp dao và đặt gốc phôi: lấy gốc X, Y ở góc phôi và gốc Z ở mặt phôi hoặc mặt bàn, theo cách chương trình đã quy ước.
- Nạp chương trình và chạy khô: nâng trục Z lên cao, cho chạy toàn bộ đường dao khi chưa quay trục chính để xem có đụng kẹp hay ra ngoài phôi không.
- Chạy thật và tắt máy: hạ Z về đúng gốc, bật trục chính, theo dõi đến hết chương trình; xong thì chờ trục chính dừng hẳn, nâng dao, tắt nguồn ngược thứ tự bật.
3. Làm sao đặt gốc phôi và đặt dao cho đúng?
Đây là bước người mới hay sai nhất. Gốc X, Y cho máy biết phôi nằm ở đâu trên bàn. Gốc Z cho máy biết mặt phôi ở độ cao nào, và nếu Z lệch thì dao hoặc cắt hờ, hoặc đâm xuống bàn.
Cách làm quen thuộc là đưa mũi dao chạm nhẹ vào mặt phôi hoặc mặt tấm lót rồi bấm lưu toạ độ Z tại đó. Nhiều xưởng dùng thêm cảm biến đo dao tự động để khỏi lệch tay. Đổi dao là phải đặt lại Z, vì mỗi dao dài ngắn khác nhau.
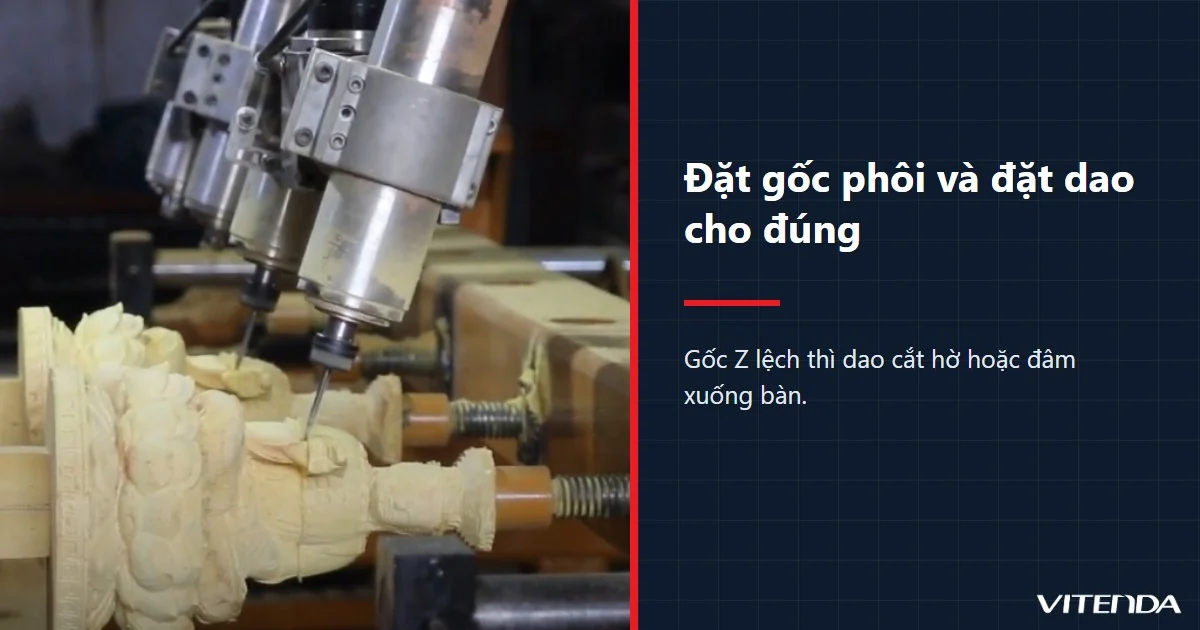
Chạy khô một lần trước khi cắt thật rẻ hơn thay một tấm gỗ và một mũi dao.
4. Chạy thử trước khi cắt thật nên kiểm những gì?
Chạy khô giúp bắt lỗi chương trình mà không tốn vật liệu. Nâng Z lên cao hơn mặt phôi, rồi xem trục chính có đi đúng vùng cần cắt, có chạm kẹp hoặc bàn hút không. Nếu phần mềm có chế độ mô phỏng thì xem thêm một lượt trước.
Sau chạy khô, nên cắt thử trên mảnh gỗ phế cùng loại: nghe tiếng dao, nhìn mép cắt có cháy xém hay xơ không, rồi chỉnh tốc độ trục chính và tốc độ tiến dao. Gỗ cứng, gỗ mềm và MDF chịu thông số khác nhau; thông số cuối cùng nên theo khuyến nghị của nhà sản xuất dao và theo thử nghiệm trên chính máy của bạn.
5. Lỗi thường gặp khi vận hành và cách xử lý
| Hiện tượng | Nguyên nhân hay gặp | Cách xử lý |
|---|---|---|
| Hình bị lệch, méo | Phôi xê dịch hoặc mất bước | Gá lại, giảm tốc độ tiến, kiểm khớp nối trục |
| Mép gỗ cháy xém | Dao cùn, tiến dao quá chậm | Thay dao, tăng tốc độ tiến |
| Gãy dao | Đặt Z sai, cắt quá sâu một lượt | Đặt lại Z, chia nhiều lớp cắt |
| Phôi bật khỏi bàn | Hút chân không yếu hoặc rò | Kiểm gioăng, ống hút, thêm kẹp |
| Không về gốc được | Cảm biến hành trình lỗi hoặc bẩn | Lau cảm biến, kiểm dây tín hiệu |
Tổng hợp từ thực hành vận hành máy router CNC gỗ thông dụng, cập nhật 18/11/2026; thông số cụ thể theo sách hướng dẫn của từng máy.
6. An toàn khi vận hành máy CNC gỗ
- Đồ bảo hộ: kính che mắt, khẩu trang chống bụi gỗ, bịt tai; buộc gọn tóc, không đeo găng hay áo rộng dễ vướng.
- Nút dừng khẩn cấp: biết vị trí và thử trước ca làm; đứng trong tầm với khi máy cắt thật.
- Hút bụi: bụi gỗ mịn hại phổi và dễ bắt lửa, nên xưởng cần hút bụi chạy đều và dọn thường xuyên.
- Không rời máy khi đang cắt; dao cùn hay phôi bật có thể gây cháy hoặc hỏng máy.
7. Bảo dưỡng sau mỗi ca chạy
Máy bền hay không phụ thuộc vào vài việc nhỏ làm đều. Hút sạch dăm trên bàn và ray, lau dao, kiểm đầu kẹp và thoa dầu theo hướng dẫn của hãng cho ray, vít me. Ghi lại giờ chạy của dao để biết khi nào cần mài hoặc thay.
Nếu xưởng bạn còn cắt cả kim loại mềm, thông số và dao khác hẳn với gỗ; có thể xem thêm về CNC nhôm. Còn khi cần cắt theo biên dạng nhanh mà không dùng dao, bạn sẽ gặp công nghệ CNC laser với quy trình an toàn riêng. Tổng quan về nhóm máy này nằm ở bài cắt CNC.
8. Câu hỏi thường gặp
Người mới có nên tự vận hành máy CNC gỗ ngay không?
Nên có người đã làm quen hướng dẫn trong những ca đầu. Hãy bắt đầu bằng phôi phế, chương trình đơn giản và chạy khô nhiều lần để quen bộ điều khiển, nút dừng khẩn cấp và cách đặt gốc.
Vì sao máy phải về gốc mỗi lần khởi động?
Vì máy không nhớ vị trí các trục khi tắt nguồn. Về gốc giúp bộ điều khiển biết vị trí tuyệt đối, từ đó các toạ độ đã đặt mới đúng.
Máy CNC gỗ cắt đá được không?
Router gỗ và máy điêu khắc đá khác nhau về độ cứng khung, trục chính và dao. Nếu xưởng làm đá, hãy xem cách chọn máy CNC điêu khắc đá thay vì dùng chung máy gỗ.
Bao lâu nên thay dao một lần?
Không có mốc chung. Hãy thay khi mép cắt cháy, xơ hoặc tiếng cắt nặng hơn bình thường, và theo dõi số giờ chạy của từng dao để tự rút ra chu kỳ của xưởng.
Cần máy CNC gỗ hoặc muốn được hướng dẫn vận hành?
Gọi hoặc nhắn Zalo 0982591046 — nói loại phôi và sản phẩm bạn làm, Vitenda tư vấn máy CNC và cách vận hành phù hợp.
Cập nhật 18/11/2026 bởi Vitenda.