
CNC nhựa là việc dùng máy điều khiển số để phay, cắt, khoan tấm hoặc phôi nhựa thành chi tiết theo bản vẽ, và kết quả tốt hay hỏng phụ thuộc vào ba thứ: loại nhựa, dao và cách giữ phôi. Nhựa mềm và chảy sớm hơn kim loại nhiều, nên thông số cắt thép không dùng lại được. Bài này đi qua vật liệu hay gặp, loại máy, dao, lỗi thường thấy và cách chuẩn bị khi đặt gia công.
- Chọn vật liệu trước: POM, ABS, PC, mica, PVC, nylon mỗi loại ứng xử một kiểu khi cắt.
- Dùng dao sắc, ít me, quay nhanh và ăn dao đủ để phoi mang nhiệt đi.
- Giữ phôi bằng bàn hút chân không hoặc kẹp nhẹ nhiều điểm, kẹp cứng một chỗ làm nhựa cong và nứt.
- Giá gia công phụ thuộc vật liệu, thời gian máy, dung sai và số lượng, nên cần bản vẽ mới báo được.
1. CNC nhựa là gì và dùng vào việc nào?
CNC nhựa là gia công cắt gọt chi tiết nhựa trên máy điều khiển số, theo chương trình lập từ bản vẽ CAD và phần mềm CAM. Máy phay mặt, cắt biên dạng, khoan, taro ren, khắc chữ, còn phôi tròn thì đưa lên máy tiện. Khác với ép phun, cách làm này không cần khuôn, nên hợp với mẫu thử, chi tiết đơn chiếc và lô nhỏ.
Ứng dụng quen thuộc gồm biển hiệu và mô hình mica, bánh răng và bạc trượt bằng POM, đồ gá cho dây chuyền, tấm chắn máy bằng PC, vỏ hộp ABS làm mẫu trước khi mở khuôn. Số lượng lớn thường chuyển sang ép phun vì tiền khuôn được chia cho nhiều sản phẩm.
Nhựa không chịu nhiệt như thép: dao nóng lên là mép chảy, và mép đã chảy thì không sửa lại được.
2. Nhựa nào gia công CNC tốt, nhựa nào khó?
Mỗi họ nhựa có một điểm yếu riêng. Bảng dưới gom các loại hay gặp nhất trong đơn gia công, kèm điều cần canh khi cắt.
| Vật liệu | Mức dễ cắt | Điều cần canh | Hay dùng làm |
|---|---|---|---|
| POM (acetal) | Rất dễ, phoi gọn, bề mặt mịn | Cứng, ổn định kích thước, ít hút ẩm | Bánh răng, bạc, chi tiết trượt |
| ABS | Dễ | Mềm, dao cùn là chảy mép và nổi râu | Vỏ hộp, mẫu thử |
| PC (polycarbonate) | Cắt được, phoi dai | Dễ nứt khi dính dung môi hoặc kẹp căng | Tấm chắn, nắp che máy |
| Mica (acrylic) | Cho mép trong nếu đúng dao | Giòn, phoi nóng dễ hàn lại vào rãnh cắt | Biển hiệu, hộp trưng bày |
| PVC | Dễ | Quá nhiệt thì phân huỷ, cần hút bụi | Tấm biển, chi tiết chịu hoá chất |
| Nylon (PA) | Cắt được, phoi dai | Hút ẩm nên kích thước đổi theo môi trường | Bạc, con lăn |
| HDPE, PP | Cắt được, nổi râu | Trơn, khó kẹp, mép dễ xù | Thớt, tấm lót, bồn chứa |
Ghi chú: đặc tính chung của từng họ nhựa, mác cụ thể của mỗi hãng có thể khác, nên thử trên phôi thật. Tổng hợp ngày 05/11/2026.
Người mới nên bắt đầu từ POM hoặc ABS, vì hai loại này tha thứ cho sai lệch thông số. Mica cho mép trong và bóng khi dao đúng loại và tốc độ cấp phôi đều; chỉ cần dừng dao giữa đường là để lại vệt cháy trắng.
3. Máy CNC nào hợp để gia công nhựa?
Có hai nhóm máy chính. CNC router có khung cổng, bàn rộng, trục chính quay nhanh, hợp với tấm mica, PVC, ABS cỡ lớn. Máy phay đứng và trung tâm gia công có độ cứng vững cao hơn, hợp với khối POM, nylon cần dung sai chặt và nhiều mặt gia công. Máy CNC gỗ vẫn cắt được nhựa tấm nếu thay dao và chỉnh tốc độ cho đúng.
| Chọn CNC router khi | Chọn máy phay hoặc trung tâm gia công khi |
|---|---|
| Tấm lớn, cắt biên dạng, khoét hình, khắc chữ | Chi tiết khối, nhiều mặt, cần ren và lỗ chính xác |
| Làm biển hiệu, mô hình, tấm che, đồ gá phẳng | Làm bánh răng, bạc, chi tiết lắp ghép dung sai chặt |
Kết luận: việc chủ yếu là tấm phẳng thì router đủ dùng; chi tiết khối cần dung sai chặt thì dùng máy phay.
Chi tiết có mặt nghiêng, mặt cong hoặc phần khoét lõm khó với tư thế ba trục. Khi đó nên xem so sánh máy CNC 4 trục và 5 trục để biết thêm trục có đáng tiền hay không, rồi đọc về máy phay CNC 5 trục nếu bài toán thật sự cần cắt nghiêng liên tục.
Với gia công nhựa, các tiêu chí chọn máy cần đọc kỹ gồm:
- Trục chính: quay nhanh, chạy êm, giữ tốc độ ổn định khi có tải.
- Khung máy: cứng vững, không rung, vì rung để lại vân trên mặt mica.
- Hút bụi và khí nén: thổi phoi ra khỏi rãnh cắt và hút bụi nhựa tại chỗ.
- Bàn hút chân không: giữ tấm mỏng mà không cần kẹp.
- Hành trình: đủ cỡ tấm nhựa thường đặt, tránh phải ghép hai lần cắt.
4. Dao, tốc độ và làm mát: làm sao để mép nhựa không chảy?
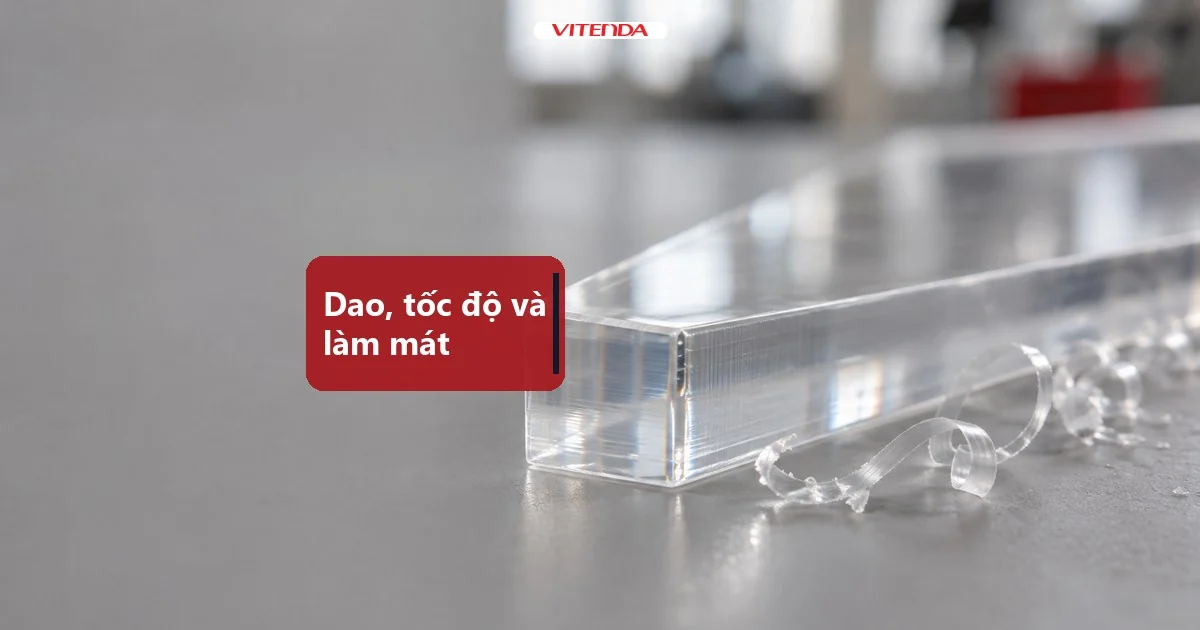
Nhựa chảy mép khi dao cọ thay vì cắt. Năm việc dưới đây giải quyết phần lớn trường hợp, theo thứ tự nên làm:
- Chọn dao sắc, ít me, rãnh thoát phoi rộng. Dao một me hoặc hai me xoắn lên cho phoi thoát nhanh, còn dao nhiều me cắt kim loại dễ kẹt phoi.
- Quay nhanh, ăn dao đủ lớn để mỗi me cắt ra phoi có độ dày, mang nhiệt đi. Ăn dao quá chậm làm dao cọ và sinh nhiệt.
- Thổi khí nén vào mũi dao thay cho dung dịch. Mica và PC dễ nứt li ti khi dính một số dung môi.
- Chia lượt thô và lượt tinh, chừa lớp dư mỏng cho lượt tinh để mép nhẵn.
- Cắt thử trên phế liệu cùng lô trước khi chạy tấm thật, vì mỗi lô nhựa có thể cắt khác nhau.
Thông số cụ thể (vòng quay, bước ăn dao, đường kính dao) phụ thuộc máy, dao và mác nhựa, nên ghi lại bộ thông số đạt yêu cầu cho từng vật liệu để lần sau dùng lại.
5. Giữ phôi nhựa thế nào để không cong, không nứt?
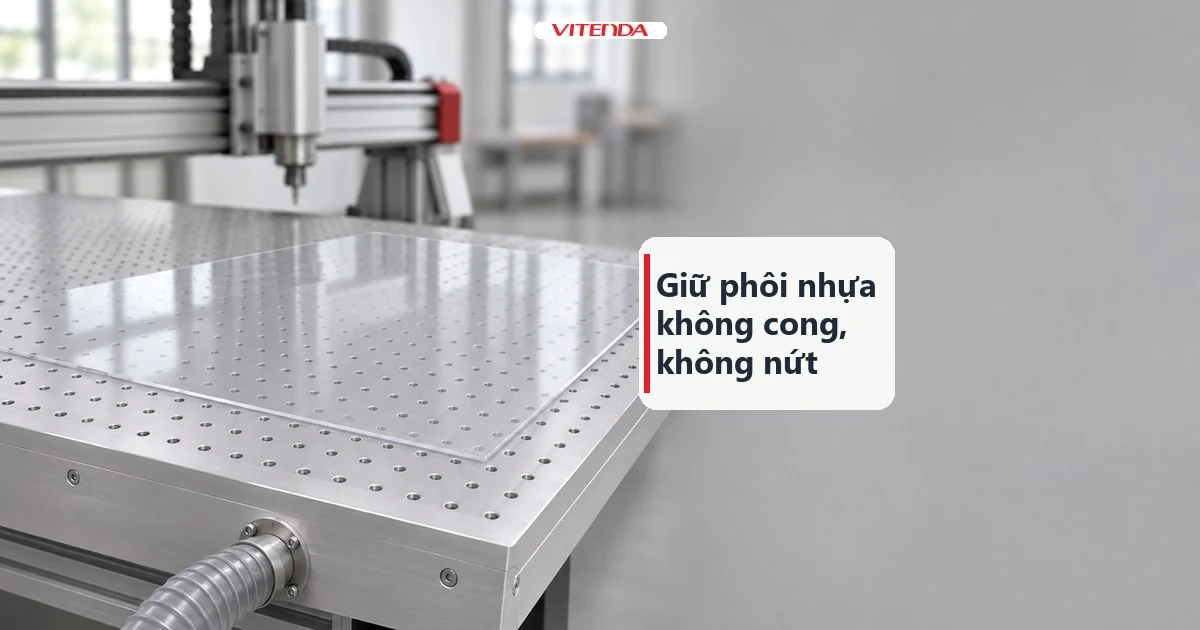
Nhựa tấm có ứng suất bên trong, kẹp cứng một chỗ là tấm vênh khi tháo. Bàn hút chân không giữ đều trên cả mặt tấm nên hợp với tấm mỏng; cách chọn và lắp xem trong bài bàn hút chân không CNC. Phôi khối thì kẹp ê tô mềm hoặc dùng đồ gá riêng, lót miếng đệm để không hằn mặt.
6. Lỗi thường gặp khi CNC nhựa và cách sửa
| Hiện tượng | Nguyên nhân hay gặp | Cách chữa |
|---|---|---|
| Mép chảy, bề mặt bóng cháy | Dao cùn, ăn dao chậm | Đổi dao sắc, tăng bước ăn, thổi khí |
| Phoi hàn lại vào rãnh (mica) | Nhiệt cao, phoi không thoát | Dao một me, khí nén liên tục |
| Nứt mép hoặc góc | Kẹp căng, góc trong quá sắc | Bo góc trong, kẹp nhẹ, dao sắc |
| Râu, bavia (ABS, PE) | Dao cùn, lượt tinh quá nặng | Thay dao, thêm lượt tinh nhẹ |
| Kích thước lệch sau khi tháo (nylon) | Hút ẩm, giãn nở nhiệt, ứng suất | Để phôi ổn định, đo khi nguội, chừa lượng dư |
Ghi chú: nguyên nhân mang tính phổ biến, cần thử trên phôi thật trước khi chạy cả lô. Tổng hợp ngày 05/11/2026.
7. CNC nhựa theo yêu cầu: giá phụ thuộc vào đâu?
Chưa có mức giá chung cho mọi chi tiết, vì hai chi tiết cùng kích thước vẫn có thể tốn thời gian máy rất khác nhau. Các yếu tố đổi giá nhiều nhất:
- Loại nhựa và cỡ phôi: nhựa kỹ thuật như POM, PC, nylon đắt hơn ABS, PVC; phôi to bỏ nhiều phế liệu.
- Thời gian máy: số mặt gia công, độ sâu, số lỗ và ren quyết định phần lớn chi phí.
- Dung sai và bề mặt: dung sai chặt, mép đánh bóng hay mài nhám đều thêm công.
- Số lượng: lô lớn chia đều chi phí lập trình và đồ gá cho mỗi chi tiết.
- Tiến độ: đơn gấp phải chen vào lịch máy.
8. Chuẩn bị gì trước khi đặt gia công CNC nhựa?
Bản vẽ rõ và thông tin đủ giúp báo giá nhanh, ít phải hỏi lại. Làm theo thứ tự này:
- Gửi bản vẽ 2D hoặc 3D (DXF, STEP), đánh dấu kích thước quan trọng và dung sai.
- Nêu loại nhựa, màu và độ dày; chưa chắc thì mô tả chỗ dùng để được gợi ý vật liệu.
- Ghi số lượng và thời hạn cần hàng.
- Nói yêu cầu bề mặt: để nguyên vết dao, đánh bóng mép hay mài nhám.
- Duyệt mẫu thử một chiếc trước khi chạy lô.
9. Câu hỏi thường gặp
Mica cắt CNC được không, có bị nứt không?
Được. Mica giòn nên cần dao sắc, ăn dao đều và giữ phôi không căng. Dùng khí nén thay dung dịch làm mát để tránh nứt li ti ở mép. Dừng dao giữa đường cắt dễ để lại vệt cháy, nên chương trình nên đi liền mạch.
Người mới nên thử nhựa nào đầu tiên?
POM hoặc ABS. Hai loại này cắt dễ, phoi gọn, ít nứt, cho phép sai lệch thông số mà chi tiết vẫn dùng được. Khi đã quen mới chuyển sang mica và PC, vì hai loại đó đòi hỏi dao và cách giữ phôi chuẩn hơn.
Máy CNC cắt gỗ có cắt được nhựa không?
Có với nhựa tấm như mica, PVC, ABS, nếu đổi sang dao dùng cho nhựa, chỉnh tốc độ quay và bước ăn dao, thêm khí nén hoặc hút bụi. Chi tiết khối cần dung sai chặt thì nên dùng máy phay có khung cứng vững hơn.
CNC nhựa khác ép phun ở điểm nào?
CNC cắt từ phôi có sẵn, không cần khuôn, nên hợp mẫu thử và lô nhỏ. Ép phun cần làm khuôn nhưng mỗi chi tiết sau đó rẻ và nhanh hơn, hợp số lượng lớn. Nhiều xưởng làm mẫu bằng CNC rồi mới đầu tư khuôn.
Cắt PVC bằng CNC có độc không?
PVC sinh khí ăn mòn khi quá nhiệt. Cắt đúng cách, dao sắc, có hút bụi và thông gió thì rủi ro thấp; vẫn nên đeo khẩu trang lọc bụi khi vệ sinh máy.
Cần tư vấn máy CNC để cắt nhựa?
Gọi hoặc nhắn Zalo 0982591046 — gửi loại nhựa, cỡ tấm và chi tiết cần làm để được tư vấn cấu hình máy phù hợp.
Cập nhật 05/11/2026 bởi Vitenda.